刻字模具怎么刻得深?激光与手工錾刻
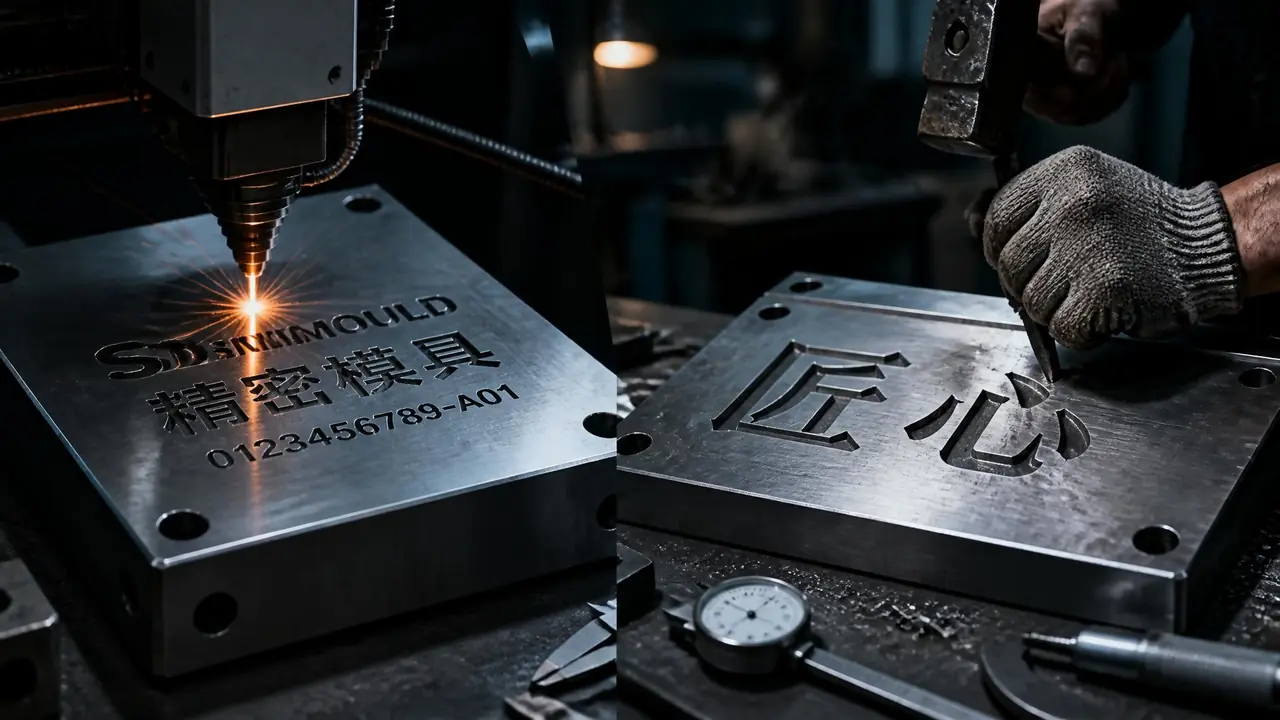
先说结论:刻字模具想刻得深,激光靠分层补焦多遍打,錾刻靠退火加分层走刀,两条路都能做到0.3毫米以上。字浅量大交给激光机,字深量少或者碰上硬料,錾子更靠谱。动手前先确认模面硬度。
刻字模具刻不深,十有八九不是机器不行,是顺序搞反了。上个月有位做注塑件的客户拿一套日期章模来找我,激光打了三遍字还是浅,一摸就平。查下来是焦点始终停在表面,每遍都没往下补。这活儿说不难也真不难,坑全埋在细节里。
话说回来,先把判断放前头:浅字找激光,深字和大字交给錾子,两边都不是万能的。激光一次能吃进多深、錾子一天能錾出多少字,下文都有我车间里的实测数。
激光刻字怎么把字做深?每遍都要往下补焦
想把激光字刻深,别一次拉满功率,用中高功率分多遍打,每遍Z轴下补0.1毫米左右,做0.3毫米深度最稳。我们车间那台20瓦光纤激光打标机,在P20预硬钢上打批号,单遍功率设80%、速度800毫米每秒,一遍下来大概0.04毫米深,看着有印子,指甲一刮就没了。改成连打五遍、每遍降焦0.1毫米,深度能到0.25毫米上下,这时字底才挂得住指甲。频率我固定在25kHz附近,调太高了光斑发虚,深浅不匀。
补焦为什么有用,原理不复杂。光斑聚焦后有个焦深,字底一旦低于焦面,能量密度就断崖式往下掉,所以每打一遍必须把焦面跟着压下去,让激光始终落在最深的那个底上。有的机器带自动Z轴联动,没有的话就手动摇丝杆,把每遍的读数记下来,别凭手感。
硬料是另一回事。淬到HRC50的H13模面,激光效率掉得厉害,同样参数打出来的深度能缩一半还多。遇到这种料,要么先把字位局部退火,要么直接谈手工。前年接过一副挤压模的修字活,模面硬度56度,激光打了八遍还是浅,最后是老师傅錾了两个钟头搞定的。机器挑料,錾子不挑,挑的是人。
这个一层一层喂深度的逻辑,和模具蚀纹的深度控制是一个道理,之前单独写过一篇,可以对照着看。
手工錾刻刻得深靠什么?先退火,再分层走刀
手工錾深字不靠猛敲,先把字位退火降硬,再按字形分三四层走刀,每层吃进0.05毫米,深字是一点点喂出来的。錾子我习惯用T8料的,刃口磨到55度左右,敲一下大概吃进0.05到0.1毫米。一个深0.4毫米的字,走近十遍才成形,急不得。老师傅錾字有个讲究:第一遍只走轮廓,第二遍掏底,第三四遍修边,层次乱了字口必毛。
我自己翻过一次车。一副SKD11的模,淬到58度,我想着力气大点总能錾动,结果刃口直接崩了,字边全是毛刺,返工整整改了两天。打那以后我认一个死理:HRC45往上的模面,不动錾子,先烤。气焊枪把字位烧到发蓝再慢慢冷,硬度掉下来才下刀。
退火不方便的场合还有个变通:在刻字位置镶一块软料,把字錾在镶件上,坏了单独换。这套模具镶件的替换思路,跟刻字是同一个道理,成本比整模返修低得多。
工具其实不值钱。錾子、小平锤、油石,加起来几百块,贵的是手感。新手练字别上模,先拿铝板或者退火的A3钢练,錾废了不心疼,等字口能錾出干净的光底再碰真模。车间里能让学徒上手的,都是些不要紧的装饰字,批号日期这种出错要赔钱的活,轮不到新手。
激光和錾子怎么选?
浅字批量选激光,几分钟出活;深字、修模、现场补刻选錾子,慢但不受硬度限制。先看字深和数量,再谈设备。
| 对比项 | 激光刻字 | 手工錾刻 |
|---|---|---|
| 常规深度 | 单遍0.04毫米左右,多遍补焦到0.3毫米上下 | 0.3毫米起步,深到1毫米以上也常见 |
| 效率 | 一排批号几分钟收工 | 一个深字十几分钟起步 |
| 对硬料适应 | HRC50以上深度骤减 | 退火后不受限制 |
| 设备投入 | 光纤打标机两三万起步 | 錾子锤子几百块,全计进工时 |
| 适合场景 | 日期批号、细线条、批量标记 | 深字、大字、修模现场补刻 |
激光确实快,这是我用下来的真实感受。同样一排日期批号,激光几分钟收工,錾子得敲一上午。可要是只刻几个字、又碰上硬料,我宁可花錾子的工时也不赌激光的深度。打标设备本身怎么挑,之前实测过气动、激光、电化学三种,感兴趣可以翻翻那篇模具打标机的实测对比。
成本上也差着量级。单件小批量、偶尔修一次模,花两三万买机器纯属浪费;天天要在模坯上打批号的厂子,机器几个月就回本。先算账,再下单,账算清了就不纠结。
回到开头那副日期章模,最后就是加了两遍补焦解决的,前前后后没用上新设备。刻字模具这东西,深度从来不是玄学,是焦距、功率、硬度和耐心四样凑出来的。你手头要是也有刻不深的字,先看模面硬度,再查每遍补焦量,多半当场就能救回来。
常见问题
刻字模具一般刻多深才够用?
看用途。只是在模具上留个编号,0.1到0.2毫米就足够清楚;要在成型制品上转出明显字迹,0.3毫米起步,字越大越要深。也别一味加深,太深的字在型腔上容易挂料。
激光刻字会伤模具表面吗?
光纤激光的热影响区很窄,一般不超过0.05毫米,浅字基本不用担心。但连续多遍重打会让字位发蓝,型腔面上做这种字之前,最好先拿料头试一遍再上模。
淬硬的模面上还能手工錾字吗?
HRC45以上基本錾不动,硬敲就是崩刃。老规矩是气焊局部退火,或者镶个软料件把字做在镶件上,两条路都比硬来省事。
刻完的字底要不要抛光?
分地方。型腔里要转印字迹的,字底抛太光滑反而印不清,留点毛面储油更显字;外观件上的装饰字才需要精抛。錾完的字先拿油石过一遍边,比直接上抛光轮稳当。