检查井钢模具厂家怎么挑?Q235还是Q345、激光下料与焊接工艺的门道
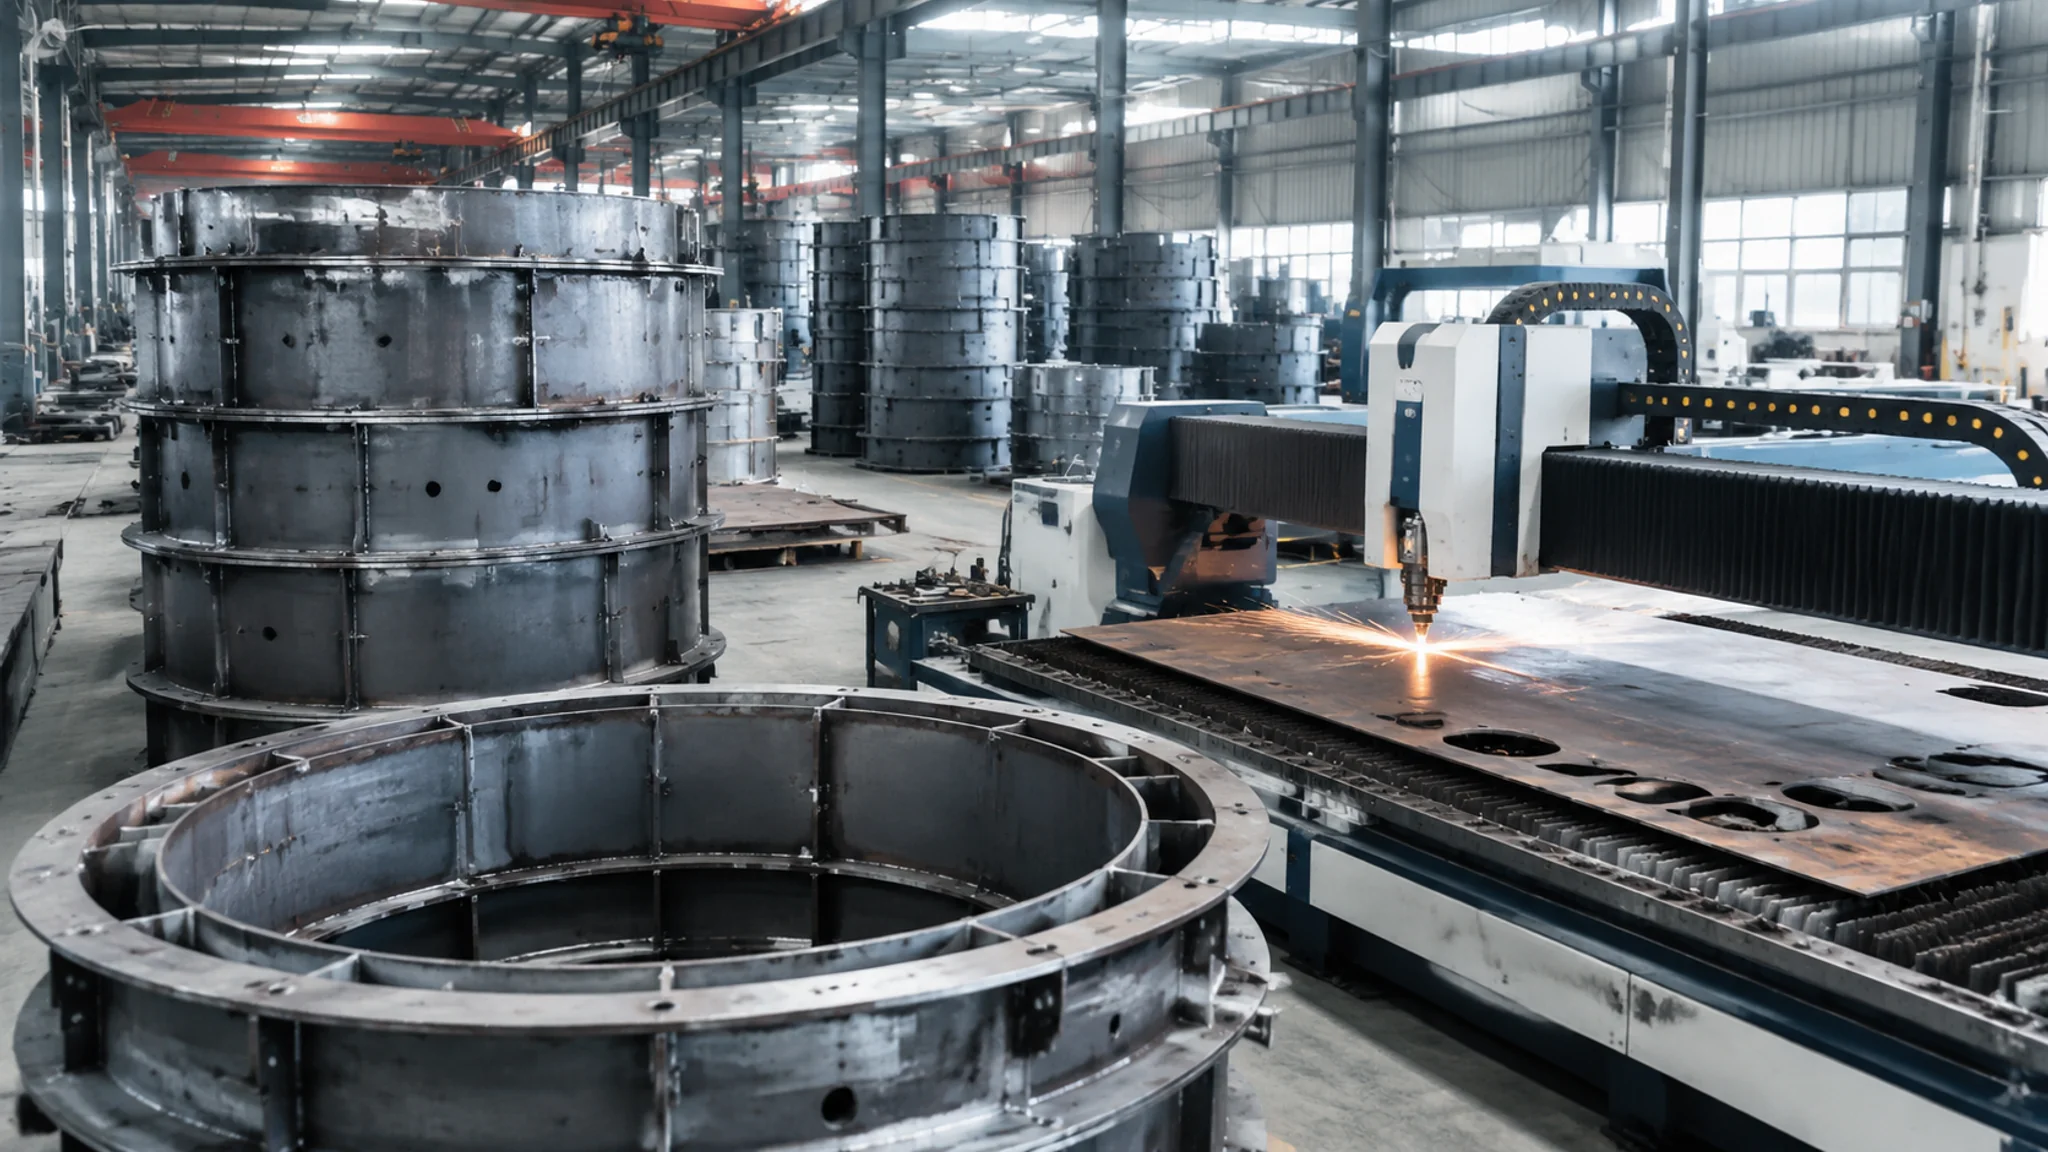
简单说:挑检查井钢模具厂家,先看它用什么钢板、怎么下料、怎么焊。面板主流用Q235,周转强度大的用Q345;下料有激光切割的精度最好,等离子次之;焊接变形控制是钢模厂的命门,工艺不行浇几十模模具就圆度超标。设备门槛摆在明面上:有激光切割机的厂,大概率比只有火焰切割的靠谱。
做检查井的人都会走到这一步:塑料模不够用了,得找检查井钢模具厂家订几套钢模。我第一次去钢模厂看的是河北一家小作坊,院子里堆着下好料的钢板条,一台老掉牙的等离子切割机歇着,三个焊工蹲在地上拼筒模。当时没多想,价格便宜两成,下单了。用到第四十天,外模中段鼓了三毫米,浇出来的井筒圆度肉眼可见地歪,监理一测垂直度直接不让用。
后来复盘才明白,问题出在我压根没看懂钢模具厂家的工艺。钢模和塑料模是两码事:塑料模注塑一次成型,精度靠模具厂;钢模是一块块钢板下料、卷圆、焊起来的,精度全看这家厂怎么选材、怎么下料、怎么控制焊接变形。这三样,恰恰是报价单上看不到的东西。这篇就把我这几年跑钢模厂踩出来的门道写透,跟成套评估那套思路不一样,这里只抠工艺。
Q235还是Q345?钢板选错了一切白搭
检查井钢模具面板主流用Q235B,板厚5到6毫米,性价比最高;振动台高频振捣、一天周转三次以上的重载工况,上Q345B更稳,强度高出来一截,同样厚度变形更慢。别信厂家说的"军工级钢板",问牌号、问实测厚度,这两条才是硬的。
Q235和Q345都是碳素结构钢,区别在屈服强度:Q235是235MPa级,Q345是345MPa级,差了将近五成。落到检查井模具上,就是抗变形能力的差别。外模面板被混凝土侧压力顶着,背后靠筋板撑着,材料强度低一档,同样的支撑间距,用久了面板中段更容易往外鼓。我拆过那套翻车模具,厂家嘴上说Q235,后来拿料去光谱仪一打,实际是更便宜的非标板,成分对不上任何国标牌号——这种料子是低价厂压成本的头号来源。
老实讲,普通项目没必要一味追Q345。检查井浇筑侧压力不算大,Q235面板做足6毫米、筋板加密,周转四五百次没问题,一套Φ1200井体模能便宜三千多块。Q345真正的用武之地是重型工况:蒸汽养护加高频振动台、日周转三到四次的抢工期项目,或者大口径Φ2400以上的井,面板同样的厚度,Q345能撑更久。两种牌号的成分和性能对比,维基百科结构钢词条里有系统介绍,跟厂家对话前值得扫一遍。
怎么验?小厂没有质保书一说,你就要每批钢板的出厂材质证明,红章的那种。再狠一点,抽一块边角料送第三方做光谱分析,两三百块钱出结果,牌号造假当场现形。这套验料流程我在好几个项目用过了,查出过两回,厂家换料的速度比你想象中快得多。
激光切割下料和等离子下料,差在哪?
激光切割尺寸精度能控制在0.1毫米级,切面垂直光滑不用二次打磨;等离子切割精度在1毫米上下,切面有斜度和挂渣,厚板还得靠火焰切割。下料方式基本决定了这套模具拼起来的缝隙严不严、漏不漏浆,也直接暴露这家厂舍得投多少设备钱。
先说说我见过的真实差距。用激光切割的厂,法兰圈、筋板、面板的切缝宽度均匀,对拼的时候缝宽能压到1毫米以内,焊完打磨一下几乎看不出接缝。等离子切的料,切边有3到5度的斜角,挂渣要人工敲掉打磨,拼装缝忽宽忽窄,宽的地方3毫米,浇混凝土时水泥浆往外渗,井筒外表面挂满浆疤,看着就糟心。
下料方式怎么影响模具寿命?关键在拼缝。拼缝越宽,焊缝填充量越大,热输入越多,焊完收缩变形越难控制——这就跟下一节的焊接变形连上了。而且宽拼缝的焊道打磨后比母材低一点点,浇出来的井壁外表面会有一道道浅凹痕,验收挑毛病的监理一眼盯上。激光下料把这个问题从源头掐掉了。
我的判断标准很简单,也带着偏心:检查井钢模具厂家,有激光切割机的优先谈,只有等离子的看价格,还在用火焰切割凑合的小作坊直接跳过。火焰切割切个8毫米以上的法兰板勉强能用,切5毫米面板完全是糊弄,热影响区大、变形大。当然设备只是门槛不是全部,我见过有激光机却焊得稀烂的厂,也见过等离子老师傅靠组焊手艺把精度救回来的。但概率上讲,舍得花几十万上激光切割设备的厂,对精度这件事是有追求的,这话是我跑了十几家厂之后的直观感受,不接受反驳。模具车间里激光工艺的完整应用,模具制造全流程十二道工序里有更系统的拆解。
焊接变形控制,才是钢模厂的命门
钢模具焊接变形控制三板斧:对称施焊、分段退焊、焊前反变形。判断厂家水平就看他敢不敢让你看焊接工艺卡、模具焊完有没有上立车或卷板机做圆度校圆。焊完的筒模不校圆直接出厂的厂,浇几十模圆度必超标,这种厂报价再低也别碰。
钢板一焊就缩,这是物理规律,谁也躲不掉。一条焊缝冷却收缩,能拉动两侧钢板变形零点几到一毫米,一圈筒模十几道焊缝的收缩叠起来,不控制的话筒体就成了"梅花形"。好的钢模厂怎么做?我蹲车间看过全程:先把面板预弯出反向弧度再焊,这叫反变形;焊的时候两名焊工对称位置同时施焊,让收缩力互相抵消;长焊缝不一口气焊完,分段倒着焊,每段一百来毫米,控制热输入。这三招说穿了不值钱,难的是工人执行力——老师傅凭手感,新厂子得靠工艺卡管着。
到厂里怎么考他们?我常用的损招是让厂家把焊接工艺卡拿出来看看。有没有写焊材牌号(比如J422还是J507焊条)、焊脚高度、焊接顺序,一张纸就能看出这家厂是靠体系还是靠感觉干活。再问一句"筒体焊完校不校圆",正经厂有卷板机或立车,焊完过一遍机器把圆度找回来;小厂没有这设备,靠大锤垫着钢板敲,敲出来的圆度全看师傅心情。
变形失控的后果,我在自己项目上量过数据:外模圆度偏差4毫米,浇出来的井筒椭圆,跟收口段对接时一边咬合一边张口,张口侧塞了三毫米钢片才把定位销打进去。这套模用了不到半年就半报废,返厂校圆又花了一笔钱和二十天工期。教训就一句话:变形控制的隐性成本,全藏在低报价里面。焊接工艺本身的水有多深,模具激光焊机对比氩焊冷焊的实战分析里讲得很透,虽然是修模场景,原理完全相通。
厂家设备门槛:哪些设备必须有?
检查井钢模具厂的最低设备门槛是四件套:激光或精细等离子切割机、卷板机、二氧化碳气体保护焊机、立车或大型摇臂钻。带振动台试验工位的加分,能做试浇出厂验收的闭眼选。四件套缺两件以上的,大概率是外协拼凑的贸易型"厂家"。
这话不是危言耸听。检查井模具这个行当门槛低,租个院子、买两台焊机就敢挂"钢模具厂"的牌子,下料外协、卷圆外协、钻孔外协,自己只干组焊。外协一多,尺寸链就散了,公差没人负责,每批货质量抽奖。我去看厂有个固定动作:先绕车间走一圈数设备,再看设备的新旧程度和保养状态。卷板机是核心中的核心,面板卷圆全靠它,机器吨位不够、辊子磨损了,卷出来的弧面有棱有波浪,贴着样板一看就露馅。
设备清单对应的是工序能力。激光切割对应下料精度,卷板机对应筒体圆度,焊机和焊工对应变形控制,立车对应法兰平面度和销孔位置度。这四道工序自制,这家厂的尺寸链才在自己手里。行业里管这种叫"工序闭环",跟模具品种无关,做防撞墙模、隔离墩模的钢模厂同样吃这套逻辑,防撞墙模具的验收教训和隔离墩钢模的选型要点两篇里都有同款设备视角的记录,交叉看看会更立体。
顺带说个数据感受。水泥预制件模具这几年在行业盘子里份额一直在涨,根据中国模具工业协会公开的数据,2024年国内模具行业营收超过3400亿元(协会官网可查),检查井、管廊这些市政钢模具是其中活跃的一支,所以愿意投设备的厂越来越多,值得好好挑一挑,别将就。
钢模和塑料模,什么时候该找钢模厂?
日产量五十口井以上、井型规格重复、工期超过三个月的项目,直接上钢模;一次性小批量、异形井、赶工期打样,塑料模更灵活。钢模贵在首套投入,赢在周转次数,两百次是钢模和塑料模的经济性分水岭,我算过账,误差不超过半套模具的钱。
这笔账摊开算给你看。Φ1000检查井,塑料模一套两千五上下,周转五六十次;钢模一套两万左右,周转四五百次还剩残值。浇到两百口井的时候,塑料模成本每口四十多块,钢模摊到每口刚过百,看着还亏;浇到第四百口,塑料模换到第八套了,钢模还在服役,每口成本直接倒挂。所以核心变量就一个:你的井量。井量怎么估、跟模具选型怎么联动,检查井模具预制与现浇的成本对比里有完整的测算过程,直接抄数就行。
还有个容易被忽略的点:钢模可以改。井径变了,塑料模报废重买,钢模找厂家把面板割开重卷,花个三四千块翻新成新规格,这是钢模厂独有的服务价值,塑料模给不了。跟厂家谈的时候把这条写进合同,以后项目尾期井型变更就不慌。
常见问题
检查井钢模具一般用什么钢板?
主流是Q235B,面板厚5到6毫米,筋板和法兰用8到10毫米,这个配置对付常规预制检查井绰绰有余。重载工况才考虑Q345B,强度更高,同样板厚更扛振。最要防的是无牌号的非标板,看着一样,用两个月就露馅,验材质证明是必须的。
激光切割对检查井模具到底有多大影响?
影响在下料精度和拼缝质量上。激光切的板尺寸准、切面光,拼缝能压到1毫米以内,焊后变形小,浇出来的井筒表面干净。等离子切的板拼缝宽、有挂渣,漏浆和变形风险都高一档。预算够就优先选有激光下料的厂,这套逻辑我验证过很多次了。
怎么判断钢模具厂家的焊接水平?
三个动作:要焊接工艺卡看有没有写焊材和顺序,问焊完校不校圆,看筒体焊缝是交错段焊还是乱焊一气。再野一点,直接去车间蹲半小时,看焊工是不是对称施焊、分段退焊。老师傅的手艺骗不了人,糊弄的活也藏不住。
钢模具的合理报价大概是多少?
以Φ1200井体模为例,Q235面板6毫米、激光下料、四件套设备齐全的厂,报价两万五到三万五算正常。低于两万的要警惕,大概率在板厚、材质或者外协省了成本。多要几家报价对着工艺看,别只比总价,价格背后的工艺差异才是坑的来源。
我的偏好一直很明确:检查井钢模具,优先找有激光切割和校圆设备、敢给材质证明的厂,贵个百分之十几也认。模具是耐用品,首套差价三个月就用回来了,变形报废的模具才是最贵的。关于钢模具和模具钢的区别、水泥制品里钢模塑料模怎么分工,钢模具的完整分类体系和水泥制品塑料模具与钢模具的对比可以接着读。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。