膜模具怎么选怎么调?吹膜机头口模的实战门道
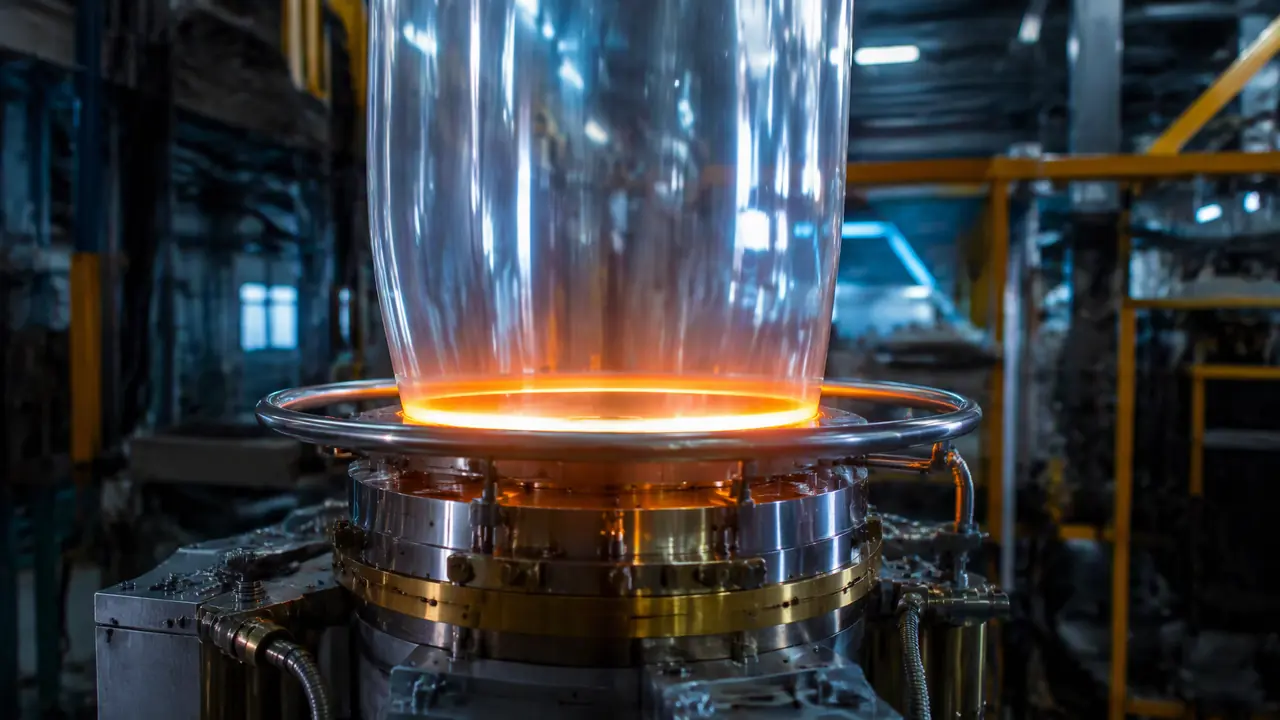
把话放这儿:膜模具就是吹膜机顶上那套机头口模,膜厚不均十回有八回坏在口模间隙、风冷环和加热圈这三处,跟原料关系不大。买模头别贪便宜,流道抛光和钢材氮化这两项咬死了再下单,能少交两万块的学费。
上周三夜里两点,车间那台折径八百的吹膜机又拉出一条纵向厚道,膜卷收起来侧面能看出一道棱。学徒第一反应是换料,我把料斗一拍,让他爬梯子看模头。干这行久了你就会明白,膜模具(说穿了就是吹膜机顶上那套机头口模)出毛病,九成写在泡型上,不写在配方里。我的判断一句话:泡歪查冷却,道偏查口模,泡抖查温度,按这个顺序捋,最快。
那晚拆下来一看,模唇口粘了一粒碳化的料渣,塞尺一量,那一段间隙被垫大了快0.08毫米。铜片轻轻一刮,开机十分钟,厚道没了。这种事我每个月都要碰上两三回,写出来给大家当个参照。
膜模具到底是个什么结构
膜模具的核心是螺旋芯棒式机头:熔料从中心进来,沿螺旋流道绕芯棒分流,从口模与芯棒之间那圈0.8到1.5毫米的缝里挤出来,吹成筒膜。拆开讲,一套模头从下往上大致是机颈、模体、螺旋流道、口模套、芯棒和模唇。PP或者LLDPE粒料在挤出机里塑化完,被推到机头,绕着芯棒转一圈把料摊匀,最后从模唇那圈缝里出来,往上鼓个泡,风环一吹一冷,牵上去就是膜。
几个数得背下来:配折径八百的膜,口模直径一般在280到320毫米,我们用的是300的;口模间隙看膜厚,做0.04到0.06毫米的包装袋膜,间隙开0.9毫米左右;吹胀比控制在2.5上下,吹胀比太大了泡稳不住,太小了膜面横向性能差。LLDPE的机头温度,模体180,模颈190,模唇195,上下差不出10度。
对了,说到流道,这地方是模头的良心。料在里面绕着芯棒走,最后一圈要有汇合线,两股料接不好,膜上就有一条纵向的强度弱点,装重物一扯就顺着这条线开。老师傅验货会用膜袋灌水往地上砸,砸的就是这条线。
市面上常见的还有芯棒式和十字支架式两种老结构。芯棒式便宜、流道短,问题是料从一边进来容易偏,膜会有一道合流痕;十字支架式靠分流梭把料摊开,均匀性好,但支架正后方容易出一条黑线,做透明膜的客户挑得狠。我自己的偏向很明确:预算够就上螺旋芯棒式,一台机头多用十年,摊到每卷膜上没几个钱。
膜厚不均,到底先查哪三处?
先查口模唇口有没有糊料垫缝,再查风冷环风量圆周均不均,最后查加热圈有没有烧断一路,三处的排查时间加起来不超过一小时。口模那圈唇口是整个模头里最娇气的地方,料温一高或者停机降温不规范,唇口就挂碳化渣,缝被垫大了膜就出纵向厚道。清理只能用铜片和竹签,上钢刀等于给模唇开槽,一开槽整套模头基本报废。
风冷环的坑更隐蔽。风帘和膜泡之间的间隙要调到1到2毫米,风机皮带松了、风室里进了碎膜片,都会让圆周风量不匀,泡就往一边歪,歪的那边膜薄。我的土办法是拿一张小纸条贴着泡肩转一圈,看纸条摆动,比调压表还快。
温度这头,口模圆周各点温差超过3度就该查加热圈。加热圈里外两路,烧断一路,对应那一片料温低、流动性差,膜就整圈偏厚。万用表一量通断,五分钟的事,很多厂就是懒得量,一天废几千米的膜。
这三处都干净了还厚薄不均,那才轮到怀疑芯棒偏心或者模头用了多年流道磨损,那种就得拆头送修了。
一套吹膜模头要花多少钱?
国产小厂的基础款六千到一万五,正规厂带氮化处理的两万到四万,进口或者一线大厂的五万往上,差价主要差在钢材、流道抛光和口模圆周精度上。我 2019 年图便宜买过一套九千块的小厂模头,装上开车三天,膜面全是晶点,拆下来一看流道里刀纹一道一道, Ra 目测超过1.6,料走到那儿就挂料。最后认栽,重买了一套两万八的,用了五年没出过大问题,摊下来反而便宜。
| 档次 | 价位(配800折径机) | 钢材与处理 | 适用 |
|---|---|---|---|
| 小厂基础款 | 6000-15000元 | 45号钢调质,流道普抛 | 打样、做低档垃圾袋 |
| 正规厂主流款 | 20000-40000元 | 40Cr或38CrMoAlA整体氮化,流道Ra0.4以内 | 包装膜、连续两班倒 |
| 一线或进口 | 50000元以上 | 合金钢加镀硬铬,口模圆周精度高 | 高档透明膜、高速机 |
下单的时候盯着三句话问:流道抛光到多少粗糙度、口模氮化层深度多少、配不配可调模唇。氮化层深度低于0.3毫米的别要,用不到一年唇口就磨出喇叭口。可调模唇这套结构值两三千块,有了它以后换膜厚规格不用换整套模头,调几颗调节螺丝就行,这钱不能省。
验货那天带上塞尺,把模唇全圆周一圈的间隙量一遍,读数差超过0.02毫米就打回。再要一片厂里自己挤出来的样膜,对着灯看晶点和汇合线,比什么报告都实在。
回头说那条半夜的厚道。清理完那粒料渣,膜卷收得平平整整,凌晨四点我蹲在收卷机前看了半个钟头,比睡个觉还踏实。这行没有魔法,膜模具养得好,它就还你一卷好膜;糊弄它,它半夜叫你起来加班,一分情面不讲。
常见问题
膜模具和吹塑模具是一回事吗?
不是。吹膜是挤出工艺,料从口模连续挤成筒再吹大,模头里没有闭合的型腔;吹塑是做瓶子罐子的中空成型,模具是两半合起来的。想分清这两条线,可以看站内那篇吹塑模具和注塑模具对比的文章,别在询价的时候把这两样搅一块,报价单都没法看。
口模间隙开多大合适?
经验值是膜厚的15到20倍。做0.05毫米的膜,间隙开0.8到1毫米。间隙太小阻力大、机头压力高,膜面容易出鲨鱼皮;太大牵引比就上去了,膜泡容易抖。换规格先动牵引速度和吹胀比,实在不行再换模唇。
模头多久清理保养一次?
连续生产建议每周停机用PP料把机头挤空清洗一遍,PP清理温度比LLDPE高20度左右,能把挂壁的料带出来。每三个月拆一次口模套,检查唇口和氮化层。停机降温要按每小时30度往下走,急冷急热最伤模头。
新手第一套模头去哪儿下订单?
先报清楚三件事:膜材、折径、日产量,让厂里给你算口模直径和间隙,别自己拍脑袋。厂家优先选做挤出模头有年头的地方,比如黄石那一片专做塑料挤出模的产业带,货比三家,每家都要样膜,对着灯看完再谈价。