颗粒机模具怎么选不翻车?环模孔径压缩比与4Cr13材质一次讲透
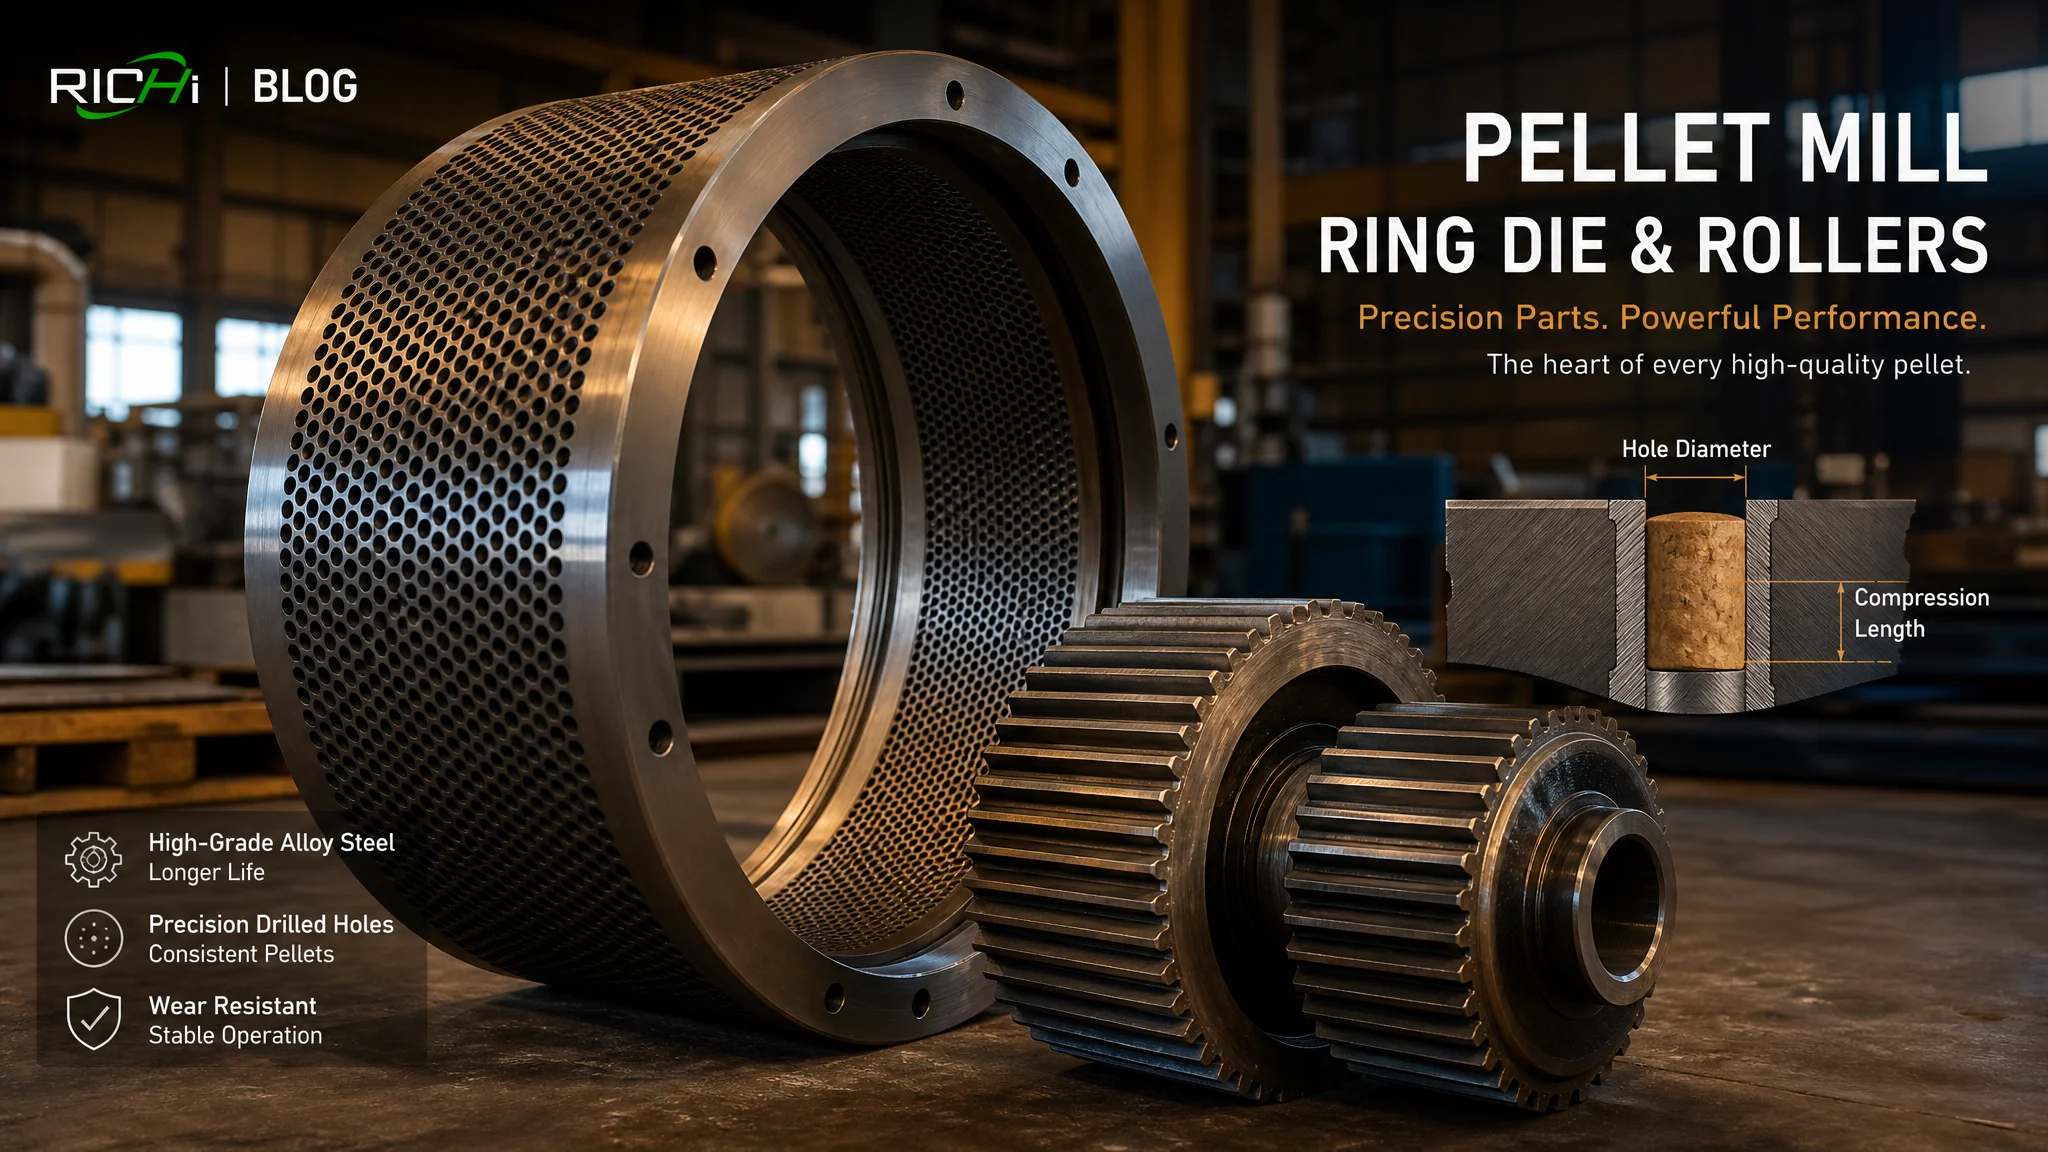
简单说:颗粒机模具就是环模加压辊这一对组合,孔径和压缩比决定颗粒成型,4Cr13还是不锈钢决定寿命。买之前只盯一个问题:你要压的是精饲料还是秸秆木屑,这两头的参数差得很远。堵了别急着换新,八成能修。
干饲料厂和生物质燃料厂的人找我聊模具,聊到最后发现一个规律:颗粒机模具买错的,十个里有八个不是被卖家坑了,是被自己的参数搞糊涂了。环模买回来压不出粒,第一反应是机器不行,第二反应是料不行,就是没人怀疑模具。我也交过这个学费。
2023年我在一家秸秆燃料厂蹲过两个月,帮朋友调生产线。设备是新买的480型环模机,环模孔径8毫米,厂家配的压缩比只有6:1。玉米秸秆压出来的颗粒表面发毛,一掰就碎,粉尘率高得吓人。打了三次售后电话,换了两次压辊,没用。最后是换了一支压缩比1:9的环模才彻底消停。那两个月我记了满满一本子数据,参数不对,机器再贵也白搭。这篇就把环模和压辊这套东西掰开揉碎讲清楚。
颗粒机模具到底是个啥结构?
颗粒机模具的核心是环模加压辊:环模是一整圈布满模孔的合金钢筒,压辊贴着内壁把料强行挤进模孔,从外孔口出来被切刀切成颗粒。环模转、压辊从动,料在两者之间那不到0.2毫米的缝隙里被压成型。平模结构上是个圆盘,压辊在盘面上滚,原理差不多,但出料方式和适用规模完全两样,小型机和养殖户自用机用平模多,规模化饲料厂和燃料厂基本清一色环模。
环模上真正要命的三个部位:模孔、出料锥口和减压孔。模孔不是一根通到底的直孔,靠内侧有个孔径放大的减压段,原料在压缩段被挤实,到了减压段回弹松劲,再从出料口被切下来。颗粒机压制原料的这个过程,维基百科颗粒机词条里有一段原理动图,比我文字描述直观。压辊看着是个傻大黑粗的辊子,讲究也不少:辊面有波浪齿、斜齿、锥孔几种开槽方式,齿型影响吃料效率,磨损后吃料量直线掉。
说个容易被忽略的常识:环模和压辊是一对配合件,不是两个独立零件。老环模配新压辊,或者反过来,间隙怎么调都别扭,出料忽多忽少。要换就成对评估,这是老师傅传下来的规矩,我实测也确实如此——单独换压辊,产量掉了15%,成对换回来立马恢复。
孔径怎么定?别照抄别人的参数表
孔径看用途:猪饲料2.5到3.5毫米,禽类3.5到4.5毫米,牛羊精补料4.5到6毫米,水产料偏小1.5到3毫米,生物质燃料颗粒主流6毫米和8毫米两条路。孔径定了颗粒直径,但它影响的不只是大小,还有产量和能耗,孔径每大一档,同样的环模产量能涨一截。
这一段必须交代压缩比,它和孔径是一对分不开的参数。压缩比是模孔有效深度和孔径的比值:同一个8毫米孔,压缩比1:6和1:10完全是两种模具。比值越大,料在孔里走的路越长,颗粒越致密,但产量低、能耗高、环模磨损快。我那个秸秆厂翻车的根源就在这——厂家默认按木屑给配了低压缩比,秸秆的纤维结构跟木屑不是一回事。行业里大致的参考:猪料1:6到1:8,牛羊草料1:8到1:10,纯秸秆燃料1:8到1:12,硬木木屑1:5到1:7。注意这只是起跑线,拿到手还得按自己的料微调,膨化玉米加得多的高档猪料和自配料,最佳压缩比能差出一档去。
纯木屑压燃料的还有条经验:压缩比宁低勿高。木屑里有木质素,70到100度的高压摩擦下自己就塑化粘结,用不着模具硬压。给木屑上1:10的环模,电机电流顶满,产量惨不忍睹,颗粒倒是硬得能砸核桃,可客户要的是燃料不是子弹。这行水分也讲得多,原料含水率15%上下是甜点区,20%以上神仙模具也压不出好粒。
选型想更稳,先把材料的账算明白,颗粒成型背后饲料和燃料两条产业链的门道,模具全家族分类那篇里我把它们在模具版图里的位置标了出来,对着看思路更清楚。
4Cr13、不锈钢还是碳钢环模?
规模化生产主流就两种:4Cr13(对应欧洲牌号X40Cr14附近,也有用更高一级的X46Cr13)和不锈钢材质环模。4Cr13硬度能淬到HRC50以上,强度好、孔壁耐磨,是饲料环模的绝对主力;不锈钢环模耐腐蚀占优,压制含糖高、水分大、易腐蚀的原料时寿命反而更长。碳钢模便宜,只适合自用小机。
4Cr13的好处一句话:硬。坏处也一句话:硬了就脆。质检差的4Cr13环模,碳化物偏析没控制好,模孔崩边、整圈开裂的事我都见过。买的时候看三个地方:一看钢材质保书,成分对不对得上牌号;二看模孔内壁,好的环模孔壁是钻绞后抛光过的,摸上去滑,差的孔壁有螺旋刀痕,料走不顺,初期磨损特别快;三看开孔率,同样外径的环模,开孔率高百分之几个点,产量差距立竿见影。
不锈钢模这些年涨得快,特别是南方做水产料、做含糖原料(比如甘蔗梢、糖蜜料)的厂子。湿态腐蚀是碳钢和马氏体钢的克星,停机一晚上,孔壁就开始锈点,锈点挂料,越挂越堵。不锈钢模贵两到四成,但抗堵性和整寿命周期算下来,腐蚀工况里反而划算。模具钢这块水很深,掺假重灾区,420系的材料学底子和同类牌号怎么辨识真伪,我在模具钢牌号对比指南里专门写过,买环模前值得翻一遍。
价格给个实在的参考区间:480型环模(孔径4毫米上下)4Cr13材质行价大概3500到5500元一支,不锈钢的5000到8000元。规格往上走价格跳着涨,850型以上的大型环模两三万很正常。报价低于行情三成的,直接按假料处理,别抱侥幸。顺带说个行业盘子的事:饲料机械是模具钢之外另一个吃4Cr13的大户,国内规模以上的饲料加工装备企业这几年一直稳定在三百多家,中国饲料工业协会官网的会员名录能查到大致阵容,环模采购行情跟着这个产业的景气度走。
压辊怎么配合、怎么调间隙?
压辊间隙俗称"辊模间隙",经验区间0.05到0.3毫米:料硬、纤维粗取大值,精饲料取小值。调到什么程度算对?手动盘车时环模能带动压辊转、断电后压辊靠惯性还能滑半圈,基本就在甜点区。间隙过小顶模发热,过小吃不上料。
两个常见错误,都是我亲眼看着人犯的。一是新压辊上机就把间隙调得极小,说是"压得实",结果模面和辊面干磨十几分钟,两个都报废。正确做法是磨合期给到0.2毫米以上,让齿面慢慢贴合,一两天后再逐步收紧。二是只调一边,环模机的两个压辊必须间隙一致,偏了料往一边跑,模面单边磨损,环模寿命直接减半。判据土但管用:出料时两边的料帘厚度得差不多。
压辊本体也有讲究。辊壳用的是轴承钢一类的高碳铬钢,磨损到齿型磨平就该换,别心疼钱——磨秃的压辊吃料效率掉得比环模磨损狠得多。有条件的话备两套压辊轮着用,跟换轮胎一个道理。模具配合件管理的通用思路,易损件和配件采购清单那篇里讲得更系统。
堵塞了怎么办?磨损了还能修吗?
环模堵了第一选择是油料煮模:配方料用油糠或者含油高的配方料慢速走料把孔"烫"通,生物质线用湿木屑加废机油焖模。堵孔超过三成、油料救不回来的,拆下来钻绞通孔还能救。磨损修复就两条路:模孔扩孔重铰加大一号孔继续用,或者整体重新氮化/渗碳补一层。
先说堵。堵孔九成是停机操作不当造成的:直接断料断电,孔里残留的料冷凝缩死,第二天开机就是一圈子死孔。正确姿势是停机前二十分钟走含油料或干木屑,把孔里的湿料顶干净再停。已经堵死了怎么救?油糠煮模是饲料线的老办法,生物质线土一点,用含水的碎木屑加一点废机油拌了焖进去,第二天低速空转慢慢通。孔里凝得特别瓷实的,就只能拆模上钻床,按原孔径铰刀过一遍——注意铰完必须把孔口倒角去毛刺,不然新堵孔在等着你。我救活过一支堵了快一半孔的8毫米环模,钻绞花了两天人工,比换新省了四千块,值不值自己算。
再说磨损。环模的寿命曲线不是线性的:内壁模孔入口被磨成喇叭口之前,产量缓慢下滑;一旦喇叭口成形,物料在孔口打滑不进孔,产量断崖式掉。判断标准很简单——产量掉到新模七成以下,或者颗粒粉化率明显上来,就该处理了。轻度磨损整体氮化是主流修法,能吃回一部分寿命;重度磨损就扩孔,8毫米扩到10毫米,相当于给了第二次生命,燃料线特别常用这招。修复设备怎么选,冷焊和激光两类修补技术在模具上的应用,模具修补机对比那篇里拆得很细。另外日常别小看清洁,挂料锈蚀是慢刀子,模具清洗剂的选型思路在环模保养上同样适用。
寿命给个数供参考:4Cr13环模压全价配合饲料,行业普遍3000到8000吨一个周期,料干净、水分稳的能干到一万吨;压秸秆的磨损凶,普遍1000到3000吨。看吨数不看天数,这是行规。
常见问题
环模和压辊多久换一次?
环模按产量不按日历,4Cr13压配合料3000到8000吨一支,生物质线1000到3000吨。压辊消耗更凶,普遍两到三支压辊配一支环模的节奏。天天记录产量和电流,电流涨、产量跌就是身体在报警。
新环模为什么不出料?
八成是没磨合。新模孔壁有加工微观毛刺,得先用含油料低产慢走一两小时,把孔壁抛顺。开机就猛喂料的,孔口挂料马上堵给你看。剩下两成是压缩比选错或原料水分超标,先测水分再怪模具。
颗粒机模具可以自己加工吗?
环模不建议,模孔的分布角度、减压孔结构、热处理都是专门的活,普通加工厂做不出合格寿命。平模小机倒是有老师傅自己车,自用凑合,上量还是买成品。想省钱的正确姿势是买正品旧规格扩孔件,别去碰自制模。
颗粒不成型、一掰就碎是模具问题吗?
先查料再查模。水分不在13%到18%区间、原料没有粘结组分(淀粉糊化或木质素),神仙模具也压不成型。料没问题再查压缩比和辊模间隙。压不成型就怪模具,是这行最常见也最贵的误会,我那个秸秆厂就是活例子。
写到这,我的偏好已经很直白了:买颗粒机模具,先把原料和产量账算清楚,再按孔径和压缩比去配模具,最后才轮到比价。材质上我的倾向也明确——规模化饲料线直接上4Cr13正经货,腐蚀性原料认准不锈钢模,碳钢模留给自用小机。采购的时候质保书、孔壁光洁度、开孔率这三样一样都别放过,这些是别人替你踩过的坑。觉得有用的话分享给做饲料和生物质的朋友——这个行业信息差就是成本差。