泡沫箱模具怎么选才不亏?铝模价格、气塞与验收门道一次讲透
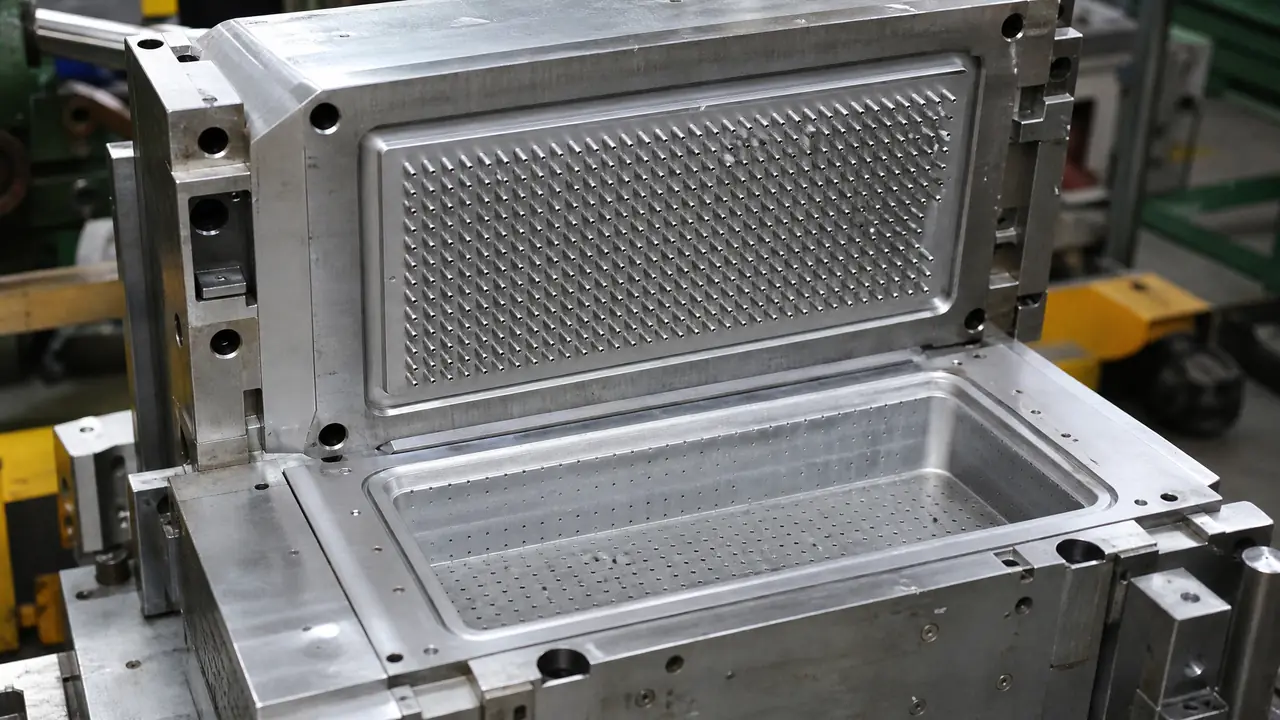
先说结论:泡沫箱模具就是一副带蒸汽腔的铝模,选它就盯三样,铝材做法、气塞布置、蒸汽密封。常规600×400保温箱模,铸铝的4到6万能拿下,锻铝CNC的要8万往上。下单前先定箱子克重,验模那天带上卡尺和电子秤,比听业务员吹十句都管用。
上礼拜厂里来个做水果包装的老板看模,开口就问泡沫箱模具什么价,我反问他要几克重的箱子,他没答上来。买模第一件事是定克重,不是砍价。箱子定多少克,壁厚就定了,壁厚定了,气塞怎么布、蒸汽穿不穿得透、一分钟能不能出箱,全都跟着定下来。
这副模看着就是两块铝疙瘩,里头藏着蒸汽腔、气塞、进料枪口、冷却水路四套东西,缺一样都不舒服。它不追求注塑模那种丝级精度,靠的是蒸汽穿珠粒那一股劲。
说实话,摸了十来年泡沫成型机,我见过最贵的学费不是模具费,是克重没定就付了全款。
一只泡沫箱是怎么从这副模里蒸出来的
泡沫箱模具靠蒸汽成型:珠粒吹进铝模型腔,0.1兆帕上下的蒸汽穿透珠粒融结定型,冷却60秒出箱,就这么个过程。整套动作在成型机里一次完成,铝模背面是空的蒸汽腔,汽从模面上的气塞钻出来直接加热珠粒。
过程拆开讲。头一步进料,压缩空气把预发好的珠粒吹进型腔,枪口打在箱底中间,靠气流传珠粒跑满每个角。然后合模进汽,蒸汽压0.08到0.12兆帕,珠粒受热再胀一回,胀到互相粘住为止。跟蒸馒头一个道理,火要穿到芯子,外头看着熟了芯子还是生的,就是汽没穿过去。
气塞就干这个用。模面上密密麻麻一批直径1.2毫米上下的小塞子,间距25毫米布一个,箱角和薄边要加密。这个坑我踩过,早年图省事没加密箱角,整批箱子装冻虾,冷库里放三天,箱角全裂开了。汽从塞子的缝里过,空气和冷凝水从排水口走,布置不好,箱子四角就发黄发脆,行话叫烧生。
对了岔一句,有人问EPP的箱子是不是也这么蒸。流程像,设备不是一个路数,EPP珠粒得先在高压釜里预发,模吃的汽压也高一截,两码事,细的看这篇epp模具怎么蒸?发泡珠粒的成型。
收尾是冷却定型,25度上下的冷水往蒸汽腔里走,把模面从105度压到60度以下,箱子有了强度才能脱模。厚壁箱冷却要占一半周期,急不来。
产量账也在这里头。薄壁小箱一个循环60秒上下,加上开模取件,一台机一小时能跑四五百只,一天两千只是常态。壁厚上到5毫米,一个循环拉到两分半,日产量直接腰斩。报价时把这条算进去,模钱贵两万,摊到三年产量里一天不到二十块。
一副泡沫箱模具多少钱:三种做法三档价
常规600×400保温箱的铝模,铸造做法4到6万,锻铝CNC的8到12万,同款加一腔大约加三成钱,交期25到40天。这是华东一带能拿到的经验价,不同地区、对珠粒要求不同会浮动。
价差主要差在铝材和加工上。铸造模拿ZL104翻砂浇铸,铝锭便宜,做厚壁箱绰绰有余,短处是内部组织松,高速量产时薄边容易出细纹。锻铝模用6061整块铝锭上加工中心一面一面铣出来,型腔光洁度和寿命都高一截,贵在料和机时。
我更偏向锻铝CNC模,理由直接:我的箱子走冷链,要反复摔。铸造模做到第二年箱角开始掉渣,赔掉的海鲜钱早就盖过差价了。你要只做低克重的一次性内衬,铸造模省钱,不必跟着我上高配。
一张表放这儿,对号入座:
| 做法 | 适合谁 | 价格区间 | 交期 |
|---|---|---|---|
| 铸造铝模 | 厚壁一次性箱,产量要求一般 | 4万-6万 | 30-40天 |
| 锻铝CNC模 | 冷链周转箱,量大要快 | 8万-12万 | 25-30天 |
| 双腔锻铝模 | 日产能要翻倍的成熟产线 | 15万-20万 | 45天起 |
克重定料钱,也定模价。同一只600×400×340的箱,壁厚3毫米出280克,5毫米出380克,克重上去了蒸汽穿透时间拉长,气塞跟着加密,改动最后都进报价单。问价时直接报克重和日产量,对方给的数才作数。
验模盯三处:气塞、分型面、试模称重
验收别只看模面光不光滑,拿卡尺抽量气塞间距,合空模看分型面漏不漏汽,T1试模后随机抽十只箱称重,极差超过8%就得修。这三处过了一遍,这副模敢不敢收就有数了。
气塞一项项过听着繁琐,有个土办法,拿手电从蒸汽腔那头照,模面上透光的塞子就是通的,不透光的多半叫铝屑堵死了。新模出厂前厂家会通洗一遍,运输磕碰和铝屑二次氧化常出幺蛾子,验模那半天别省。
分型面看密合。两半模合上,塞一张A4纸进去抽不动才算合格,抽得动的位置往后就是漏汽点,箱子在那个位置起一圈飞边,修起来没完。上个月刚陪朋友验一套冰鲜盒的模,分型面有一处塌了0.3毫米,厂家说打磨一下就行,我让他坚持换件,后来T2一次过,省下至少两回返工。
称重最要紧也最容易叫人糊弄。试模别用厂家备的珠粒,用自己的料发,随机抽十只箱上秤,克重极差压在8%以内。今天差5克,明天批产就差出一箱的强度,退货全是自己的。电子秤百来块一个,值。
老实讲,验模最贵的是不好意思。觉得提要求伤面子,回去天天替厂家修毛病,这笔账怎么算都不过来。
回到开头那位水果包装的老板,末了让他先定克重再谈价,他定了300克的600箱,锻铝模8万出头拿下,试模那天我帮他盯着秤。这行没有玄学,定得清就买不错。下单前把气塞布置图要到手,验收带上卡尺和电子秤,比多听十句承诺都实在。
常见问题
泡沫箱模具能用多少年?
铸铝模正常8到10年,锻铝模更久,保养占大头。蒸汽腔里水垢积厚了传热变差,箱子上出局部生料,十有八九不是模坏了,是水路该清了。一年除一次垢,寿命多撑三四年。
没有铝模能用木模或者玻璃钢模做泡沫箱吗?
小批量的工艺品造型可以拿它们翻着玩,保温箱这种要上蒸汽机的量产件不行。木模扛不住蒸汽,泡两锅就翘,接缝还往箱子里渗水。想做买卖就老实上铝模。
一套泡沫箱模具开模要等多久?
铸铝模要翻砂浇铸,30到40天,锻铝模直接上加工中心,25天上下能交。赶上九十月冷饮生鲜订单扎堆,模厂排期满,临时插队多半多等一周,旺季要提前两个月下单。
做出来的箱子发黄发脆是模具的毛病吗?
八成不是。珠粒存放超半年、预发密度没调对、蒸汽压忽高忽低,这三样都会让箱子发黄。先换一批新珠粒再蒸一锅,还黄就去查进汽阀,别急着找模具厂的麻烦。