epp模具怎么蒸?发泡珠粒的成型
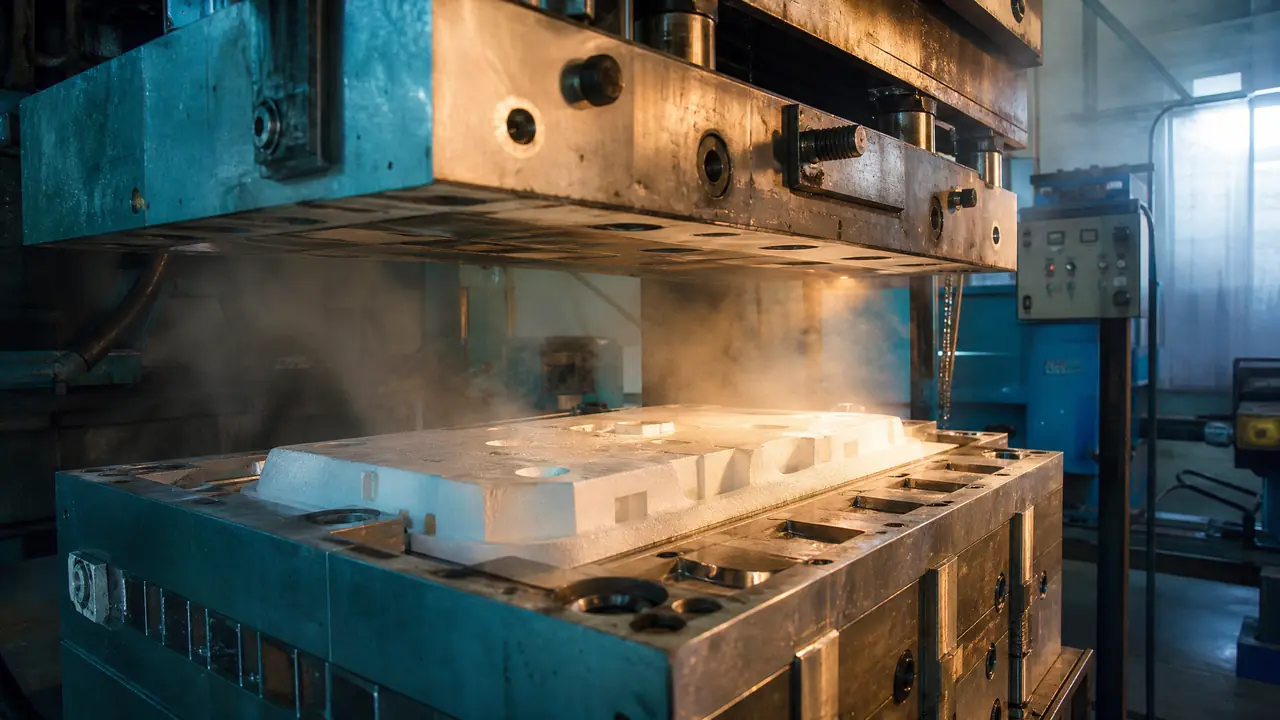
直接给结果:epp模具蒸珠粒靠的是0.12到0.16兆帕低压蒸汽加上铝模快速导热,预发、熟化、合模进汽、水冷脱模六步走完。工艺本身不难,难在汽路设计和熟化时间这两个细节。
上个月有个做儿童安全座椅的老板来厂里看样,站在蒸压成型机边上问我:epp模具到底是怎么把一粒粒珠子蒸成一整块的?我说你运气好,正好一模在蒸,站着看完就懂了。那模头枕从填料到开模也就两分来钟,跟蒸包子一个道理,讲究全在火候和汽路上。
拆开看,EPP模具其实就是一套带汽路的铝模。珠粒先在预发机里用蒸汽发到目标密度,进熟化仓晾上大半天,再用压缩空气吹进型腔,合模后从汽室或蒸汽针通低压蒸汽,珠粒表面二次发泡、互相熔结,最后水冷定型、开模取件。步骤不复杂,可每一步都有坑,下面挨个讲。
epp模具为什么用铝,不用钢
epp模具普遍用铸铝或铝锭铣削,核心原因是铝导热快、重量轻,蒸汽进出响应快;钢模散热慢,汽路也难加工,用在EPP上纯属浪费。展开讲,铝合金的导热系数大概在150到180之间,P20这类模具钢只有40上下,差了三倍还多。EPP成型的蒸汽作用时间就那么几秒,模具跟不上汽,珠粒表面就发不透,出来就是夹生的。铝还有个好处,轻。同尺寸的模,钢的重量翻倍不止,机器开合模速度上不去,产能白白损失。汽路方面,铸铝可以直接把汽腔铸出来,或者铣削开槽,钢模得靠深孔钻慢慢打,加工费翻着涨。别忘了一个前提:EPP成型温度也就一百零几度,远用不上钢的耐热和耐磨优势,花那个冤枉钱干啥。
汽室式和蒸汽针式,两种进汽结构差在哪
汽室式在模腔外留一个封闭汽腔,蒸汽从整个型面透进珠粒;蒸汽针式靠埋在模壁里的针管定点进汽,适合厚件和结构复杂的汽车件。两种结构没有绝对好坏,看产品选。汽室式是铸铝时直接把汽腔铸在型面背后,型面上开一圈透气槽,槽宽一般做到0.2到0.3毫米。太宽了珠粒会嵌进槽里,脱模拉毛;太窄了汽过不去,边角发不透。我们车间一套包装箱模,透气槽2.5丝刚合适,这个数是试模试出来的,图纸给的3丝偏宽,第一模就嵌珠子。蒸汽针式则是把直径1到2毫米的针管打进厚壁位置,蒸汽从针孔定点进,头枕、顶杠这类壁厚不均的件,全靠针位布置找平。针堵了是它最大的毛病,后面细说。
| 对比项 | 汽室式 | 蒸汽针式 |
|---|---|---|
| 进汽方式 | 型面整面透汽 | 针管定点进汽 |
| 适合产品 | 形状规整的包装盒、板材 | 厚壁件、结构复杂的汽车件 |
| 模具造价 | 偏低 | 偏高,针位加工费工时 |
| 日常维护 | 换密封胶圈即可 | 针孔堵了要逐根疏通 |
一句话,平面大、壁厚匀的包装件上汽室模,省钱又好养;汽车件别犹豫,直接上针式,把针位图让模具厂画细。
一套完整的蒸模工序是什么样
标准流程是珠粒预发、熟化12到24小时、填料合模、进汽3到8秒、水冷定型、压缩空气脱模,一个周期一到三分钟。拿保温箱模当例子走一遍。第一步预发,珠粒在预发机里用蒸汽发到目标密度,包装件常见20到30克每升,高承载的汽车件能到60以上,密度公差控制在正负5%以内,超了这个数,后面蒸出来轻重不一。第二步熟化,发好的珠粒摊在熟化仓里,25℃左右放12到24小时,让珠粒内压稳定。这步最容易被赶工期的人跳过,我见过一家厂急着交货,熟化只给了6个小时,整批箱子出来收缩,四角全是坑。第三步填料,0.3到0.5兆帕的压缩空气把珠粒吹满型腔,反复抽吸补料,保证每个死角都填实。第四步进汽,两侧汽室通0.12到0.16兆帕的低压蒸汽,进汽3到8秒,厚件分段进,防止中心过发。第五步冷却,15到20℃的水喷淋或者水针降温30到60秒,配真空定型把尺寸拉住,模具水嘴和快速接头这时候用得最勤,漏水漏汽都耽误周期。第六步脱模,0.5到0.6兆帕压缩空气吹松,再机械顶出,一套下来两分钟上下。
去年我们盯一套保温箱模的时候还踩过一个坑:夏天水温升到将近30度,定型时间明明够,件子照样缩。查了半天是冷却塔带不动,加了台冷水机把水温压回18度,问题立刻消失。所以别光盯蒸汽,冷却那一半同样要命。
蒸出来的件为什么发脆、掉粒?
八成是珠粒熟化时间不够或者蒸汽压力偏低,珠粒之间没粘牢;剩下两成多是透气槽堵了,局部没吃透汽。掉粒是最典型的症状,用手一掰,珠粒一颗颗往下掉,断面能看到清晰的珠粒轮廓,这就是熔结不足。先查熟化仓的温度记录和时间,再查蒸汽压力表,进汽压力低于0.1兆帕基本发不透。要是这两项都正常,就拆模看透气槽,粉料和碎珠嵌在里面,汽进不去,那一块就是生的。平时每班用压缩空气反吹一次气缝,一个月用超声波清洗机过一遍模具,堵塞率能压到很低。
还有一种更隐蔽:填料不足。型腔某个角没填满,蒸汽来了没东西可发,出来就是个缺料坑。这种坑跟掉粒容易混,区别是缺料坑边缘是完整的,掉粒区域边缘毛糙。分不清就先补填料时间,成本最低。
回到开头那位安全座椅老板,他看完一模之后说了一句挺到位的话:原来不是蒸得越久越好,是汽要进得准。EPP模具这个行当,图纸上的汽路设计和熟化的耐心,比机器本身金贵得多。选模的时候多问一句汽室结构、多要一份针位图,比事后返工省心太多。
常见问题
EPP模具一套要多少钱?
看结构和型腔数。小尺寸的包装盒汽室模,铸铝的大概三五万起步;汽车头枕、顶杠这类带针的,十万上下很常见,复杂的多腔模奔着二三十万去。报价前让对方把汽路方案一起报,光比模价容易吃亏。
EPP模具能用钢做吗?
能,但基本没必要。EPP成型温度才一百零几度,铝完全扛得住,钢模重、开合模慢、汽路难加工,价格还贵一截。除非客户图纸明确指定钢模,或者产品带嵌件需要耐磨面,否则铝模是行业默认选择。
蒸EPP和蒸EPS是一回事吗?
流程框架像,细节差不少。EPS珠粒通常要在现场预发再熟化,EPP珠粒很多是预发好的成品珠,买回来直接填料蒸,但对熟化时间和蒸汽压力更敏感。设备上两种模具的汽路原理通用,换产品主要换模具不换机。
模具的透气槽堵了怎么办?
拆下来用超声波清洗,或者用细钢丝逐条通。日常预防比处理省事:每班压缩空气反吹气缝,控制珠粒里的粉料含量,碎珠别回用太多。堵得厉害的那几条槽,多半正对型腔的死角,重点照顾。
延伸阅读
模具控温不只是蒸汽的事,模具加热管怎么选怎么装,直接关系到模温稳定性。
想给成型机做隔热降耗的,可以看看模具隔热板的作用和选用。