富士康模具车间图片背后:大型代工厂的模具车间是怎么运转的
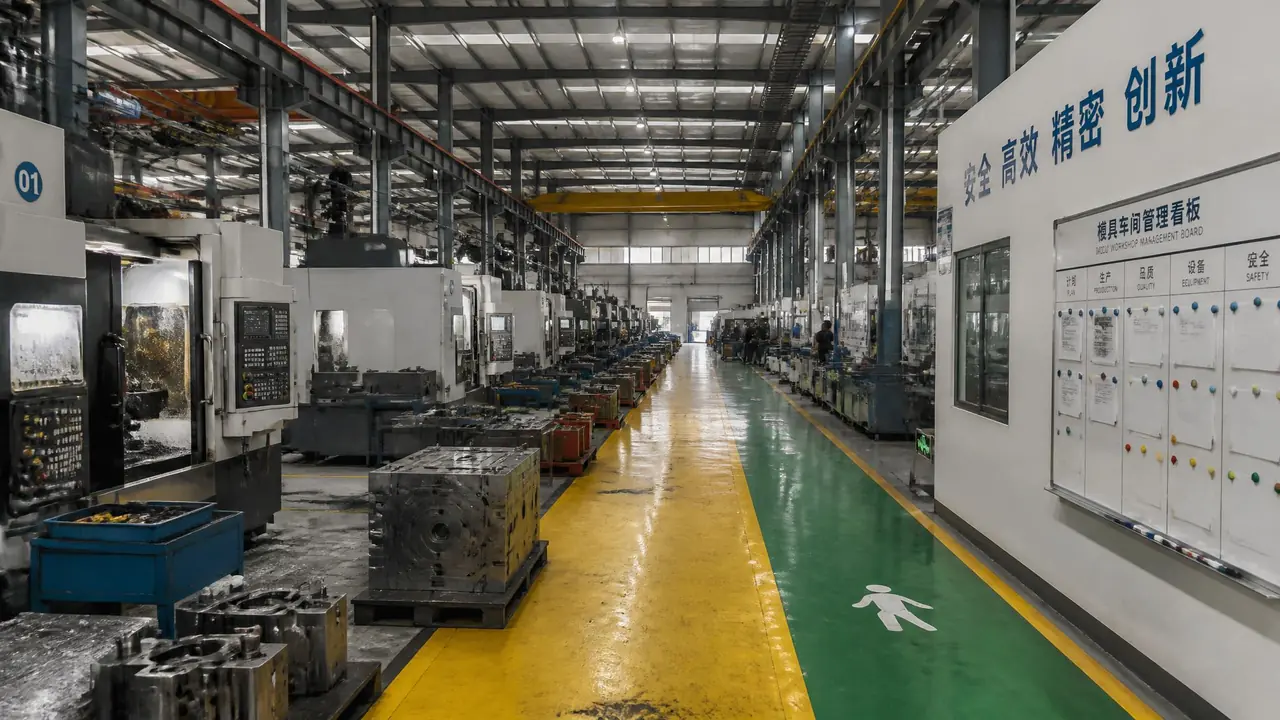
先说结论:大厂模具车间的本事不在设备多新,而在秩序。人流物流分开、CNC集群排布、点检看板更新,这三样凑齐,效率差不了。看富士康模具车间图片别只数机器,先看地面标线和看板,再对照自己车间找差距。
网上隔一阵就流传一批富士康模具车间图片,评论区一半人喊震撼,一半人问是不是摆拍。我是做注塑模出身的,前几年跟着客户审厂进过一家大型代工厂的模具车间,第一次走马观花,第二次盯了一整天。看完我的判断很直接:那种整齐不是摆出来的,是靠一整套运转规则压出来的,照片只是让你看见了结果。
那天印象最深的反而跟设备无关。中午吃饭时间,车间里几十台机器照样转,交接班没人堵在通道口,地上找不见一摊切削液。回来讲给我们厂老师傅听,他不服,说大厂也就那样。半年后他被派去审一家同级别的厂,回来主动把车间的通道重新划了线。所以这篇不纠结照片真伪,聊照片背后让车间跑起来的规则,你再看那些图就是另一个看法了。
看图先看地面:人流和物流是怎么分开的
大厂车间把人行道、叉车通道和模具转运线画成三条互不交叉的动线,人走绿线,车走黄线,料走专用门。这不是为了拍照好看,是拿事故和节拍损耗换来的规矩,看图的人往往第一步就把这条漏了。
我第二次进车间那天专门留意了尺寸(手机步数加目测,误差别较真):主通道宽四米上下,两侧黄线,刷了防滑漆;人行通道一米二,绿线,紧贴设备外侧;运模坯的液压转运车走第三条线,从料区直达行车吊装位,中途不跟人抢路。叉车限速五公里,每个转角装凸面镜。这些配置很多小厂也有,差别在执行。
执行差别在哪?我们厂也画过线,三个月后被切削液泡得只剩个影子,没人补。那家车间是每天下班前五分钟,各区域负责人推着划线车补漆,划线车就放在通道口的定置框里。说实话,就这一个动作我服气。你翻富士康模具车间图片的时候,盯着黄线边角看,新还是旧、有没有断线,一眼就能看出这个车间是天天维护还是摆拍当天补的。
还有一个细节:来料和出模走不同的门。钢料、标准件从东侧收货区进,加工完的模架从西侧发货区出,中间靠行车和转运车接力。我们小厂图省事,进出全走一个门,旺季的时候叉车在门口顶牛,一天能堵三四回。大厂这么分流不是图气派,模坯吊装磕一下就是几万块的损失,谁也赌不起。
CNC集群为什么排得那么密
大厂的CNC按工序成排布置,粗加工区和精加工区分开,程序由DNC服务器统一下发,操作工只负责装夹对刀。机器排密了不挤人,因为人和料的路线在设计阶段就算好了。
那天目测车间里四十多台CNC,两班倒。让我愣住的是编程和操机是分开的:编程员坐在车间一角的玻璃房里,程序编完传服务器,机台上扫码调用,操作工没有改程序的权限。我们厂的老习惯是编程员兼操机员,一个又编又改,改完忘了记,下次对不上。看了人家那套流程我才想通,改程序留痕比改得快重要。
刀具也有寿命管理,这点对我们小厂启发最大。每把刀扫码领用,主轴上累计跑了多少小时系统记着,到寿命自动提醒换刀,避免精加工最后一刀崩刃。你想想,一副手机结构件模具的型芯,精铣到剩0.02毫米余量时崩了刀,返修起码两天,这钱省不得。想系统了解CNC在模具制造里扮演的角色,我写过一篇数控模具是什么?CNC在模具制造中的核心作用,这里不展开。
粗加工基本排在夜班,白班留给人干精加工和装配。夜里没人盯的活让机器自己跑,带机内测头的机型会在开粗后自动测一遍再继续。这个排法我们厂后来也抄了:夜班跑开粗,早上来直接精铣,一套718H动模的粗加工从原来的9个小时压到6个半小时左右,热变形多留0.15毫米余量给精加工就行。
点检看板和数据屏:车间怎么知道自己没跑偏
每台机器开机前过一遍点检表,在制、逾期、异常全部上墙,数据每班更新,靠看板而不是靠脑子管车间。看板管的是异常,不是装饰,贴上去没人动等于没贴。
我拍过他们的早班点检表,一台加工中心开机前要过12项:油位、气压、导轨润滑、行程限位、冷却液浓度,一项项打勾签名,主管抽检。回来我照抄了7项到我们车间,头一个月大家嫌烦,坚持三个月后,设备小故障停机少了一半左右。很多故障其实就是没加油、气压不够这种小事熬出来的。
车间进门那块白板我印象很深。左边是当天在制模具的进度磁贴,绿黄红三色;中间是逾期名单,直接写责任人和承诺日期;右边是昨天的异常和对策。没有花哨的电子屏。后来在另一个车间见过数据采集屏,每台机主轴转不转实时显示,开机率能到九成多。两样东西逻辑一样:让问题当天露头,别捂到周末。
试模区也单独划出来,模温机、吊具、注塑机配套。跟他们的试模工程师聊过两句,精密件试模前模温先稳定到80-90℃再打样,头三模不测尺寸,温度没吃透测了也白测。这套习惯跟我们厂一样,看来好用的做法在行业里是共通的,跟厂大厂小没关系。
普通模具厂能从大厂车间抄哪几条?
先抄最便宜的三样:通道划线加每日补漆、开机点检表、白板看板,成本几百块,当月见效。DNC、数据屏这些要花钱的别急着上,先把手写的坚持满三个月再说。
我的偏向很明确:划线和点检必抄,数据屏缓抄。划线一卷漆几百块,一个周末的事;点检表打印塑封贴机台上就行。数据采集屏看着帅,一套下来几万块,老机床加装还得停机接线,订单不满的时候那块屏只会让你更焦虑。先把手写看板用出纪律,再谈电子化。
反过来,你要是采购方,去供应商那里验厂也可以照着看:先看地面动线有没有人车混行,再看看板是不是当天的,刀具柜有没有账也顺手翻一翻。判断一家模具厂的真实交付能力,设备新旧是最不重要的参考,秩序反而排在头一位。怎么从设备、案例、流程三层验厂,我在怎么判断模具制造厂的真实交付能力?设备案例验厂一篇讲透里写过整套方法。
回到开头那批富士康模具车间图片。照片不会骗人,但也不会把运转规则拍给你看:四米宽的通道背后是物流设计,密密麻麻的机床背后是程序和刀具管理,花花绿绿的看板背后是每天雷打不动的点检。我们厂抄了其中三样,变化肉眼可见。你下次刷到这类图片,不妨先看地面和看板,再数机器。
常见问题
网上流传的富士康模具车间图片都是真实拍摄的吗?
大部分有出处,参观、媒体探访、员工自己拍的都有,但也有不少是别家车间张冠李戴,甚至拿渲染图冒充实拍。看到带水印、带卖课二维码的要多留个心眼,别急着当资料存。
大型代工厂的模具车间主要做哪类模具?
以公开信息看,这类厂围绕3C结构件做文章,注塑模和冲压模占大头,特点是批量大、节拍快、寿命要求高,跟汽车模那种单套几百万、开发周期动辄一两年的路数不太一样。看图时拿这个背景去套,很多布置就好理解了。
普通人有机会进大厂模具车间参观吗?
正式渠道是有的:以供应商身份参与审厂、以客户身份对接项目,或者展会后的企业开放日。托关系溜进去那种别试,大厂门禁和信息管控很严,被抓到得不偿失。想看细节,多收集几组不同时期的实拍图对比着看,也能看出不少东西。
小模具厂上数据采集系统大概要花多少钱?
老机床加装采集盒,单台从几百到一两千不等,几十台规模全套下来几万块,另外每年还有几百块一台的服务费。我的建议还是那句:订单和纪律没稳定前先用白板,别为一块屏花掉半年的设备保养预算。