一套模具多少钱?先搞清报价单里那个"一套"装了什么
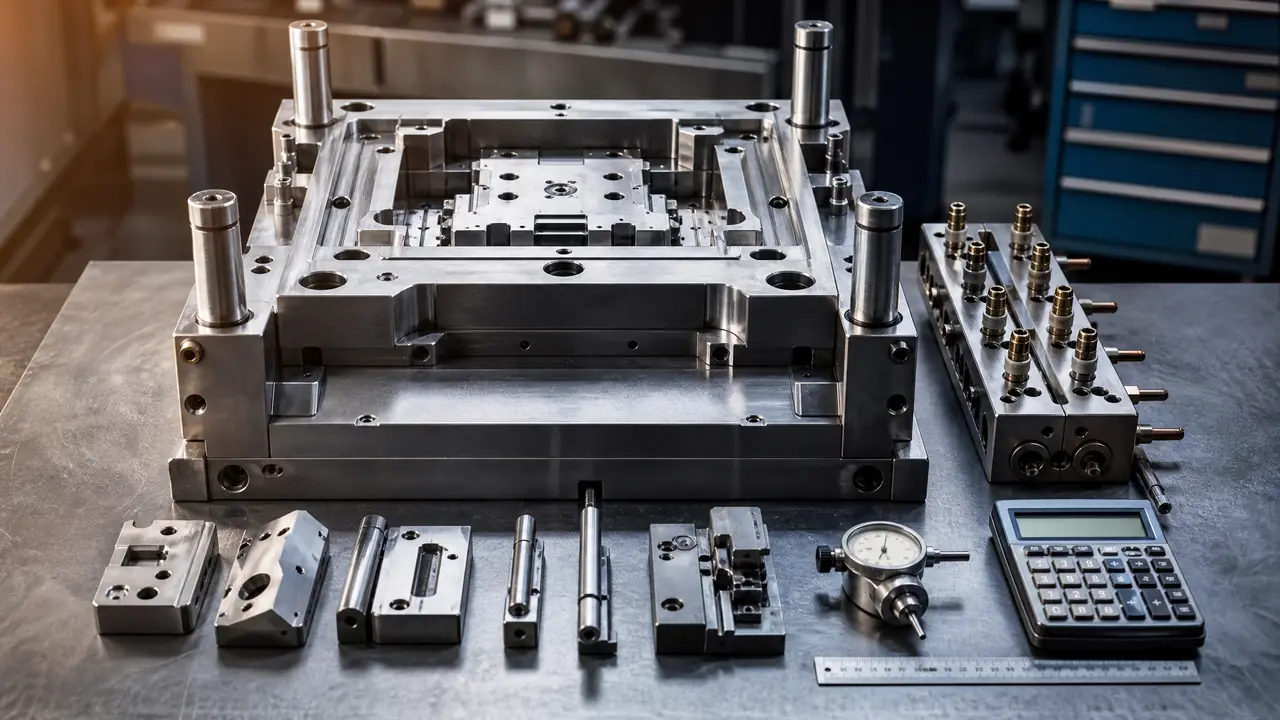
把话放这儿:问一套模具多少钱,先别急着比价,先问清对方那张报价单上的"一套"里到底装了什么。主模是主体,镶件、热流道、治具、夹具、检具全是可选项,口径差一个字,总价差几万是常事。看完这篇你会知道每块该不该算钱、大概什么价、问价时怎么问。
上礼拜有个做厨房小家电的老板拿着两份报价单来找我,同一个咖啡机外壳,一家报15万8,另一家报23万6。他说要不是怕便宜那家有诈,早就下单了。我翻完两份单子笑了,这两份都不带诈,差的不是水分,是口径:15万8那份只含主模本体,23万6那份把热流道、一副备用镶件和去毛边治具全打包了。问一套模具多少钱,第一件事不是比价,是弄明白"一套"这个词在对方嘴里指什么。
这事我在报价岗位上待了六年,见过太多人栽在字面上。冲压的人喊"一副",注塑的人喊"一套",产品厂的采购喊"一整套带治具",三家对不上,账就永远算不平。下面我按报价单的真实写法,一块一块拆给你看。
一套模具的报价单,拆开就这五块
一套模具的报价通常由五块拼起来:主模本体、镶件、热流道等特殊配置、治具夹具检具、试模服务,每一块都能单独拿出来谈,比价前必须逐项问清。少问一块,落地就多一笔意外支出。
主模本体是死账,跑不掉。以那只咖啡机外壳为例,单腔两板模,718H模架、型腔S136,材料加加工占大头,报价15万8里材料费约4万3:模架1万9,S136棒料0.42吨按吨价折下来1万5,杂件铜料不到1万。剩下的是CNC、电火花、抛光的工时和设计费,再加厂里的利润。这部分两家厂不会差太远,差太远你反而要小心料。
镶件是第一个活口。易损位和精密位单独做镶件是行规,斜顶、困气位、薄钢位,动不动几十个。做模时镶进去的部分一般含在主模价里,但备用镶件是单列的,一副备用镶件看复杂程度0.8万到2万。要不要配,看你的量,一天打几万模次的件我劝你配,停机等一副镶件,注塑费一天就烧掉上千块。镶件怎么固定、怎么换,这里面的门道之前写过一篇专讲模具镶件的,有兴趣翻模具镶件凭什么救回一套模?从选材到挂台螺钉压板固定与更换维修。
热流道看产品。普通件大水口就够,别听销售忽悠上热流道。多点热流道不便宜,单点热嘴0.8万到1.5万,四点带温控箱整包下来4万上下,省的是水口料,值不值要拿你的年产量算。
治具夹具检具是第二个活口,也是最常被漏问的。去毛边治具、组装定位夹具,一只0.3万到1万;检具贵些,1.5万到4万。很多注塑厂的报价默认不含这些,你要没开口,交模那天才发现组装线没东西用。试模费是第三个活口,含T1还是全含,一次试模连料带上机时3000到8000,问清楚。
给你一张对账表,拿着它能对九成的注塑模报价:
| 项目 | 默认算不算进"一套" | 中小注塑模参考价 |
|---|---|---|
| 主模本体 | 必含 | 单腔外壳模8万-18万 |
| 镶件(做模用) | 一般含 | 已摊在主模价里 |
| 备用镶件 | 单列,问 | 0.8万-2万一副 |
| 热流道 | 选配 | 单点0.8万-1.5万,四点带温控4万上下 |
| 治具夹具 | 常不含,必问 | 0.3万-1万一只 |
| 检具 | 常不含,必问 | 1.5万-4万 |
| 试模 | 看条款 | 一次3000-8000 |
那张23万6的单子,就是表里从上到下全选了。15万8加一加热流道加备用镶件加治具,也到22万出头。两个数其实是一个数。
冲压件为什么一套和一副能差四五倍
冲压行业一副模只管一道工序,一套指做完一个零件的全工序组合,常见四副起步,问价时不先问清按副还是按套,总价能差出好几倍。这是报价口径里坑最深的一处。
注塑模一件一腔,一套就是一副,没歧义。冲压完全两码事。去年帮一个客户问不锈钢支架的价,人家报"落料一副2万8、冲孔一副3万2、折弯一副2万4、成型一副4万6",单看每副都不贵,四副加起来13万。他一开始以为"3万出头就能开模",按这个预算报给了老板,差点下不来台。
更搅浑水的是级进模。级进模把所有工序排进一副模架里,这时一副就等于一套,报价反而贵,一副好的级进模顶四副单工序模的钱,速度和精度也确实值这个价。所以同一个零件,有人报一副20万,有人报四副加起来13万,都对,工艺路线不同而已。
我的习惯是绕开这两个词,直接让厂里按"这个零件能交付量产"来报总价,工序怎么拆是厂里的事。报价单上写清"含落料、冲孔、折弯、成型四副,含T1试模",白纸黑字,比争一套一副管用。想自己先估个底价,可以先看这篇把成本构成弄明白:模具报价是怎么算出来的?材料、工时、设计费构成详解。
对了,说到工序,压铸件和冲压类似也是一副一算,铝压铸模单副动辄五六万起,别拿注塑小件的价格锚点去套,套完心态就崩了。
治具夹具要不要让模具厂捎带着做
治具夹具单独外发往往比模具厂配套做贵一成到两成,检具更建议谁开模谁配检,基准统一,出了尺寸争议责任才扯得清。省那点外发差价,赔一次扯皮就全吐回去。
道理不复杂。模具厂手里有产品的全套数模,开模时装夹基准、定位面都定好了,捎手做个治具就是顺路的事。你单独找工装厂,人家要重新对基准、重新建模,工时摆在那,报价自然高,还多一道沟通成本。
检具更不能外发。我踩过这个坑:前年一副外壳模,检具图省事发给了本地一家工装店,做出来基准和模具对不上,同一个零件,模具厂量合格,客户用检具量超差,三方扯了半个月。最后重做检具花了1万8,运费和停线损失另算。从那以后我的报价单模板里,检具永远跟着模具厂走,写进合同附件。
治具夹具、检具、工装这一摊,很多新人分不清和模具的关系,之前有篇从汽车厂工装科视角写的,讲得比我细:工装模具到底是什么?一个汽车厂工装模具科老科员的台账管理笔记。
老实讲,治具这块的钱不多,几百到几万,但它决定你交模之后能不能顺顺当当开线。问价时把这行补上,比事后补订省心得多。
再说回那个小家电老板。我让他把两家单子按上面的表对齐口径,15万8那家补上热流道和备用镶件后报到21万9,23万6那家含治具检具。最后他选了后者,多花的一万多买了检具和一副备用镶件,图个省心。问一套模具多少钱,从来不是问一个数,是问一个清单。清单对齐了,几份报价自然站上同一杆秤,谁真谁虚一眼就见分晓。
常见问题
报价单上写"含T1"是什么意思?
T1指第一次试模。含T1就是首次试模的费用厂里承担,一般连带的少量改模也含。要注意的是T2之后的试模,有的厂开始另收费,一次三五千,签约前问清几次试模算谁的。
备用镶件一定要跟着主模一起买吗?
不强制,但大产量件强烈建议。斜顶、尖薄钢位这些地方最常坏,临时补一副镶件要排单,停机一周的损失远超镶件本身的钱。小批量试水件可以先不配,跑顺了再补。
同一家厂为什么含税和不含税能差好几个点?
模具厂报的常是不含税价,开13个点的专票另加,几万块的单子差出大几千。谈价时把票种、运费、包装一起锁进总价,别到开票时才发现预算不够。
一套模具的付款节奏一般怎么走?
常见的3331:签约付三成,T1试模合格付三成,验收合格付三成,留一成质保金半年或一年后付。也有4321的走法。反正别一次付清,质保金是你手里最硬的一张牌。