黄石模具厂怎么选?挤出模厂家验厂的硬指标和土办法
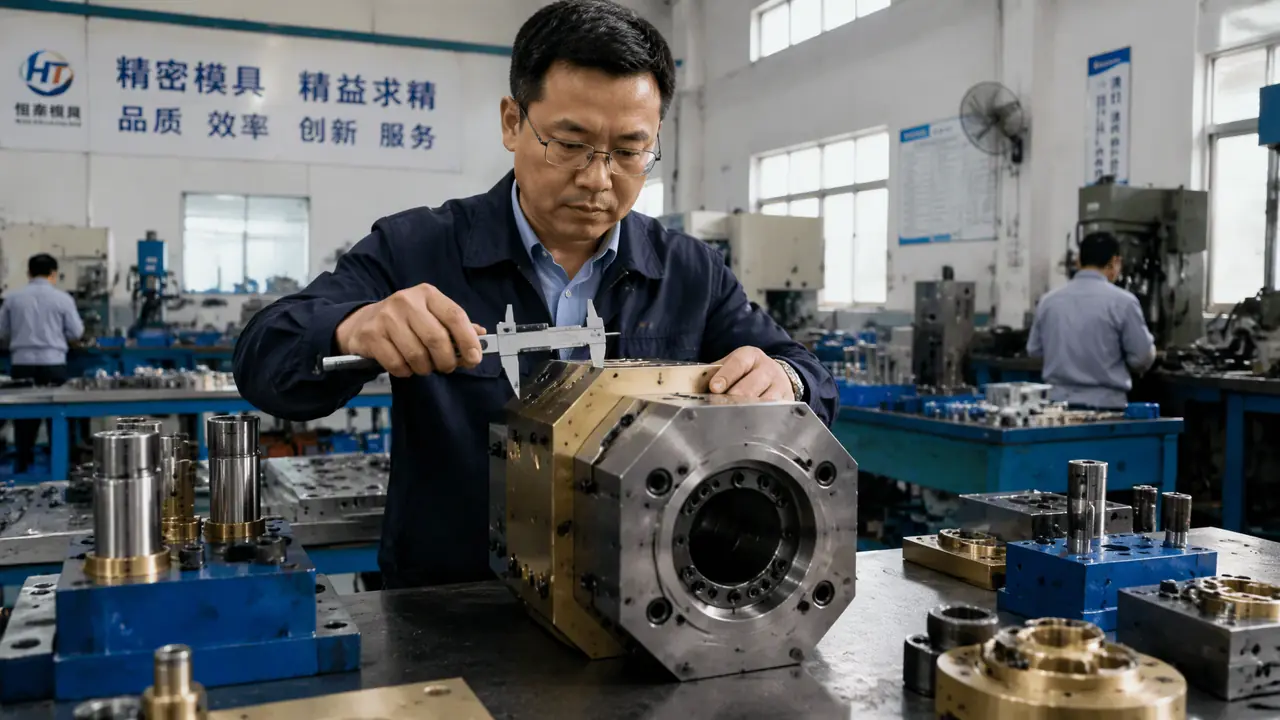
直接给结果:挑黄石模具厂,验厂只盯一条主线——他是不是真做挤出模。机台对不对口、钢料来路说得清不清、试模记录敢不敢给、修模响应写不写进合同,四个硬指标过关,剩下的价格才有得谈。别坐在办公室看报价单做决定,视频验厂一小时加现场一天,够你筛掉九成的坑。
上个月替客户去黄石模具厂验厂,做的是PVC线槽挤出模,出发前他手里攥着四份报价,最便宜的比最高价差出三万一。我花两天跑了两家厂、视频看了两家,回来跟他说:最便宜那家连台像样的慢走丝都没有,模芯外发加工,他自己都说不清热处理找的哪家。这单后来给了报价第二低的厂,T1试模一次过。这就是验厂的价值——价格是验出来的,不是砍出来的。
先说为什么黄石值得专门跑一趟。全国塑料挤出模这块,黄石及周边的产能占着大头,管材模、型材模、板片模的供应商密度在全国数得上。可正因为厂子多、门槛看着低,里面混着不少只有两台旧机床的作坊,还有干脆自己不开机的贸易商。这些厂报价比正经厂低百分之十五到三十,逻辑很简单:他没把热处理、试模、售后这些成本算进去,或者根本不打算管。
这篇只干一件事:给你一套照着就能用的验厂清单。先电话摸底,再视频验厂,最后现场跑一天,三个环节各查什么、问什么、看什么,全拆开讲。产业背景和历史沿革这里不重复,我们之前写过一篇黄石模具为什么出名,想补课的先看那篇。
验厂前先分清三种"黄石模具厂"
黄石挂模具厂招牌的分三类:自有模房的生产厂、接单转包的贸易商、两头下注的混合型。验厂第一步是先弄清对面属于哪一类。
生产厂最好认。电话里问他厂里几台慢走丝、几台加工中心,做管材模还是型材模为主,他能顺口报出机台吨位和台数,反问你产品壁厚和牵引速度,八成是真厂。贸易商的话术是另一套:什么都做、什么都能接、价格好商量,你追问工艺细节他就绕,说"这些我们技术会跟你对接"。
对接个鬼,他压根没有技术。
混合型的最迷惑,也最常见。有店面、有办公室,甚至有一两台机床撑门面,核心工序全外发。这类厂不算骗子,有些外发渠道稳定的老贸易商做标准管材模反而便宜。我的态度是:标准件、小批量可以给机会;要出性能的型材模、带内筋的复杂断面,一概只跟自有模房的生产厂谈。出了尺寸问题,一个能把你叫回车间看着修,一个只能在微信里给你道歉。
对了,说个跑题的。黄石的厂普遍不爱装修办公室,有的厂门口招牌都褪色了,车间里机器倒是擦得锃亮。别被门面吓跑,这行的逻辑是钱都花在刀刃上——办公室金碧辉煌而车间冷清的,才要多留个心眼。
视频验厂一小时的四个必查项
视频验厂连着看四样:机台在不在转、钢料来路说不说得清、试模记录给不给看、量检具齐不齐。四样全过再谈现场,缺一样直接划掉。
第一查机台。约工作时间连线,让他拿着手机逛车间,重点拍两处:加工中心的工作台尺寸和慢走丝的行程。管材模的模芯流道长,三米行程以下的慢走丝干不了长芯棒的线切割,他要是只有一台四百行程的小机器,长芯棒全得外发,精度链条就断了。还要看机器有没有在转,下午三点车间里安安静静的厂,你信他手里压着七八个单?
第二查钢料。直接问模芯用什么钢、定型模用什么料、从哪里进。黄石本地离大冶特钢近,正经厂模芯普遍用2Cr13或3Cr13不锈钢,防PVC分解气体咬模面;定型模真空槽部分多用Q235焊接再机加工,也有的厂上全部不锈钢。你问的时候他答得越具体越可信,说"钢都一样"的,挂电话。口模和定型模的结构门道,我们写过一篇塑料挤出模具的口模定型模实战拆解,验厂前花十分钟看看,电话里就不至于被糊弄。
第三查试模记录。让他发同类型产品的试模视频和检测数据,最好是带日期的:外径公差±0.1毫米以内的管材模,连续挤两小时外径漂移不超过两丝,这种记录拿得出来才是真做过。视频是可以借的,所以再加一问:现在车间里正在试谁的模?让他拍一段正在挤料的现场,模头一开、料一出来,做过没做过一秒现形。
第四查量检具。让他拍检测台:卡尺千分尺是基本的,像样的厂会有投影仪或者二次元,管材模还该有壁厚测量的专用工具。连个像样的检测台都摆不出来的厂,他的"±0.05毫米"就是写在纸上的。
| 视频必查项 | 合格的样子 | 不合格的信号 |
|---|---|---|
| 机台 | 慢走丝行程三米以上,加工中心在运转 | 下午三点车间没机器声 |
| 钢料 | 报得出牌号和采购渠道 | "钢都一样"或支支吾吾 |
| 试模 | 带日期的试模视频和漂移数据 | 只给效果图和宣传册 |
| 检测 | 有二次元或投影仪和检测台 | 全靠一把卡尺打天下 |
现场看厂这一天,时间怎么排
现场验厂就一天,顺序别乱:上午看钢料库和热处理,中午看装配钳工的手上活,下午蹲一场试模,临走谈合同。
上午先看钢料库和下料区。看什么?看钢料上有没有钢厂喷标,材质证明书能不能当场翻给你。再旁敲侧击问热处理:模芯的调质和定型模的时效处理是自己做还是外发,黄石本地的热处理厂圈子就那么大,他要是说得出合作那家的名字和联系人,说明真在按规矩走。真空热处理一套模芯八百到一千二,舍不得花这个钱的厂,模子用半年内壁就拉毛。
中午看装配。挤出模装配的关键在钳工,看他家的老师傅怎么研修口模配合面、怎么抛流道。有个土办法屡试不爽:伸手摸一下装配台上待出厂的模芯流道,型材模头流道抛光的讲究是顺着料流方向研,手感应该是一顺边的光,横七竖八的刀纹说明活糙。再看看钳工人多不多——五六个钳工的厂和两个钳工的厂,交期可靠性完全两回事。看厂看细节,记住一句就够用:车间比办公室诚实。
下午蹲试模,这是全场含金量最高的两小时。有实力的厂会让你看新模头装机:模头装上挤出机,升温到180到200度,开机挤料,老师傅盯着料条调温度和牵引速度。你重点看他调的是流道温度还是真空度,问一句"这套模压缩比设计多少",正经做设计的厂能给你讲出料流怎么从储料段压到口模。要是现场支使不动技术员、老板一个人又是开机又是捡料,这种厂管理粗放,量产阶段你会很痛苦。
临走前谈合同,把三件事写死:试模包含几次、改模怎么计费、修模响应多少小时。黄石本地修模有地理优势,管材模口模拉伤修复普遍两到三天拿回,写进合同才算数。修模响应这一条看着不起眼,真到生产线停机等模的时候,一条线一天少出几千米管子,损失比模具钱跑得快。
报价单怎么核对,低价单坑在哪
核对报价单抓三处:钢料按什么牌号什么单价算、机加工工时按多少一小时、试模和售后含不含在内。低价单九成的手脚在这三处。
黄石管材模的水位给你个参考。110规格PVC-U排水管模含模头和定型模,正经厂报价四万五到六万;63规格的报三万上下;带多腔内筋的型材模按断面复杂度,八万到十五万都正常。碰上比这个区间低百分之二十以上的报价,别高兴太早,先问他三个问题:定型模给你做几段?真空槽数量多少?口模保用多少米产量?三问下去,低价单的底就漏了——定型模从四段砍成两段,真空槽从十二个减到六个,挤出速度直接从两米每分钟掉到一米二,省的价钱远不够补的产能。
工时那部分也有讲究。有的厂报价单上机加工费压得极低,等你试模不合格要改模,改模费按小时算就找补回来了。签合同前加一句:试模不合格属于设计原因的,改模费用厂家承担。这句话能挡掉一大半套路,也最能试出厂家的底气——敢写的基本是真有设计能力。
说实话,我更偏向选报价中位偏上的厂。模具这东西跟换遥控器电池一个道理:你能买五毛一节的杂牌,也能买两块的名牌,便宜的那个用到第四个月就漏液,算总账反而贵。模具便宜两万,代价可能是三年里多停机十天,这账采购得会算。
回到开头那单线槽模的验收。最后定的那家厂在西塞山区,报价五万二,比最低价贵一万一,现在模子用了七个月,客户线上一模没停过。验厂这事说穿了不神秘:机台、钢料、试模、检测四样看实了,报价三处对清楚了,合同三句写死了,黄石模具厂的坑基本就绕开了。跑一趟的差旅两三千,换来的是三五年省心,这笔账怎么算都划算。
常见问题
人在外地,不现场去能不能把黄石模具厂验明白?
能验个七成。视频验厂把机台、钢料、试模记录、检测台四项过一遍,再要一张近期的钢材采购单和电费单——真厂一个月电费好几万,这两样最难造假。但第一次合作、金额超过十万的单子,我还是建议跑一趟,差额部分在试模环节补:让他拍带日期的全程试模视频,尺寸检测报告随货寄。
黄石模具厂接小批量和非标单吗?
接,而且这是中小厂的活路。一两位数的试制模、改型模,黄石不少厂愿意接,交期普遍十五到二十五天。谈的时候把图纸的断面公差和产量预期一次说清,非标单最怕边做边改需求,改一次图纸加一次钱,两头不痛快。
管材模和型材模能在同一家厂一起做吗?
分开问。黄石确实有厂两类都做,但多数是偏科的——做管材模强的厂,流道设计和定型经验在圆断面这一路;型材模吃的是复杂断面分流的功夫,带内筋的门窗型材是另一门手艺。主模给对口的那家,小配套模可以顺手给同一家做,前提是他有同类型的量产案例。
验厂时老板全程陪着就一定好吗?
不一定。老板陪走一天只能说明重视你,更要看技术人员能不能独立答上工艺问题。我遇到过一次老板全程热络、技术员躲在办公室打游戏的厂,最后试模三次都过不了,技术底子是空的。反过来,老板让你和技术员单独聊半小时的厂,往往内部管理更有底。
模具验收合格后,后期的修模和保养找谁做?
优先回原厂。挤出模的口模和芯棒是配对研修的,原厂留着整套配合数据,修回来直接上机;找第三方修,配合面研过一次,间隙就得重新试。长期合作可以在合同里写年度保养条款,口模抛光一次八百到一千五,按产量六个月到一年做一次,比等拉伤了再救划算得多。