铁模具为什么到现在还没被淘汰?铸铁模的寿命、报价和适用场景一次讲清
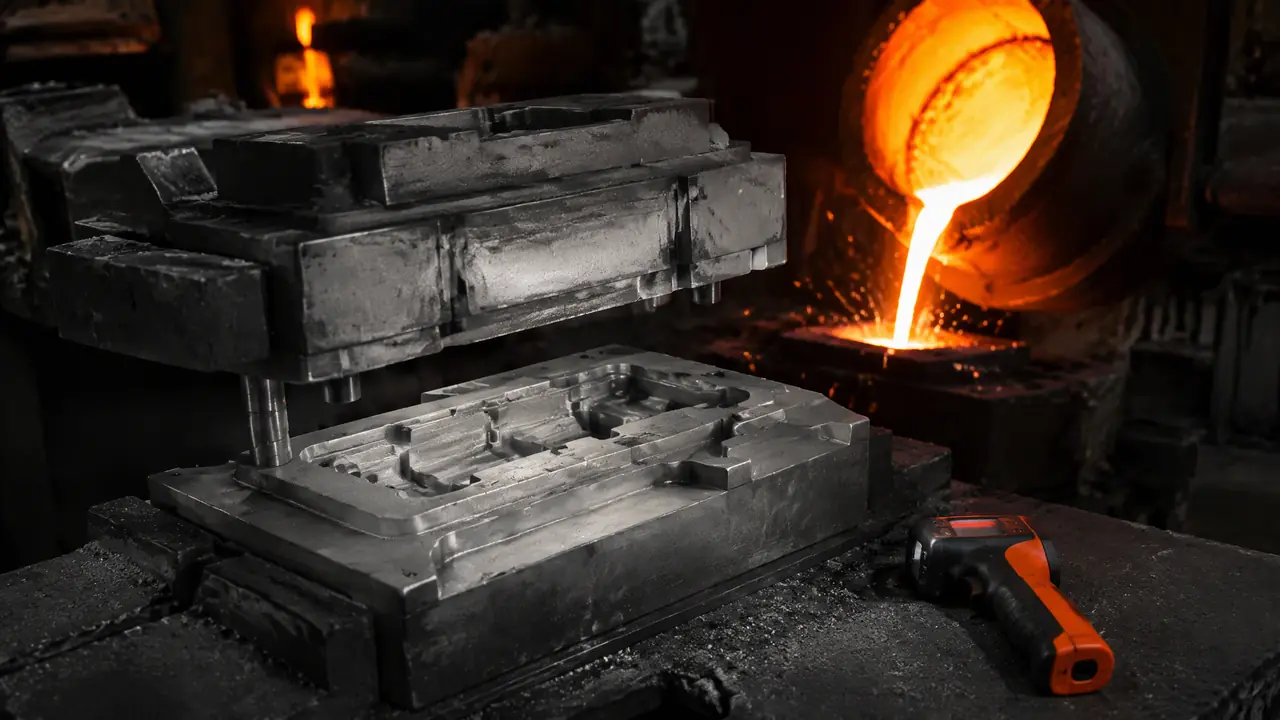
把话放这儿:批量大、形状简单、不追求表面光洁的活,铁模具依然是性价比最高的选择,一套灰铸铁模的造价只有同尺寸钢模的三分之一到一半。但单量低于两千件、或者产品带薄壁细节的,别硬上铁模,开裂和修模的钱会把省下的材料费全吃回去。
上个月有个老客户拿着图纸来找我,说同行劝他把他那套浇铝件的铁模具换成H13钢模,问我的意见。图纸摊开一看,就是个壁厚均匀的皮带轮,年产量四千件。我说你换什么换,这套铁模还能再干两万模次,换钢模多花的四万多块钱,到你退休都收不回来。他愣了一下,问铁模具不都说不耐用吗。这话在行外传得太广了,今天就把这笔账摊开算清楚。
铁模具这个词,在车间里一般指两类东西:一类是金属型铸造用的灰铸铁模和球铁模,浇铝、浇铜、浇铸铁件本身都用它;另一类是玻璃产线上的铸铁瓶模,一个模具一天要扛上千次一千一百度以上的玻璃液。这两类我都摸过,共同点很明确——模具母材本身硬度不高,布氏硬度大概在HB180到250之间,靠的不是硬,靠的是耐热疲劳和便宜。钢模走的是另一条路,淬火到HRC50上下,拼的是耐磨。方向不一样,没有谁绝对取代谁。
铁模具和钢模具怎么选?
年产量两千件以上、产品壁厚均匀、公差要求在正负0.1毫米开外的,选铁模具省钱又够用;薄壁复杂件、镜面要求、十万件级的批量,才轮到钢模上场。这是我在铸造车间十五年下来最稳的一条分界线,比看什么材料表都管用。
展开说几个具体的判断点。第一看批量,铁模母材一吨灰铸铁HT250也就五六千块钱,H13模块一吨要一万五往上,光材料差价就三倍。一套中等尺寸的铁模,加工费加起来一万二到两万能拿下,同尺寸钢模普遍要四万起步。第二看公差,铸铁模的型腔是铣出来的,配合好的师傅能控到正负0.05毫米,日常用正负0.1毫米交货没问题;客户图纸上标正负0.02毫米的,你直接推钢模或者另想办法,别接。
第三看热疲劳工况。金属型铸造的模温常年维持在250到300度,一冷一热来回折腾,灰铸铁里有石墨片,能自己缓冲掉一部分热应力——对了,说到这个,石墨片还有个好处是自带润滑,浇铸铁件的时候不容易粘模。钢模反而怕这种反复冷热,热作钢做得再好,几百度的温差循环也会在表面催出龟裂纹。所以玻璃瓶模、重力浇铝模这些行当,铸铁模到今天还是主力,不是老师傅守旧,是真的合适。
我自己更偏向的搭配是:件数在两千到五万之间、产品是轮类壳类这种“敦实”件的,铁模优先;超过五万件或者客户对外观有要求的,直接上钢模,别在铁模上耗。
一套铁模具到底能用多少模次?
正常保养的灰铸铁金属型,浇铝件能做三万到五万模次,球墨铸铁模能做到六万模次上下;玻璃瓶模因为工况狠,通常一套只能扛十几万次喷涂修补后继续用。寿命的大头不在材料,在你刷不刷涂料、控不控模温。
这话不是我随口说的。我们车间2019年开模的那套浇铝端盖的铁模,到今年做了四万一千多模次,型腔表面才出现第一道要焊补的裂纹。同批有个厂图省事,开模之后从来不预热直接浇,模温忽高忽低,同样的材料八千模次就裂了。模具这东西跟人一样,你天天拿冰水浇它它也扛不住。
延长寿命的土办法有几个,都不要什么投入。一是每班开模前把模温匀到180度以上再浇第一模,用烤枪慢慢烘,别拿铁水去烫热模具;二是每浇一模刷一遍涂料,石墨基的水涂料成本一公斤十几块,别嫌麻烦,涂料层就是模具的防晒霜;三是顶杆和导柱每天打一次耐热脂。就这三条,把寿命从一万拉到四万不是夸张。要是你厂里模具多到记不清谁该保养了,可以看看这篇模具保养周期怎么定?日保周保月保的分工,把保养拆到人头上,比喊口号管用。
一套铁模具的钱都花在哪
报价单上材料占两成、机加工占四成、型腔精加工和试模各占一成多,剩下的利润空间谈价就在这一两成里抠,铁模总价大体在一万到五万之间浮动。知道这个比例,你砍价才知道往哪儿砍、哪些钱砍不动。
拿我们去年报的一套浇铝皮带轮铁模给你拆:母材HT250毛坯八百公斤,按六千八一吨算五千五;粗铣粗车八千;型腔精铣带钳工修光一万六;试模两次五千。合计三万四千五,报三万九。客户压到三万六成交,我们还有得赚,因为毛坯是跟铸造厂的熟价。你要是拿着这单去问深圳的厂,人家光型腔精加工就要比你内地贵三成——但精细度也确实好,看你产品吃不吃这一口。
有几个地方提醒一句。铁模报价里最容易埋的是“试模次数”这一项,有的厂报一次试模,有的含三次,差价大几千。谈之前问清楚含几次、修模谁出钱。还有母材一定要在合同里写明牌号,HT250就是HT250,有些小厂拿HT200的料冒充,硬度差一截,寿命直接打七折。收货的时候带块硬度计,在模具非工作面打两点,HB低于170的果断退货。这个坑我们帮客户验出过两次,卖家的脸当场就绿了。
至于该不该买二手铁模,我的态度是慎之又慎。铸铁模的裂纹藏在涂料层底下,肉眼根本看不出来,买之前务必让对方做探伤,或者压价压到位,按报废价的心态去买。
再说回那个皮带轮客户。他最后没换钢模,省下的四万多去年给他儿子添了台小加工中心。铁模具这个东西,说到底就是一句老话:多大的脚穿多大的鞋。活匹配它,它比谁都争气;活不匹配,再贵的模具也是白搭。
常见问题
铁模具开裂了还有救吗?
看裂纹位置。型腔表面没穿孔的热疲劳裂纹,焊补后打磨修光能接着用,一次焊补成本几百到两千。裂纹贯穿型腔或者出现在分型面核心区域的,直接报废,焊了也撑不了几模。
铁模具适合浇哪些材料?
铝合金、铜合金、铸铁件本身都可以。镁合金要格外小心,浇注温度高加上镁液易燃,模面涂料得用专门的配方。钢件基本不用铁模浇,熔点太高,铸铁模面撑不住。
铁模具开一套要多久?
中等复杂度的从毛坯到T1试模大概二十五到三十五天,比钢模快一星期左右,因为省了淬火回火的热处理周期。赶工期的单子这是铁模的一个隐形优势。
铸铁模具和压铸模是一回事吗?
不是。压铸模是钢做的,在压铸机上承受几十兆帕的金属液压力,要求高强度;铁模具多用在中低压的重力浇注和金属型铸造,工况温和得多,两者价格也差好几倍,别混着询价。