等静压模具怎么选?湿袋干袋工艺分清,胶套寿命与采购门道一次讲透
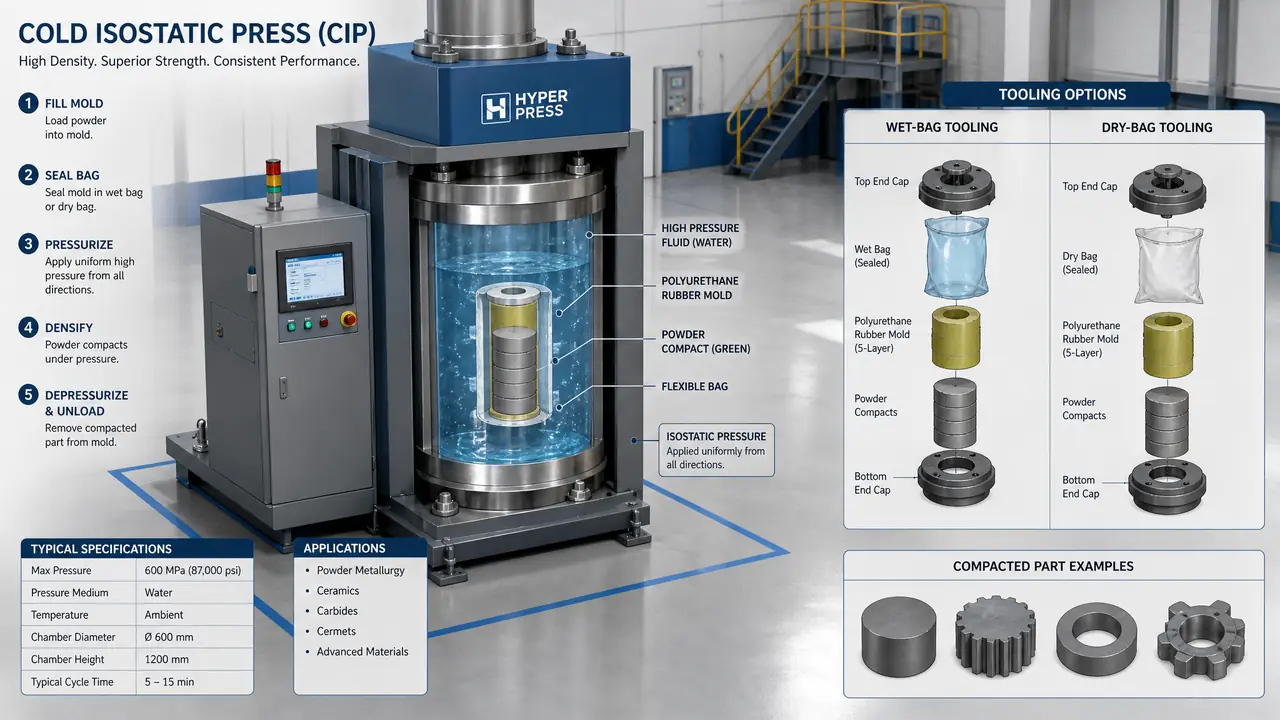
别绕了:等静压模具先分工艺再挑胶套,湿袋适合异形件小批打样,干袋专吃棒类衬套走量单,聚氨酯的壁厚、口型配合、密封面是三条命根子。工艺放对线,一只胶套省下的废品钱远超差价,下单前把这三处谈死,能少踩我踩过的坑。
上个月干袋喷嘴套裂了道口子,三百公斤硬质合金棒坯直接进了回收桶。等静压模具这笔钱我历来主张花在胶套上,机台就是个铁壳子,真正贴着粉末干活的是套子,套子选错一步,后面全是返工。
做硬质合金厂辅材采购这几年,胶套我经手买过四十多只,湿袋干袋两条线的亏都吃过。这篇把工艺怎么分、套子怎么挑、钱怎么摊,按我自己的报价单和废品记录摊开讲。
湿袋和干袋工艺差在哪,单子该往哪条线上放?
湿袋是胶套装粉封口后泡进液体受压,灵活但慢;干袋是胶套固定缸内从上口装粉,快但只做回转体。异形小批走湿袋,批量走干袋。这两句话是分单子的总口诀,展开讲差别全在细节里。
湿袋工艺里,胶套就是个软模具:粉装进去,抽真空封口,整只袋子吊着放进高压缸的工作液体里,升压时液体从四面八方把袋子往粉上挤,跟灌香肠一个理,肠衣跟着肉走。好处是形状随意,花瓶、喷嘴、带台阶的异形件都接得住,一个缸里还能挂好几件不同规格的。代价是慢,装袋、封口、下缸、出缸、开袋,一个循环二十到四十分钟跑不掉,人工也吃得多。
干袋是反过来的。套子固定在缸体里不动,粉从上方的装粉嘴灌进去,液体从套子外围加压,卸了压坯件直着抽出来,套子留在原位等下一循环。跟压面机的模头一个道理,模子不动,面一根接一根地出。一个循环两到四分钟,配自动送粉一天能出几百件。但它只认棒、管、片这类能直着脱出来的回转体,形状稍微带勾带弯就抓瞎。
| 对比项 | 湿袋工艺 | 干袋工艺 |
|---|---|---|
| 胶套状态 | 随件进出,一件一套 | 固定缸内,反复使用 |
| 单循环时间 | 20-40分钟 | 2-4分钟 |
| 适用产品 | 异形件、大件、打样 | 棒、管、衬套等回转体 |
| 一缸件数 | 一到十件不等 | 通常一件 |
| 人工成本 | 高,全程手工 | 低,可自动化 |
分单我有个土标准:单量不到五百件或者形状不规矩,一律湿袋;月月下几万只的回转体单子,别犹豫,上干袋。含油轴承衬套这种走量单基本都被干袋线包了,密度怎么控、烧结收缩留多少,跟胶套配合关系紧得很,粉末冶金模具做含油轴承衬套那篇讲得比我这里细,可以对着看。
胶套的材质壁厚与口型配合,比牌子重要十倍
主流套子是浇注型聚氨酯,邵氏A75到85度,壁厚按压力和粉体磨蚀性定,口型密封面留足配合余量,三处有一处将就就漏粉。牌子只是名字,这三处才是套子的命。
材质上别纠结太久。天然橡胶弹性好但耐磨差,压碳化钨粉这类磨人的料,几个月就磨薄;丁腈耐油行,回弹性一般。浇注型聚氨酯两头占,耐磨抗撕,回弹也够,行里八九成都用它。对了说句题外话,这料我刚进厂那会儿总跟塑料布搞混,后来才知道韧性差得远。硬度怎么挑,我的经验是复杂花型用软一点的,邵氏A65到75,软套跟着形状走,棱角都能压实;回转体规整件用A80上下的,回压足,密度更匀。
壁厚是个疙瘩事。薄了抗不住高压还容易破,厚了费压、传压也慢,小件3到5毫米,大件往6到8毫米走,具体跟厂家按你缸压定。这个坑我踩过:图便宜进过一批壁厚不匀的套子,同一只套四个点量出来差1.2毫米,压出来的坯密度差了0.15克每立方厘米,烧结完椭圆度超差,客户整批退货。
口型是外行人最容易忽略的地方。干袋喷嘴套的口要跟装粉嘴严丝合缝,密封面窄了高压下喷料,喷一次清一次缸。湿袋套的封口方式也得提前谈好,捆扎、模压封口还是带锁扣,封不实等于白干。这类浇注聚氨酯套子,行里多半找做橡胶模具的厂子浇,硫化的路数跟模压橡胶件相通,挑厂子时看他做没做大件胶套,比看注册资本实在。
一副等静压胶套多少钱,能用多少次?
小口径干袋套几百到两千,异形湿袋定制常在三千到一万往上;干袋固定套寿命几千到上万次,湿袋软套几十到两百次,按次摊成本。单价看着吓人,摊到每件其实没几个钱。
给你我经手过的实价:直径30的干袋喷嘴套,1200一只,正常用8000次上下;直径200的湿袋异形套,定做价6500,那只用了140多回,边上撕了个口子报废。碳化钨粉磨蚀凶,寿命按七折估才稳,行里套子寿命虚报的不少,报价单上写一万次,你按六千次做预算才不被动。
账要摊开算。
直径30喷嘴套1200块除以8000次,一毛五一品,跟一套棒的货值比可以忽略;湿袋异形套6500除以140次,四十六块多一件,这才是该心疼的地方。所以湿袋单更要挑套子,寿命差一倍成本就差一倍,下单时把预期次数白纸黑字写进合同,短得离谱就找厂家补。
到货验收与装机试压,盯死这四处
到货量内口和壁厚,装机空载保压,首件切开量密度差,四关全过再批量投粉,任何一关不过就退。验收偷懒省下的半天,后面会加倍还回来。
第一关卡尺,内口直径、壁厚四个点全要量,壁厚偏差超0.3毫米的套子直接退,别听厂家说装上没事。第二关空压,套子装车先不放粉,空压到工作压力150兆帕保压十分钟,掉压超过5兆帕就查密封。第三关首件,头一件压坯切开,上下密度差超过0.1克每立方厘米,先查装粉再怪套子。第四关台账,每只套子编号挂牌,记启用日期和循环次数,寿命到期前主动换,别等它烂在缸里。
这套流程看着繁琐,做成一张卡片贴在机台边,操作工两分钟就能过完。我们厂执行大半年,胶套引起的废品率从千分之八压到千分之二,省下的都是纯利。说实话,采购能帮车间省钱的地方不多,套子这关是最值的一处。
开篇那只裂口套子,后来查出来是口部密封面磨到位没换,账最终算在我头上,三百公斤料加一缸电费。经这一回我把台账卡得更死了,到期就换,不跟运气赌。等静压模具的钱说多不多,说少不少,花在套子和验收上,是我认为最不容易后悔的两个地方。
常见问题
冷等静压的压力一般打到多少兆帕?
常见区间在100到300兆帕,硬质合金棒坯多用150到250,陶瓷坯100到200也够用。别盲目追高压,压力越高胶套损耗越快,够用就好。
粉末要造粒后再装袋吗?
最好造。喷雾造粒粉流动性好,装粉密度匀,压坯不易出空洞;直接用混粉容易架桥,压出来密度忽高忽低,烧结完变形找都找不到原因。
湿袋工艺一缸能压几件?
看件的大小和形状,小件一缸能挂十来件,大异形件常常只能放一两件。件与件之间要留距离,贴太近了压力传不匀,中间那件密度最容易出问题。
胶套出现小裂口能补了再用吗?
不建议。聚氨酯补过的位置压不实,高压下还是从老地方裂,风险远大于省下的钱。裂在口部可以找厂家修口再用,裂在腰上直接换新,别赌。