济南模具厂家怎么分档找?锻造模压铸模冲压模各找各的厂
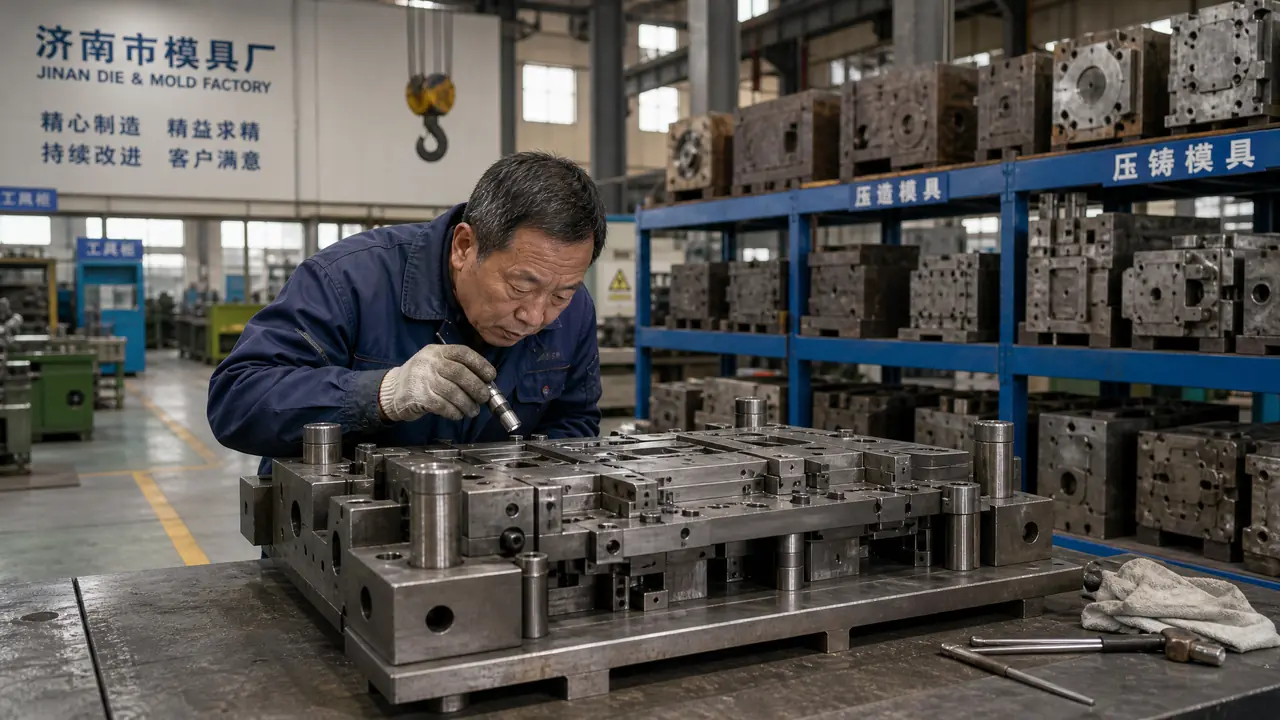
答案很短:找济南模具厂家先分档,锻造模找沾锻压设备生态的专业厂,压铸模找做过铝合金壳体配套的厂,冲压模才是本地的看家强项,类型对上了再谈价,走错档跑断腿也白费。
上个月我表弟拿着一副铝合金壳体的图纸到处打听,先撞了三家不对口的厂。我的判断很简单:找济南模具厂家,先看你手里的活是锻造模、压铸模还是冲压模,分对档再谈价。
他是做小型电机的,壳体想用铝压铸成型。头一家去的是高新区做大型覆盖件冲压的厂,人家客气,说这活儿能接但得排队,报价还高出一截;第二家是专做锻模的车间,直接跟他说你这不对路。转了一圈,末了找了个给变速箱厂做壳体配套的压铸模厂,T1试模四十来天出的件,一次过。要是一开始就分对档,这两三家都不用白跑。
丑话放在前头:济南的家底偏重,类型不对,越跑越亏。
锻造模在济南找什么厂
锻造模找跟锻压设备生态沾边的重型模具厂或专业热作模车间,先看热作钢经验,再看翻修补焊的手艺。类型走对了,价格反而不是最要紧的那条。
锻模吃的是温度。料坯在炉里烧到一千零五十到一千二百度,往型腔里砸,模具一会儿五百多度一会儿降到一百出头,来回这么烤,普通冷作钢顶不住,得上5CrNiMo、5CrMnMo这类热作钢,要求高一点的用H13,淬硬到HRC48上下还得保住韧性。看厂先翻人家的钢料单,满嘴冷作钢的,直接出局。
济南在这块有先天优势。锻压设备的家底在这摆着,围着大型锻压机床生态转的厂,型腔堆焊、补焊返修的手艺普遍过硬。锻模打三五千件型腔就得起修,堆焊一次几千块,会不会焊、焊完的热处理跟不跟得上,直接决定这副模的总成本。老实讲,买模的时候报价低不算本事,返修三轮之后还能把寿命撑住的厂才真省钱。
这个坑我早年踩过。替朋友谈一副热锻模,图便宜找了家冷冲模厂转手外做,钢料给配错了,打不到三千件型腔就龟裂,翻修费加停工损失两万多,比当初省下的报价还多一倍。锻模的选厂门道,这篇锻造模具厂怎么挑?热锻、温锻、冷锻的模具差异与选厂门道拆得更细,下单前建议过一遍。
价位心里有个数:中小型锤锻模几万块起步,带复杂型腔的十几万也正常,交期多在25到40天。
压铸模该找哪类厂
压铸模找做过铝合金壳体配套的模具厂,重点看模具钢选料和热处理,再问清能做到多少模次寿命。钢料不对,后面的都白谈。
济南的压铸模盘子跟宁波北仑比不算密,但重汽的变速箱壳体、电机端盖这些配套单子常年有,养出一批专吃铝的厂。看厂先问两件事:模具钢用没用H13或8407的电渣料,热处理是不是外发给正规炉子做的。电渣钢和普通电炉料一公斤差七八块,一副中模下来差小一万,但寿命差得更多,这个钱不能省。
压铸车间我常去。对了,说句不相干的,压铸车间和注塑车间一进门味道就不一样,铝味冲鼻、地上泛白碱印的,多半常年做铝,这种厂谈压铸模心里踏实。
技术上要盯模温。铝液六百多度进模,模面常年两三百度来回循环,模温机配不到位,气孔、冷隔全找上门。报价之外让对方报个模次:H13电渣钢保养得当,8万到12万模次是常规水平。一副变速箱壳体模十几万到三十万不等,交期35到50天,T1试模给对方留足一轮改模时间,这是行规。
冲压模为什么是济南的看家活
冲压模是济南模具厂家的看家活,大型覆盖件找重型模具厂,小五金级进模找汽摩配周边的中小厂,价格能差好几倍。同是冲压,也得分大小两档走。
大型覆盖件这一档,济南底气足。一千到两千吨的压机配拉延模、修边模,一副模的钢料就好几吨,P20、718的预硬料,从下料、粗铣到研配,工序一道不能省。研配是最吃功夫的环节,两个钳工对着荧光灯一点点研合,贴合率研到八成以上才敢上压机,工期紧的时候一套模研个把月。这种活儿本地的厂闭着眼做,报价反而实在。
小冲压是另一档。五金件、支架、端子这类级进模,找章丘、平阴一带给汽摩配做配套的中小厂就行,一副三五万到十几万,步距精度做到±0.02毫米属于正常水平。要我说,冲压模不管大小都别图外地便宜,钢料贵、运费高,来回折腾省不下几个钱,本地修模还随叫随到。
| 活儿类型 | 对口厂家 | 常用钢料 | 价位参考 | 交期参考 |
|---|---|---|---|---|
| 锻造模 | 锻压生态里的重型厂或热作模车间 | 5CrNiMo、5CrMnMo、H13 | 几万到十几万 | 25-40天 |
| 压铸模 | 做过铝合金壳体配套的厂 | H13、8407电渣钢 | 十几万到三十万 | 35-50天 |
| 冲压模 | 覆盖件找重型厂,级进模找中小厂 | P20、718、Cr12MoV | 小模三五万起,覆盖件几十万起 | 30-90天 |
这张表是拿我自己经手过的活儿归的档,报价随钢材行情浮动,上下两成不稀奇。
分不清手里的活属于哪一类怎么办?
料烧红了再打的是锻,铝水浇进去的是压铸,常温板料被冲床一遍遍冲的是冲压,分不清就把图纸发给厂家。三句问话,比打十个电话管用。
我带徒弟头一课就教这个。第一问,料加热没有?烧到发红再成型的,往锻那一档放。第二问,料是固体还是液体?铝水浇进型腔的,是压铸,常温板料被冲床一下一下冲的,是冲压。第三问,产品料厚多少、单件多重?两毫米以上的厚板变形件、几百克到几公斤的铝壳体、十来公斤的锻件,对应的三类厂完全不同。三问问完,手里这张图纸该往哪家送,基本就有数了。
实在拿不准,把三维图发给两三家不同档的厂做分析。厂家回话的速度和给出的方案,本身就是一次免费摸底,回答含糊的直接划掉。
我表弟那副壳体模后来按压铸档找到了归宿,试模一次过,气孔率压在合格线内,取件那天他把当初绕的弯路当笑话讲。分档这事说穿了不复杂:先分类,再找厂,报价和交期都有的放矢。你手里要是也压着一张没归类的图纸,照着上面三问过一遍,两分钟的事,省的是白跑两天的路。
常见问题
锻模打多少件就得翻修一次?
看锻件复杂程度。简单件五六千件一修,深腔带薄筋的三两千件就得起修,堆焊一次几千块。翻修两三轮之后模具基本到寿命,谈价时把这笔账算进去再比报价。
一副铝合金压铸模能打多少模次?
H13电渣钢加模温机伺候,8万到12万模次是常规水平,保养好的能摸到15万。打满数不等于报废,型腔补一补还能顶小批量单。
外地人去济南验厂,两天够吗?
够用。第一天看设备清单和研配车间,第二天看在制的活儿和试模记录。装配车间的钳工人数比厂房气派管用,人手不足的厂旺季必拖期。
小批量几百件,有必要开锻模吗?
不值当。这个量用机械加工型腔或者软面模过渡更划算,等批产稳定了再上锻模,省下的钱够再开半套模。