模具自动化改造值不值?机械手取件、快速换模和小厂的投入账一次算清
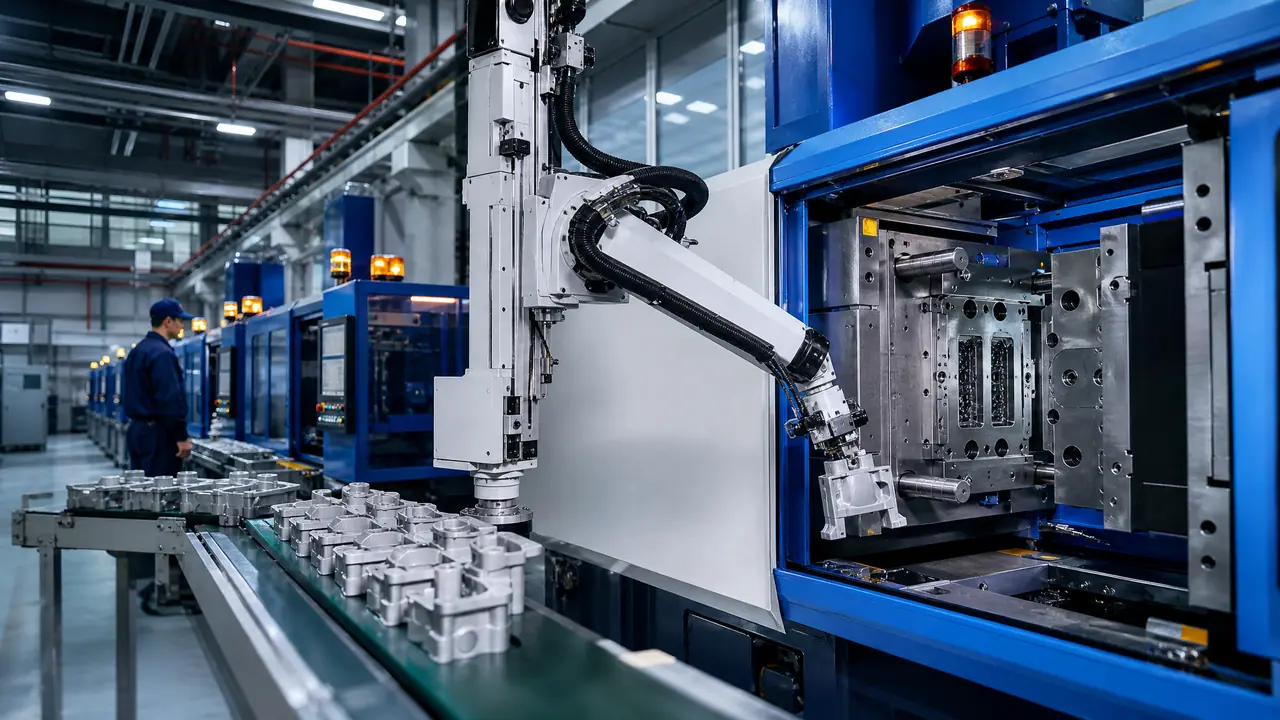
把话放这儿:模具自动化对小厂不是要不要上的问题,是先上哪一步的问题。机械手取件五六万一台,八到十四个月回本,闭眼上;磁力模板快速换模十万上下,月换模二十次以上才值;整线无人化百万起步,小厂碰都别碰。掏钱之前,先把这三笔账按自己的订单结构算一遍。
上个月有个老客户带人来厂里验厂,车间接待完进车间转了一圈,对方采购头一句话就是:你们怎么还有人在机台边站着取件?那天我脸上有点挂不住。厂里八台注塑机,六台配了机械手,剩下两台320吨的老机还靠人手。客户走的那天晚上,我把剩下两台机械手的定金打了。
这不是面子问题。做外贸单的客户,验厂清单里自动化设备占比是硬指标,人工取件的厂在IC和汽车件客户眼里直接掉一档。模具自动化这件事,我前几年也犹豫过,觉得几台机的小厂上这套是烧钱。真正上手之后才发现,钱花在哪一步、哪一步先上,差别比上不上本身还大。
机械手取件:最不该犹豫的一步
120到250吨的注塑机配一台三轴伺服机械手,含安装调试三万五到六万块,省下一个取件工不到一年回本,这是自动化改造里账最干净的一步。别犹豫的另一个原因是周期,机械手取件比人快,模具不用开到底,成型周期能压两到四秒。
我厂里那台160吨机做PP外壳,原来人工取件,安全门要开到底人才敢伸手,成型周期35秒。上了横走式机械手之后,模具开到取件行程就往回走,周期压到28秒,一天按20小时开机算,多出两千多个模次。省下的那个取件工,月薪五千五包吃住,一年就是七万出头,机械手五万二含调试,十个月回本,之后全是赚的。
细节上有几个坑要提前想。夹取方式别只配夹指,PC这种带应力的件,夹指容易留白印,得真空吸盘加夹指混装,吸大面、夹边缘。取件位置和顶出行程要对好,我第一台机装的时候没调顺,顶针还没退完机械手就下去了,连着一个星期出拉伤件,后来把取件确认信号串进顶出回路才消停。夜班的账更明显,原来一个夜班师傅盯两台机已经手忙脚乱,现在一个人看四台,报警器一响再过去就行。
快速换模:换模频率决定值不值
120吨模具老办法换一次,行车吊装加找正两个人要两小时,上磁力模板加定位块能压到四十分钟;但磁力模板一对五六万,一个月换不了二十副模的厂,这笔钱先别花。
我厂里一个月排三十副模上机,换模这块的浪费以前根本没人算过账。两人两小时,一天换三次就是六个工时耗在吊装找正上。磁力模板是两块通电充磁的钢垫,模具往上一放、按个按钮就吸死,省掉压板螺丝那一整套动作。配合换模定位块,模具底板尺寸统一开,吊上去基本不用找正。一套下来磁力模板加电控加定位块,八万出头。
不过这钱不是谁都能花得值。有个朋友做日用品模,一副模一开就是三个月不停机,换模一个月一两次,磁力模板对他就是摆设。换模频率高的厂,多数是做小批量多品种的,比如家电配件、包装件,这类厂上了快速换模,机台利用率能提一成多。对了,装磁力模板之前模具底板得统一尺寸,不然省下的找正时间又还回去了。模具上机这块的完整流程,之前写过一篇注塑机模具安装的文章,从吊装到合模试机讲得比较细,这里就不重复了,见注塑机模具安装别再靠老师傅感觉:从吊装到合模试机的完整流程。
小厂要不要上自动化?先把三笔账摆开算
订单稳、人工贵、换模多,这三样占了两样就值得上;做单件开模、小批量试模为主的厂,自动化设备八成在吃灰。先算回本周期,再决定先上哪一步。我把它整理成一张表,按我这两年的实际投入和回收情况填的。
| 改造项目 | 投入(含安装) | 适合谁 | 回本周期 |
|---|---|---|---|
| 三轴伺服机械手取件 | 3.5-6万/台 | 所有量产机台,没有例外 | 8-14个月 |
| 磁力模板加换模车 | 8-12万/台 | 月换模20副以上 | 18-24个月 |
| 中央供料加干燥群控 | 4-7万 | 五台机以上、多料种共线 | 15个月左右 |
| 整线无人化车间 | 80万起步 | 订单饱满的头部厂 | 小厂不建议碰 |
表里最有争议的是最后一行。有设备商来推过整线方案,机器人加料道加在线检测打包,报价一百二十万。我算了一下,我厂里订单结构是三成外贸加七成国内散单,散单的量撑不起无人线的稼动率,直接回掉了。整线自动化是给订单排到半年开外的厂准备的,小厂上了就是给银行打工。
还有一层账是设备之外的分账问题。模具和注塑在一块的厂,自动化的收益是两边分的,模房出模具、注塑车间出件,机械手省的是注塑那头的工钱,这笔账不能全算在模具利润里。纯模具厂和注塑厂怎么分账、怎么协作,之前写过一篇对比,可以看模具塑料厂怎么选?纯模具厂、注塑厂和一体厂的分账对比。
改造路上最容易翻车的三个坑
压模、拉白、没人会调,是自动化改造亏钱的三大来路,每一个都可能一次吃掉半年的回本额度。设备钱是明账,停机和报废才是暗账。
头一个坑是老机器硬改。我那台二手320吨买回来配磁力模板,结果动模板平面度超了两个丝,充磁之后吸得看着挺牢,高压一锁模应力不均,三个月压了一次模,模芯修了八千多,那副模的交期还赔了客户一万。教训就是改磁力模板之前先打表测平面度,超差的先磨再装。
第二个坑是保护逻辑没跟上。机械手一多,取件失败、掉件、模内有残留这些情况光靠机台原厂检测根本罩不住,得配独立的监控。压模这事的账,之前算得很清楚,一次压模的损失够装好几套保护设备,具体可以看模具保护器是什么?把压一次模的损失折成钱,装不装就有答案了。我后来六台机全配了保护器,灵敏度调到0.3秒延迟,两年再没压过模。
第三个坑最隐蔽:买了没人会用。机械手示教、保护器调参、群控软件这些活,普通注塑工干不了,机修师傅也得培训。我吃过亏,第一台机械手装完,供应商工程师走了就没人敢动参数,后来自己派机修去供应商那边驻场学了一个星期,来回花了小一万,值。这笔培训钱,报价单上不会有人主动提。
回到开头那个验厂的下午。那两台320吨的机械手上个月已经装完了,装完第二天客户又下了一年的框架单,我不敢说全是自动化的功劳,但至少下次验厂,车间里不用再有人站着取件了。小厂的每一分设备钱都得花在回本线上,先上机械手,再看换模频率决定磁力模板,整线的事,等订单排队的时候再谈。
常见问题
机械手会把模具工挤下岗吗?
不会,它挤掉的是取件工这个岗位。模具工的活是装配修模调模,机械手再自动也修不了模具。但话说回来,纯做取件的普工确实要早做打算,往调机和质量检验方向转更稳。
两三万的二手机械手能买吗?
能,但要挑。重点看伺服电机的品牌和丝杆磨损,二手横走式跑了几百万循环的,定位精度会飘,取件位置偏差大就容易拉伤制品。我的建议是量大的主力机台上新的,边缘机台和试模机可以上二手练手。
几台注塑机开始配机械手比较合适?
一台就该配,量产机没有例外。有人觉得两三台机配一个取件工更省,但人工取件周期慢、夜班看不住,算上报废和周期损失,一台机配机械手也是划算的,何况验厂还加分。
机械手取件总把产品夹变形怎么办?
先看是不是取件太早,产品没固化透就往外拽肯定变形,把取件确认信号加个延时试试。还不行就换取件方式,夹指改真空吸盘,或者大件用两套吸盘分摊受力。变形位置固定在夹点的话,垫一层软胶垫就能解决。