模具零部件采购实战:一副注塑模的零件账、外购清单和备件库建法
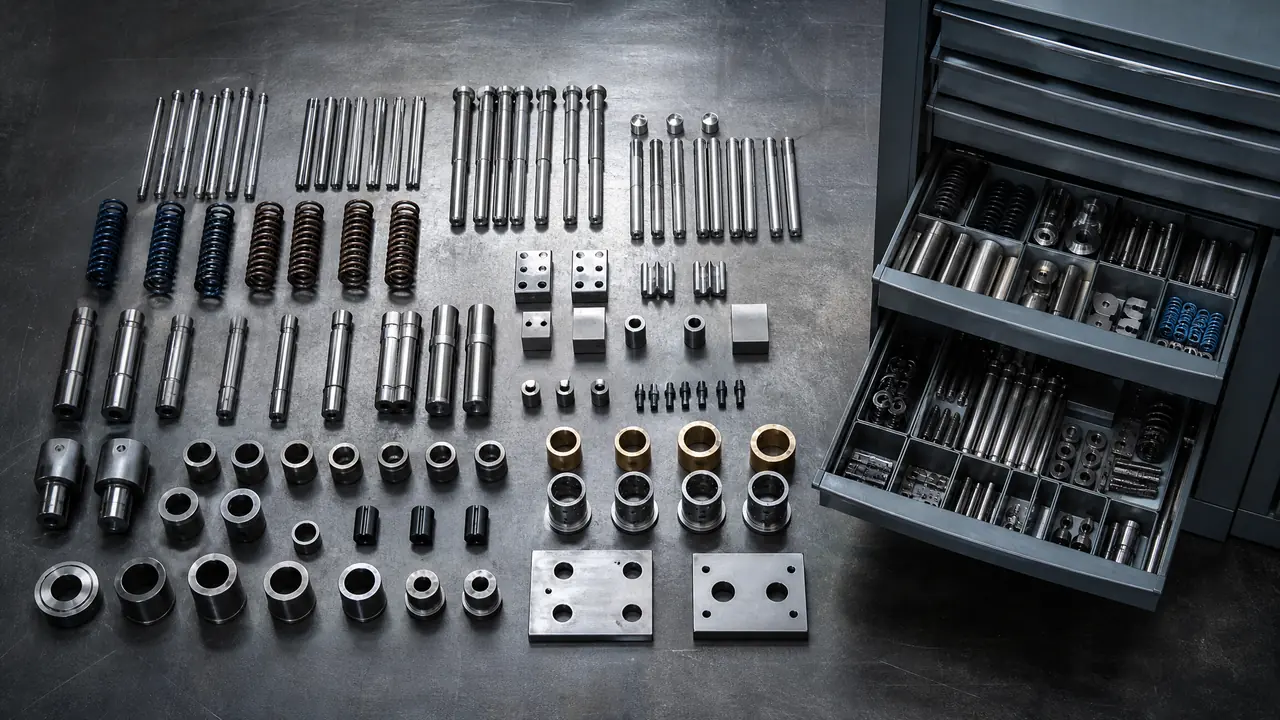
把话放这儿:一副注塑模的零件大头不在钢料在配件,四五十个编号里六成以上是外购标准件,顶针弹簧导柱这些易损件断了最误事。外购清单按八大系统列全,备件库按消耗速度分三级备货,一两万块钱就能把停机等件的时间压掉大半。
上个月三号机的瓶盖模半夜断了两根顶针,第二天早上一翻库房,那个规格一根没有。现从东莞发,等了一天半,机台干停着。机台租金加工人工资一天一千二,两根几块钱的顶针拖出一千八的窟窿,这笔账放在哪个老板脸上都不好看。做采购这些年我算是看明白了,模具零部件这东西,贵的时候不显眼,断的时候最要命。
很多新入行的以为一副模就是模具厂自己车出来的。错了。你随便拿一副模的BOM摊开数一数,心里立马有数。
一副注塑模到底有多少个零部件?
标准两板注塑模一般四五十个编号零件,中型模带滑块热流道能过百,其中六到七成是外购标准件,自制只有型腔型芯那几块。
我上个月刚盘过一副240吨机台用的两板模,BOM上63个编号。型腔、型芯、滑块、斜顶这些要自己加工的,只有11项。剩下52项全是外购:导柱导套4套,顶针28根,φ3到φ8都有,司筒4支,矩形弹簧12根,水嘴16个,快速接头8个,O型圈一圈,浇口套1支,定位圈1块,支撑柱2根,垃圾钉8颗,再加上12.9级的内六角螺钉三十来颗。这还算简单的。
带热流道的三板模,光分流板、阀针、时序控制器又能多出二十几个号。几十腔的玩具模、扎带模更夸张,顶针一根就要配到五六十根,弹簧跟着翻倍。
给你一个大致的家底表,是我拿手头几副模数出来的:
| 零件类别 | 典型数量 | 来源 |
|---|---|---|
| 模架(7块板) | 1套 | 外购,龙记LKM用得多 |
| 导柱导套 | 4套 | 外购 |
| 顶针/司筒 | 20-60根 | 外购 |
| 矩形弹簧 | 8-16根 | 外购 |
| 水嘴、接头、O圈 | 15-25件 | 外购 |
| 型腔、型芯、滑块、斜顶 | 8-15项 | 自制 |
| 螺钉、定位件、垃圾钉 | 30-50颗 | 外购 |
数下来自制件占不到两成。所以采购的活儿,一大半就是跟这些标准件打交道。每类零件坐在模子里哪个位置、起什么作用,有一篇模具零件盘点讲得比我细,你可以对着图一个个认。
外购件清单怎么列,下单当天不抓瞎
外购清单按八大系统过一遍,浇注顶出导向冷却抽芯复位排气紧固,一项一项填,漏一页图纸就漏一批件。
我们厂土办法是拿着装配图按系统走:浇注系统列浇口套、定位圈、拉料杆;顶出系统列顶针、司筒,有托无托分开写,直径和长度一个数字都别省。φ4×200和φ4×180看着差不多,装上去就是差一个台阶。这个坑我踩过,图省事写了个"φ4顶针一批",到货全长了,车床现切浪费一晚上。
接着是导向系统列导柱导套、斜导柱;冷却系统列水嘴、隔水片、快速接头、O型圈;抽芯系统列斜导柱、压块、限位弹簧;排气看情况加排气栓;收尾把紧固件按规格归堆。宁可多写一行,别让车间师傅拿着游标卡尺对着断掉的那根现场量。
价格给你个实底,按这两年的行情:普通顶针3到8块一根,有托的15块上下,司筒25到60,导柱导套一对40到120,矩形弹簧按颜色分负荷,轻载的10块出头,重载的30多。一副模外购件全配齐,几百到小两千,占整模造价的零头。可就是这点钱,决定你修模快不快。
渠道上我更偏向本地配件行做主力,加一家线上当备胎。急件两小时送到厂门口,物流再快也做不到。三大渠道的价格差得比想象大,怎么比价我做过一次实测,记录在模具配件批发那篇里,拿货前翻一遍能省不少。
易损件备件库怎么建,钱花在刀刃上
备件库按消耗速度分三级,顶针弹簧密封圈按八到十二周用量常备,导柱浇口套一套即可,模架板不用备。
别把备件库想成仓库堆满。分级来:
| 等级 | 件名 | 备量 | 我们厂占用资金 |
|---|---|---|---|
| A级 | 顶针、司筒、弹簧、O圈、水嘴 | 8-12周用量 | 一万八左右 |
| B级 | 导柱导套、浇口套、斜导柱、复位杆 | 每模各1套 | 四千上下 |
| C级 | 模架板、支撑柱等大件 | 不备,坏了测绘外协 | 0 |
A级是每次开机都在磨的,坏了就停机,必须压库存。我们厂12副常用模,光顶针常备400多根,按规格分盒装进一个零件柜,占地不到一平米。B级坏一次换一次,但一换就是半天起,每模备一套不多花几个钱。C级那些大钢件基本不坏,真坏了拿去测绘外协,占着库存纯属压钱。
我2023年建这个库的时候,老板嫌占资金,我咬牙压到一万八。结果当年夏天连着三次顶针断裂,都在两小时内换上恢复生产。按停机费一算,一个星期回本。你要说服老板,就拿这个账怼,光说"以防万一"没人理你。
补货用最笨的双盒法:一盒用完就下单,货到补另一盒,不用上什么系统。哪个件该怎么备、备多少不吃灰,我之前整理过一份五金配件备库的清单,直接照着抄就行。
现在那副瓶盖模的顶针,库里常年躺着二十根。上礼拜又断了一根,师傅走到柜子前两分钟换完,机台连参数都没重调。模具零部件买的时候是零头,断的时候是整台机的钱。清单今天就能列,柜子明天就能搬回来,别等半夜那个电话再想起来。
常见问题
顶针买大牌的还是杂牌的?
说实话差价没你想的大。米思米、盘起这种一根贵三五块,但硬度均匀、直线度好,杂牌十根里能挑出两三根弯的。量产模我全走大牌,试制模用杂牌凑合,坏了也不心疼。
老模具图纸早没了,配件断了去哪配?
拿断件去配件行测绘,或者报直径长度和材料让人车一根,单件加工费二三十起,三天内交货。多数配件行背后都挂着加工点,比翻找原厂快得多。
弹簧要不要按颜色分开备?
要。矩形弹簧的颜色对应负荷等级,蓝的中载荷、红的重载荷,压扁了或者掉色就是该换的信号。混着放容易拿错,顶出力和速度全变,试模师傅能追着你骂半天。
备件库一个人管得过来吗?
十二副模的量,采购兼着管就够,每天下班前花十分钟对一遍双盒。真上到三十副模以上再交给仓库加台账,Excel加双盒法完全够用,别一上来就买管理软件。