模具成本是怎么涨上去的?三个烧钱设计点与改图省钱实录
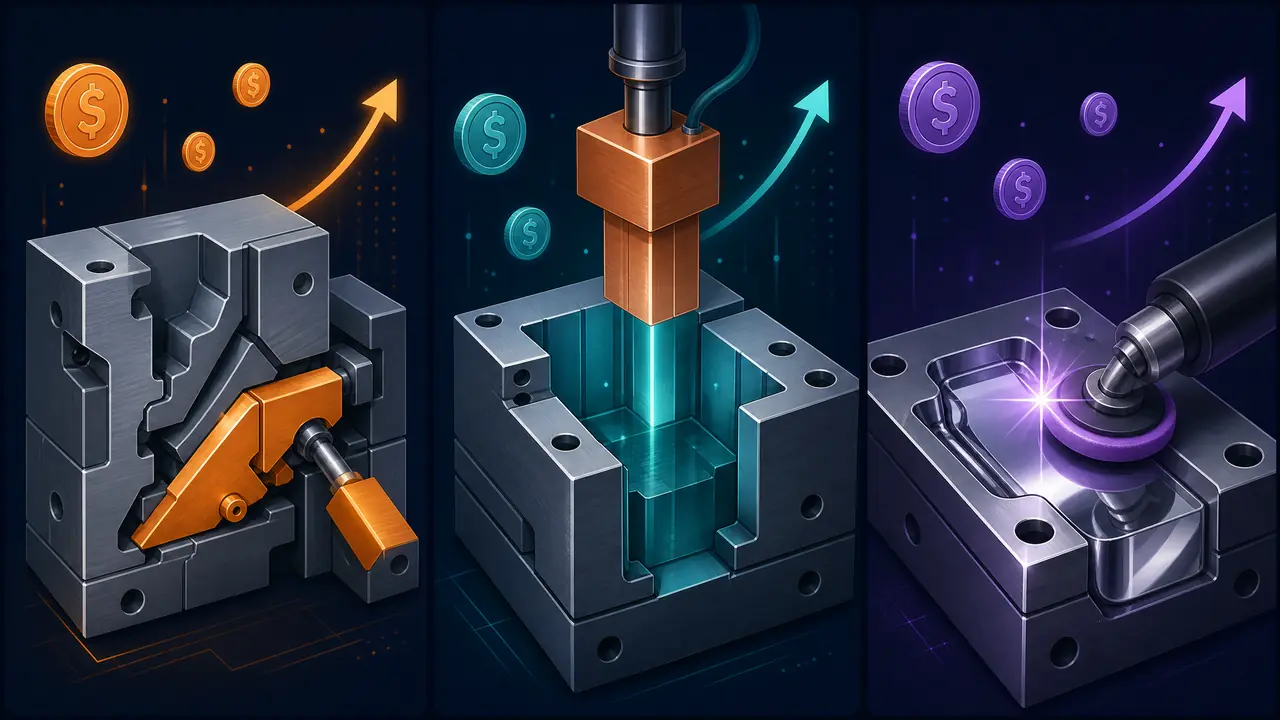
把话放这儿:模具成本的大头通常不在钢价和机时,而在产品图上的倒扣、深腔和高光面这三样设计特征。改对图,一套模省两三万是常态;改不动图,报价再怎么砍也砍不出真空间。开模前照着这篇把图过一遍,再去跟模具厂谈。
上礼拜有个苏州的客户拿产品图来比价,隔壁厂报八万二,我这边报十一万六,他电话里就一句话:你们是不是看我像外行?我把图打开看了两分钟,指着三个地方跟他说,你先别急着比价。产品侧面四个内卡扣是倒扣,中间的腔深一百九十毫米,图纸角落还标着外观面镜面A1。这三样凑一起,八万二那个数要么没算够,要么试模之后一笔一笔找你加钱。他在电话那头沉默了几秒,说要不你给我讲讲。
这就是今天要掰开算的事。做模具报价十来年,我见过太多人把模具成本当成纯谈判题,觉得多找几家压一压总能压下来。实话讲,一副模的价格八成是图纸上写死的,真正能省钱的刀,握在改图的人手里。
倒扣是最烧钱的设计特征,一组滑块顶半套模架钱
产品上每多一处倒扣,模具就得多配一对滑块或斜顶,光加工装配就是三千到八千块,还要占模架空间、多一套易损结构,后期维修风险跟着上来。
先说人话,什么叫倒扣。产品的卡扣、内侧钩子、侧面横孔,只要顺着开模方向脱不出来,就是倒扣。模具厂没别的路子,只能加滑块或者斜顶,让它先横着退开再开模。这不是多装一个零件那么简单:滑块座、斜导柱、压块、铲基、耐磨片,一整套下来材料加工热处理装配,我经手的行情是三千到八千一对;斜顶便宜些,一千五到四千,但斜顶杆细,量产里最容易断,一断就是停产修模。
更贵的是后面看不见的账。多一对滑块,装配调试多两天,T1试模时滑块拉伤、不归位、铲基发烫,这些毛病十个厂九个碰过。我给一套模的滑块结构预留的维修预算,一般是整套模价的百分之三到五。
讲个上个月的事。一套儿童益智玩具的上下壳,原图四个内卡扣全藏在侧面,客户起初死活不肯动,说外观和手感不能变。我把两个改成从外壳正面按的卡扣,剩下两个保留抽芯,报价从十三万四落到十万零一。设计部改这半天的活,替客户省下三万多。对了,说到这个,卡扣尽量别做成必须抽芯的深钩,钩量控制在零点六毫米以内,不少情况下用强制脱模就能带出来,那是一分钱结构费都不用加的。
深腔和深筋:CNC铣不动的地方全是加班费和电极费
型腔深度超过刀具长径比的合理范围后,CNC只能换加长刀慢铣或改走电极放电,电极费加火花机工时,一套深腔模轻松多出一两万。
CNC的球头刀有个绕不过去的物理坎:长径比超过四比一,刀就开始让刀、弹刀,Φ10的刀铣到四十毫米深以下,光洁度烂得没法看,效率掉到正常的三分之一。深度再往上走,超过八十毫米,业内常规做法就是拆电极放电:粗电极打一遍,精电极修一遍,一套粗精电极下来,紫铜料加工费一千五到三千一个,火花机一小时八十到一百二。腔越深,电极越多,这个账是滚着涨的。
深筋是深腔的孪生兄弟。产品上为了加强度做的加强筋,一旦又深又窄,落在型芯上就是一根又深又细的钢针,加工难、排气难、顶出更难,困气烧焦的废品率就是这么来的。我劝过很多客户一句话:筋的厚度不要超过相邻壁厚的零点六倍,根部加大R角,拔模给足,模具端省下的加工费够你们全组吃一顿好的。
有个省钱的改法我用过两回,效果立竿见影。一套洗衣机控制盒的模,腔深一百七十毫米,客户接受了把底部两个装饰孔提前开出来,型芯就能从背面整体加工到位,四个精电极全省了,光这一项一万二,交期还提前了六天。客户就改了一处孔位,产品功能一点没动。
高光面是外观件的成本刺客,镜面等级差一级价差一倍
外观面一旦要求A0或A1级镜面,模芯得换成S136这类电渣不锈钢,抛光工时是普通咬花面的五到十倍,之后每次修模还得重新抛一遍。
很多客户以为镜面就是个抛光的事,其实它拉动的是一整串开销。模芯材料先升级,P20一公斤十二到十八块,S136电渣的二十五到四十五,一副中型模的模芯料差价上万;接着是抛光,三百乘三百的一块A1镜面,抛光师傅得趴上一个星期,工时一万起步;最要命的是生命周期,镜面模碰不得、沾不得指纹,量产里一有痕就得下机重抛,八十块一小时的抛光费,都是后来注塑厂帮你记着账的。
改法不复杂,把高光当奢侈品用。净水器那套面板模,原图整个正面全高光,我建议只保留中间两百六乘一百二一块,四周降级成哑面,中间用一圈零点三毫米的断差线隔开,视觉上反而更有层次。抛光费从两万六降到七千,模芯也不用整块换钢,总价省三万出头。客户市场部后来专门打电话谢我,说新品更好卖了,这话多少有水分,但账是真的。
三个烧钱点的账摆在一起看更清楚。
| 设计特征 | 模具端多花在哪 | 改图方向 | 我经手的省幅 |
|---|---|---|---|
| 倒扣 | 每对滑块3000-8000元,调试修模另算 | 卡扣改脱模方向、改外按式 | 一套省2-3万 |
| 深腔深筋 | 电极一两千一个,火花机工时翻倍 | 开工艺孔、加大拔模、筋厚减半 | 一套省1-2万 |
| 高光面 | 换S136模芯,镜面抛光上万 | 局部高光配哑面,断差线分区 | 一套省2-3万 |
回到开头那位苏州客户。他没让我降价,把图拿回去让设计改了三天:两个卡扣改了方向,深腔通过开工艺孔削掉六十毫米,镜面降成A2咬花加局部高光。三天后我重新报价,九万三,成交,他痛快我踏实。模具成本从来不是谈下来的,是图上改下来的。下次拿图询价之前,先自己把倒扣、深腔、外观面这三处翻一遍,比多打十个砍价电话管用。
常见问题
产品已经定型改不了设计,还有办法降模具成本吗?
有,从模具端挤。腔数按真实月需求定,别一听年量八十万就开四腔;钢材按产品寿命选档,打十万模次的单没必要上S136;模架用标准LKM,关键位置做精镶件就够。这几样加起来省百分之十到十五不夸张。
滑块和斜顶到底选哪个更划算?
小倒扣、行程十五毫米以内,我偏向斜顶,便宜一半还省空间;行程大或者倒扣深,老老实实用滑块。别为了省几千块硬上斜顶,量产断一次顶杆,赔进去的注塑费就全回去了。
报价单怎么看出贵在设计上而不是被虚报?
让厂里附一份DFM分析,逐条列倒扣位置、拔模角度、壁厚和镜面等级,对着清单问每一条大概占多少钱。正经厂列得出来,列不出来的多半是拍脑袋报价,你拿着单子去找第二家核也行。
为了省钱改设计,会不会把产品改坏?
会,所以别让模具厂单方面拍板。卡扣方向、筋位这类改动要过一轮结构评审,最好让做产品的设计师和模具设计师坐在一张桌子上改。改模费是设计费的十倍不止,宁可开会多花两天。