模具刻字刻多深用什么刻?激光电腐蚀放电铜公的选法与日期章更换门道
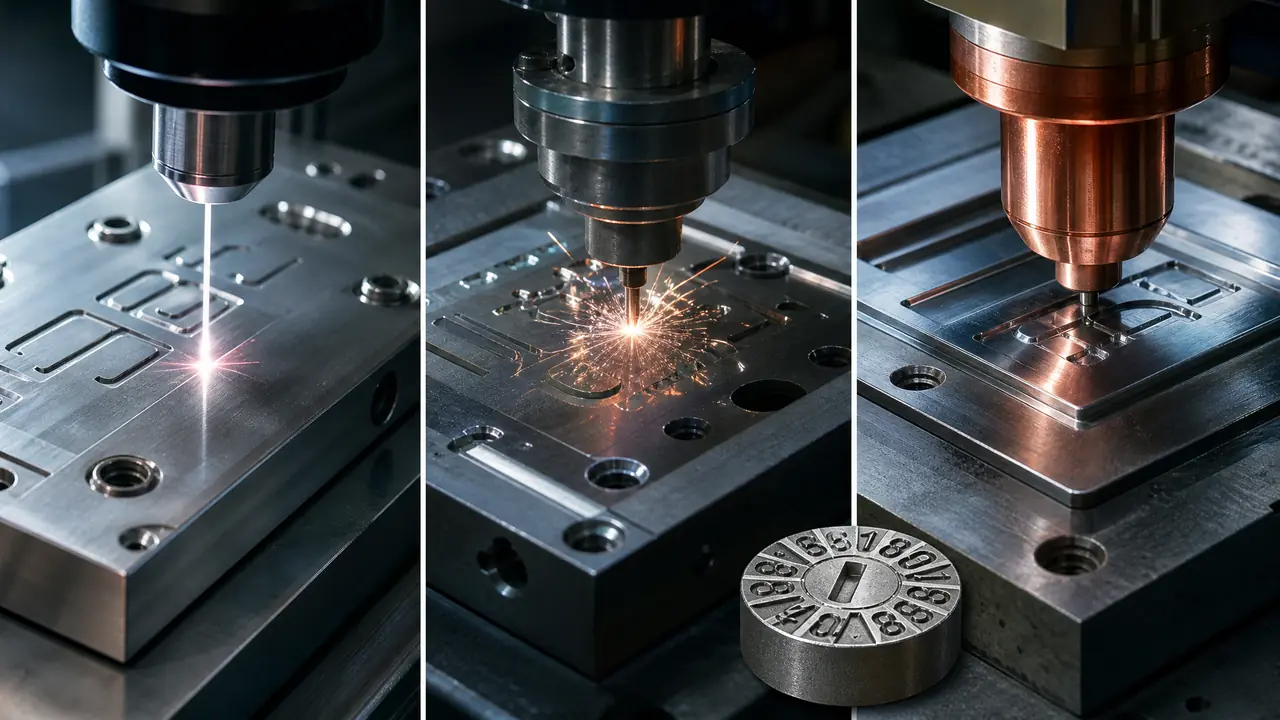
把话放这儿:模具刻字栽跟头,九成栽在深度、字体、工艺三者不配套。常规塑胶件凹字0.3到0.5毫米,透明件压到0.15左右,浅字激光打,深字做铜公放电,日期章一律用镶件别刻死。下单前把这三件事跟师傅对清楚,试模一遍过的概率能翻倍。
上个月一批宠物食盆的模子试出来,八个腔里的LOGO全糊了,客户把试模件拍照发回来,红圈画了一堆问号。查下来不是刻字机的问题,是字高才1.5毫米,师傅按老习惯刻了0.4毫米深,胶一进腔,细字直接被填平。这单返工多花了六天,还搭进去一次试模费。
干这行十来年,经手的刻字单少说几百副,我越来越觉得模具刻字是个被严重低估的环节——单子报价的时候没人重视,试模翻车了才想起来问。这篇我把深度怎么定、工艺怎么挑、日期章怎么处理,按真实单子的数据拆开讲,你看完能拿着参数直接跟模房对话。
模具刻字刻多深才不糊?
常规塑胶件凹字刻0.3到0.5毫米就清楚,透明件和镜面模要压到0.1到0.15毫米,字高越小深度越浅,按字高的四分之一到三分之一取值最稳。别小看这几个数,深度是刻字单里最容易定错的一项。
为什么透明件要刻浅?字一深,字底又没抛光,光从底下穿过来,字周全是阴影,看着像脏了一样。去年有副PP透明水杯模,客户要求LOGO很醒目,我头一版刻了0.4毫米,试出来阴影重得像发霉,压回0.12毫米再把字底省到8000目砂纸,出件才干净。
字高和深度的搭配有讲究。字高2毫米往上,深度敢给到0.4;字高1毫米左右的细字,0.15到0.2毫米就顶天了,再深侧壁陡,胶填充不到位,字反而缺肉。要是碰到0.5毫米以下的小字,说真的,别直接刻,做镶件或者用激光浅打,好维护得多。
还有一个新手容易搞反的点:产品上的字大多是凸的,凸字对应模面上是凹字。我见过采购在邮件里写"产品刻凸LOGO",师傅理解成模面刻凸,试模出来产品是凹的,两边扯了三天皮。下单邮件里附一张产品效果图,比十句话都管用。
对了,说到收缩率,字位尺寸也得跟着缩水放。PP缩水按1.8个点放,ABS给0.5个点,不然大件上的LOGO比例会明显偏瘦。这活儿设计那边一般会做,但小厂接私单的时候经常漏,自己多看一眼不吃亏。
碰到要刻很深的字,比如字高5毫米、深1毫米以上的立体大字,工艺路线就完全不一样了,刻字模具怎么刻得深?激光与手工錾刻那篇专门讲了深字的门道,这里不展开。
激光、电腐蚀还是放电铜公?
浅字和改模号用激光,证卡模平字底走电腐蚀,深过0.5毫米的立体LOGO老实做铜公放电,别指望一台机器包打天下。挑工艺先看深度,再看钢料热处理状态,最后看预算。
我按经手过的真实行情列个对比,价格是长三角外协的常见水位,你参考着砍价:
| 工艺 | 深度范围 | 周期 | 外协价 | 适合场合 |
|---|---|---|---|---|
| 激光打标 | 0.05-0.1毫米 | 当天 | 50-200元 | 模号、改字、淬硬钢补刻 |
| 电腐蚀 | 0.02-0.05毫米 | 1-2天 | 几十到百来块 | 证卡模、要求字底平的 |
| 放电铜公 | 0.5毫米以上可带斜度 | 3-5天 | 300-800元 | 立体LOGO、深字 |
| 雕铣直接铣 | 随深度灵活 | 1-2天 | 按机时算 | 热处理前的软料、大字 |
激光最大的好处是打淬硬钢不含糊,HRC50的模芯直接打,不用退火。弱点是深度浅,而且功率一大钢面会烧出橘皮,镜面模上看着特别糟心。我自己的用法:激光只做0.1毫米以内的浅字和模号。
电腐蚀打出来的字底是平的,证卡模、名片模这类要求字面平整的单子,它是最对路的。缺点是字周有轻微麻面,要后期拿油石带一下。设备本身不贵,正经模房多半自备。
深字和带斜度的立体字,铜公放电没有替代方案。做铜公记得单边留0.02到0.03毫米火花位,粗打精打分两支电极,省电极钱的后果是字面过切。选用哪种打标设备,可以看模具打标机怎么选?气动激光电腐蚀三种实测后的掏心话,写得比我细。
挑明了讲,我见过最亏的操作:模子已经淬到HRC52了,才想起来字没刻,师傅拿铣刀硬铣,刀崩了,模面拉出几道白痕,最后整块模芯报废。热处理前把刻字工序排进工艺路线,一句话的事,省几千块。
日期章和LOGO:镶件与直接刻的取舍
日期章一律用镶件,字圈磨损或换年份时单独换芯,几十块搞定;直接刻死的模子换个年份数字就得烧焊补平重刻,省的小钱全赔进去。这是刻字单里最不该省的一项。
标准日期章镶件直径常见12和16毫米两种,年、月分开两个环,字芯换一次几十块钱,工具就一把专用批头。位置放在模腔边缘或者产品内壁,注意一点:镶件和模芯的接缝会在产品上留一圈细印,正面的外观件客户多半不接受,那就要挪到侧面或者背面,这事儿试模前就得跟客户确认。
我2018年吃过一次大亏。一副收纳箱模,客户说"年份刻死就行,反正年年用",我图省事真刻死了。第二年年初客户回头换年份,烧焊补平重刻花了800多,焊疤附近还出现了一点塌坑,抛了半天。从那以后我报价单里日期章镶件是默认项,客户真不要,我让他签字确认。
LOGO要不要做镶件看情况。大件、外观件、LOGO可能换版本的,做挤镶件(行话叫coin insert),换LOGO只换一块;小件、LOGO不会变的,直接刻省事。判断标准就一条:这副模子三年内有没有可能换标。有,就镶;没有,刻死。
换字圈的时候手上要轻,字圈压装歪了,产品上的日期就会出现半边深半边浅,这种件流出去客诉很难看。日期章镶件的更换细节,模具日期章怎么换?年月字的镶件里有完整步骤。
回头说开头那批宠物食盆。第二次改法不复杂:字高从1.5放大到2毫米,深度压到0.25毫米,侧壁加了一度斜度,字底拿油石过了两遍。第二次试模,八个腔的字一次全清。客户后来撂下一句话,我一直记着——"早把这几个数讲清楚,何至于多跑一趟。"
刻字就这么回事,不是什么高精尖,是沟通活儿。深度、字体、工艺、日期章,下单前四件事讲透,后面全是顺的。
常见问题
模面刻字要加拔模斜度吗?
凹字的字底可以平,侧壁最好给1到2度斜度,不然细字的侧壁容易被胶拖伤。凸字斜度必须给,没斜度脱模的时候字尖会被拉白甚至拉断。
刻字用什么字体最稳?
单线等线体最皮实,笔画粗细均匀,缩放不变形。细宋体、书法体慎用,笔画交叉处容易糊。客户发来的LOGO文件记得先转曲,不然到师傅那边字体缺失,字就变成默认宋体了。
字刻错了怎么补救?
浅字直接用激光把错字打掉,重新打对的。深字只能烧焊补平再重刻,或者镶一块补丁。所以上机前让师傅先在废料上试一刀,比事后补救划算一百倍。
曲面上刻字为什么会变形?
平面上的字投到弧面上,展开后会拉宽或压扁。正规做法是把字按曲面预先变形再刻,简单点的活儿就按投影方向手动补偿一点,试模后微调。
透明件上的字发白是怎么回事?
多半是深度太大或者字底粗糙,光散射造成的。先把深度压到0.15以内,再把字底抛光到10000目以上,两步做完基本就透亮了。