模具编号怎么编?资产管理的位号规则
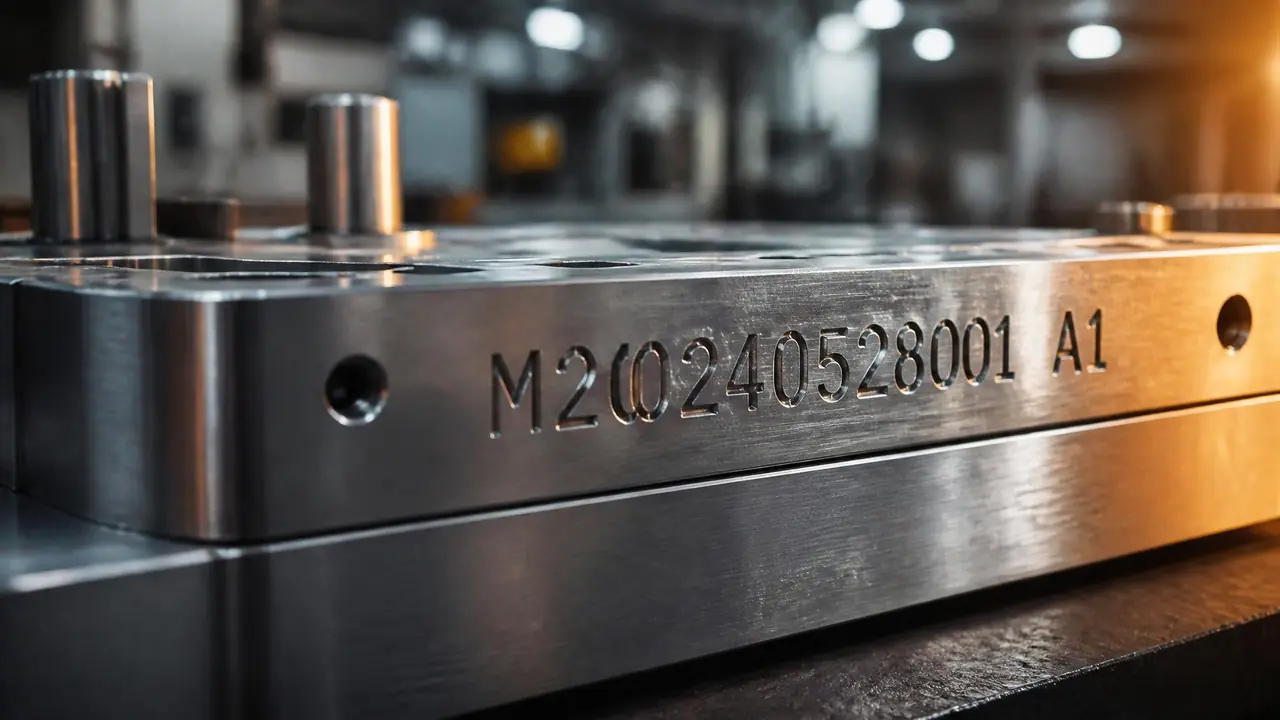
先说结论:模具编号要按「类别-产品-流水号-版本」四段来编,钢印打在模架侧面固定位置,台账字段跟编号一一对应,三件事齐了资产才管得住。这套规则在我们车间82套模具上跑了一年多,盘点从一天半缩到半天。
模具编号这件事,多数小厂都是拍脑袋干的。模具上贴张纸条写「3号模」,用两年纸条掉了,仓库里冒出两套3号模,谁也说不清哪套是给哪个客户开的。别笑,我亲眼见过因为这事领错顶针的——修模师傅要2.5毫米的台阶顶针,库里拿来的却是那套「同名模」上的3毫米件,装上去打了两千模,产品拉白,客户投诉直接打到老板手机上。
那是2024年秋天的事,当时车间连备件带模具有四十七套,账本上全是绰号。后来下狠心把编号规则重推了一遍,现在八十二套模具,每套有且只有一个号。过程里踩的坑不少,这篇就把我们验证过的编法原样给你。
编号里到底该写哪些信息?
模具编号按「类别代码-产品代号-流水号-版本号」四段来编最实用,总长压在12位以内,车间喊得出口,台账也录得进去。太长的号没人愿意念,太短又装不下信息,四段刚刚好。拿我们车间一套真实的号举例:ZS-QTF-015-A,拆开看——
ZS是类别代码,QTF是产品代号(那套模做的是清洁头盖),015是流水号,A是版本。四个字段各管一摊,谁也别越界。类别代码建议全厂就定这么几个,少比多好:
| 前缀 | 模具类别 | 示例 |
|---|---|---|
| ZS | 注塑模 | ZS-QTF-015-A |
| CJ | 冲压模 | CJ-ZJP-008 |
| YZ | 压铸模 | YZ-QLG-003-B |
| JX | 橡胶/硅胶模 | JX-SET-021 |
产品代号自己定缩写就行,两三个字母,定完必须登记在一张对照表上,新人来了照表查。流水号三位不够就上四位,但有一条铁律:号发出去就作数,模具报废了号也跟着废,空着,不许回收给新模具。我们吃过这亏,早年废了一套模,半年后新模沿用了旧号,结果有一批老备件的采购单还写着那个号,仓库照单发货,两拨人对着同一张单子各说各话。
版本号管改模。大修一次、胶位改动一次,就从A升到B,再升C。一个号修到D,我会先算笔账——这模还值不值得再修。版本升位的同时,台账里另起一行记清楚这次改了什么、谁改的,这套模具的履历就全在号里了。
钢印打在哪,怎么打才不白打
钢印打在模架侧面吊耳正下方约30毫米的位置,深度做到0.3毫米左右,这里不承力、不碰钳台,用十年也磨不掉。位置选错,打得再深都是白费。
分型面上不能打,合模磕碰会把字口砸伤,严重了还压伤产品;模板底面不能打,上机床装夹就垫在下面。侧面也不是随便挑,要避开基准角和吊装受力带,离模脚20到30毫米那一块最稳。
深度我有实测数。2024年补打钢印时试过0.15毫米的,模架除锈拿砂纸过了一遍,字就花了。后来统一改成0.3毫米上下,气动打标机字高5毫米,到现在没有一套看不清的。打完之后还有个土规矩:钢印周围50毫米以内不再安排任何机加工,防止后续铣削把号啃掉一半。
打标方式上,气动钢印便宜、深度够,激光打标清楚、能打小字,电化学适合已经装到机台上不方便搬的大型模架。三种我们车间都在用,各有各的位置,详细对比我单独写过一篇模具打标机实测,不展开。
还有一层容易被漏掉:镶件和关键备件也要编号。我们的做法是主号后面加子段,比如ZS-QTF-015-A/X1代表这套模的一号镶件,顶针按ZS-QTF-015-A/Z3编到根。别嫌麻烦,坏哪根换哪根,库里拿件零犹豫,这才是编号真正省钱的时刻。
台账为什么总是对不上号
编号只是名字,台账才是户口本,最少留六列:编号、库位、腔数、模次、上次保养日期、状态,其中模次一列谁都不许空。前面五列是静态信息,抄一遍就行,模次是活的,全靠日常登记。
注塑模行业普遍在30万模次上下做一次大保养,具体看产品和胶料,跑腐蚀性料的还得提前。我们的规定是每20000模次回库检查一次导柱和密封圈。一开始靠班长自觉报数,一个月下来漏了一半,后来改成不登记模次就不给排产,制度推下去一周就顺了——管资产的规矩得卡在生产流程上,光靠嘴上强调没用。
盘点这项最见真章。2024年那次四十七套模具,两个人盘了一天半,还盘出七套账实不符:有的模在车间没回库,有的库位写着A区实际堆在C区。二维码标签上墙之后,八十二套同样俩人半天盘完。标签别拿普通塑料袋一套就完事,车间油污大,纸标签三天就花,我们用铆钉牌加热缩膜,一年了还清清楚楚。
模次记录还连着另一本账——寿命。哪套模接近大保养、哪套的型腔快到报废线,台账拉一下就知道,这套算法我们在模具寿命管理那篇里算过实例,从崩模80次到正常230次报废的差距全是保养节奏拉开的。
至于台账用什么载体,起步一张Excel完全够,关键是列别增增减减,字段一动,历史数据就断了。等模具过百套、多库房倒腾的时候再上系统也不迟,过渡期的账怎么管,我写过一篇工装模具台账笔记,可以接着看。
回到开头那套「3号模」。它现在的正式编号是ZS-XFS-012-B,钢印在模架侧面,台账模次那栏一个月前刚过了十六万。从纸条到钢印,中间隔的不是一块打标机的钱,是把模具当成资产来管的那一下转念。规则今天就定,先从给手上这套模打第一个号开始。
常见问题
十几套模具的小厂也需要搞编号规则吗?
更要搞。模具少的时候人脑记得住,可模具是一套一套加上来的,等到三十套再回头补号,一半老模连钢印该打的位置都被油污糊死了。十几套的时候把规则定好,成本几乎为零。
模具大修或改型之后编号要换吗?
流水号不动,版本号升一位就行,A改成B,台账里记清改动内容。千万别整条换号,换号等于把这套模的维修履历全部清零,后面扯皮都没凭据。
钢印会影响模具强度或产品外观吗?
打在模架侧面就没事,0.3毫米深度对模架来说是毛毛雨。要避开的是模板工作面和分型面附近,尤其别在型腔板上随手打号,万一压到胶位,产品上就是一道永久拉丝。
编号规则跟ERP或模具管理系统冲突怎么办?
先定自己的规则,再让系统跟着改字段,顺序别反。多数系统里的编码就是个文本框,你编成什么样它存什么样,真正的门槛是全车间上下喊的是同一个号。