铸造模具有限公司是做什么的?从砂型到压铸业务全览
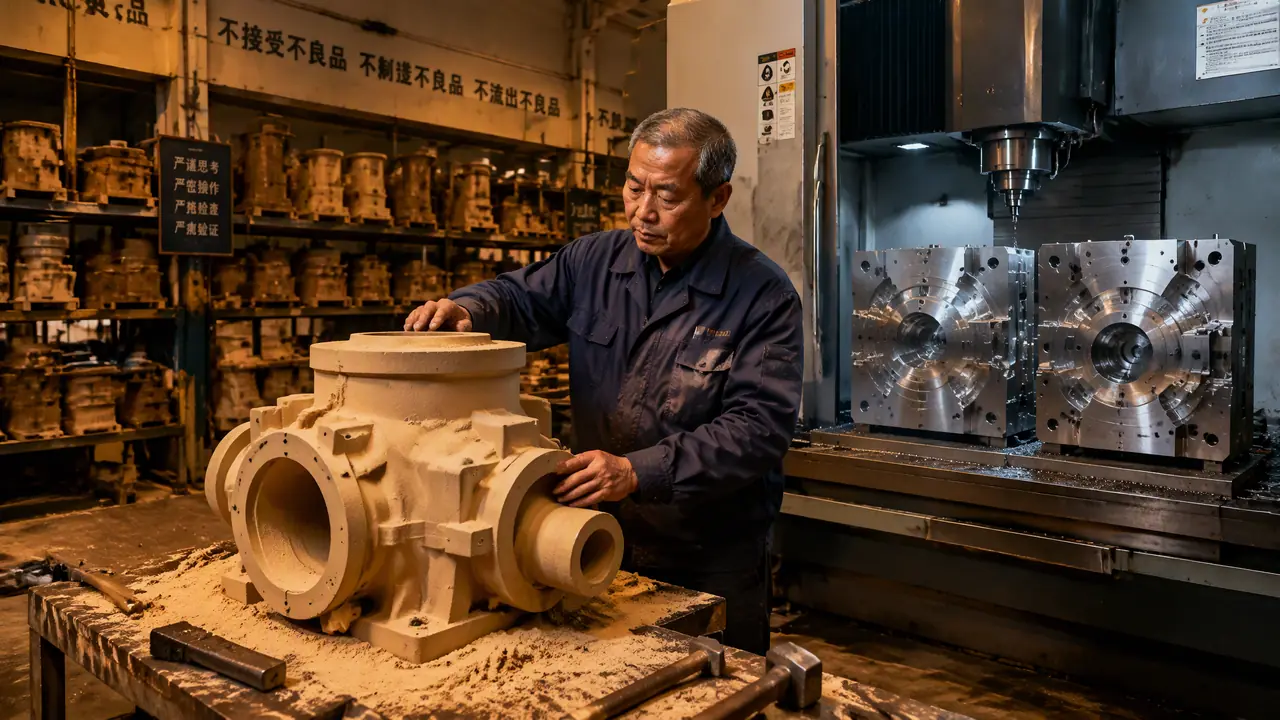
直接给结果:铸造模具有限公司不炼铁、不浇铸件,专门给铸造厂做"翻砂用的母版"——木模、树脂砂型模具、金属型和压铸模都在经营范围里。业务线怎么分,看两样东西:铸什么材料、铸多少件。下单前先按这两条对号入座,报价就不容易被带偏。
铸造模具有限公司是做什么的?说实话,我以前一直以为就是给铸造厂做沙模的小作坊,几块木头一把刮刀的事。2024年10月陪一个做阀门出口的朋友去宁波北仑看厂,在他长期合作的那家模具公司里待了一个下午,才发现这行的跨度比我预想的大得多——从几千块的木头模子,到五十来万一套的压铸模,全挂在这几个字底下。
那天下午印象最深的是木模车间的味道,呋喃树脂混着木屑,呛得人直咳嗽。带我们的陈师傅五十出头,干了三十多年放样,他说了句话我当场记进手机备忘录:模具厂挣的是手艺钱,铸造厂挣的是炉子钱,两码事。一句话把这行说透了。你在市场上看到"铸造模具有限公司"这个招牌,基本可以断定它靠的是设计制模能力吃饭,车间里大概率没有化铁炉。
一家铸造模具公司,业务线其实就四条
铸造模具有限公司的主营业务基本分四块:砂型铸造用的木模和树脂模、金属型模具、低压铸造模具、高压压铸模,材料从红松木头一路用到H13热作模具钢。四条线的客户、报价和交期完全不一样,混着谈容易吃亏。
先说最老的那条线:木模和树脂模。灰铁阀体、机床床身、泵壳这类单件小批量的活,铸造厂拿到图纸先找模具公司做模。传统做法是红松木拼板、手工铲削,老师傅一把凿子干一周。这几年树脂模占了大头,环氧树脂浇出来再数控精铣,尺寸稳、不怕潮,一套做下来比木模贵两三成,但翻砂次数能翻好几倍,算总账反而省。朋友那套阀体模就是树脂的,报价三万八。
金属型和低压铸造模具是第二、第三条线,客户多是做铝合金壳体、缸体的厂子。模具本体用灰铁或者锻钢,反复承受两三百度的高温烘烤,对材料和热处理有要求。到了高压压铸这条线,玩法彻底变了:型腔材料基本锁定H13或者SKD61这一类热作模具钢,淬火硬度做到HRC44到48,软氮化处理,一套中大型压铸模报价十五万起步,汽车件能到五十万往上。想了解砂型和金属型两条线更细的工艺差别,可以看这篇砂型铸造和金属型铸造的模具对比,写得很全。
还有一条支线值得提一句:消失模。泡沫做模样,直接埋砂浇注,模样一次性消耗,模具本身做的是发泡成型模。利润不错,但只适合特定批量,不是每家铸造模具公司都接。这块的模具结构可以参考消失模模具的结构设计与加工要点。
砂型模和压铸模,差得根本不是一个量级
同样是"铸造模具",砂型模卖的是放样和翻砂经验,压铸模卖的是钢料、热处理和精加工,一套压铸模的价格能顶几十套木模,寿命要求也差着两个数量级。批量决定你该走哪条线,别听人忽悠上高压铸。
我在陈师傅那儿抄回来一张对照表,整理如下,数字是行业普遍水平,具体看件:
| 业务线 | 模具材料 | 一套大概价格 | 适合批量 | 模具寿命 |
|---|---|---|---|---|
| 砂型木模 | 红松、胶合板 | 几千到两万 | 几十到几百件 | 翻砂几百次就磨 |
| 树脂砂型模 | 环氧树脂、金属骨架 | 两万到五万 | 几百到几千件 | 几千次 |
| 金属型(重力) | 灰铁、锻钢 | 三万到八万 | 上万件 | 三五万次 |
| 高压压铸模 | H13、SKD61 | 十五万到五十万 | 几十万件起 | 八到十二万模次 |
表里没写出来的是放尺这门手艺。灰铁收缩率按百分之一放,铸钢要放到百分之一点八到二,铝合金压铸大概千分之五。陈师傅画线用的是一把专用缩尺,尺子本身就把收缩量做进刻度里了。他讲过一个事故:有家同行把铸钢件的放尺按灰铁放了,浇出来整批阀体小了两毫米,法兰孔距全废,二十多万的铸件回炉。放错一次,前面省的全吐出来。
压铸模那边比的是另一套东西。型腔加工公差一般卡在正负0.05毫米以内,热处理硬度差两度,寿命可能差几万模次。我翻到他们车间一张淬火报告,H13硬度HRC46,回火两次。陈师傅说压铸模成本里钢料和热处理能占到一半,砍价砍这两块,等于砍寿命。
去铸造模具公司看厂,我会盯着三个地方
验一家铸造模具公司,重点看三样:放样车间有没有缩尺和分型面经验、机加工有没有大型CNC、交模时管不管试模验证,三样占齐的才值得签合同。展厅再漂亮也不如车间走一圈。
第一看放样。分型面怎么选、拔模斜度给一到三度还是更大、冒口放在哪,这些决定铸件废品率,图纸上看不出来,得跟师傅聊。你随口问一句"这个台阶的斜度怎么定的",答得上来的是干过活的,答不上来的可能是贸易商套壳。
第二看设备。树脂模和压铸模都要数控加工,中小厂至少得有立式加工中心,做大型床身模的得有龙门铣。那天我在他们车间数了一下,两台三轴立加、一台龙门铣,压铸模型腔外发去做淬火,回来自己精铣抛光。这种配置接中小批量绰绰有余,你要做汽车结构件级的压铸模,就得找带五轴和三坐标测量室的,他们厂那台三坐标就在车间角落里,报告纸压在玻璃板下面。
第三看交模方式。只出模具不管试模的公司,便宜几千块,但风险全在你身上。朋友那套阀体模从图纸确认到交模用了25天,模具公司跟着去铸造厂看了第一次浇注,浇出来发现铸件侧壁有点粘砂,师傅当场把分型面那块树脂补了一刀砂纸的活,第二次浇注就顺了。这种跟到底的服务,才是模具公司真正的价值。
那天从北仑回来,我在路上跟朋友说,以后再有人问铸造模具有限公司是干什么的,我就一句话:给铸造厂造"模具的工厂",铸件长什么样、废品率多少、批量划不划算,全在这套模子上。你要找厂合作,先把自家产品的材质和年产量想清楚,再按四条业务线对号入座去询价,谈的时候多问放尺和试模,这两个问题一出口,对方就知道你是不是懂行的。
常见问题
铸造模具公司自己会浇铸件吗?
大部分不会,它们只做模,浇注交给合作的铸造厂。也有规模大的一边做模一边开炉,属于"模具加铸造"一体化,但这类公司报价里会写清楚铸件按吨算、模具另计,谈的时候分清楚就行。
没有正式图纸,能让铸造模具公司报价吗?
能,给个样品或者手绘草图加三视图照片,师傅先估个大概。但正式开模前一定要有标注了材质和尺寸公差的图纸,口头确认尺寸翻车的不止一家。木模快,改一轮也就几天,压铸模改动一次可能就是上万块的补焊重淬。
现在都讲3D打印了,砂型木模还有活路吗?
单件、急件、大件,木模和树脂模依然是主力。3D打印砂型打一个床身模样,光材料费就比木模贵好几倍,打印砂型更适合复杂内腔的中小件。陈师傅的原话:打印是添了个帮手,不是抢饭碗。
压铸模为什么非要用H13,普通模具钢不行吗?
压铸时铝液温度六百多度,每分钟往型腔里怼一次,普通钢热疲劳很快出龟裂。H13或者SKD61加了钒钼,抗热裂能力强一大截。用便宜钢省下两三万,结果十万模次的活五万模次就报废,账算不过来。
延伸阅读
- 模具生产厂家怎么选不跑偏?按你要做的产品对号入座,询价话术那节跟这篇正好衔接。
- 模具厂是做什么的?从接单到交付的完整业务流程拆解,想对比注塑模厂和铸造模具厂差异的可以看看。