注塑模具的结构拆开讲:定模侧动模侧每个零件管什么,坏了产品啥反应
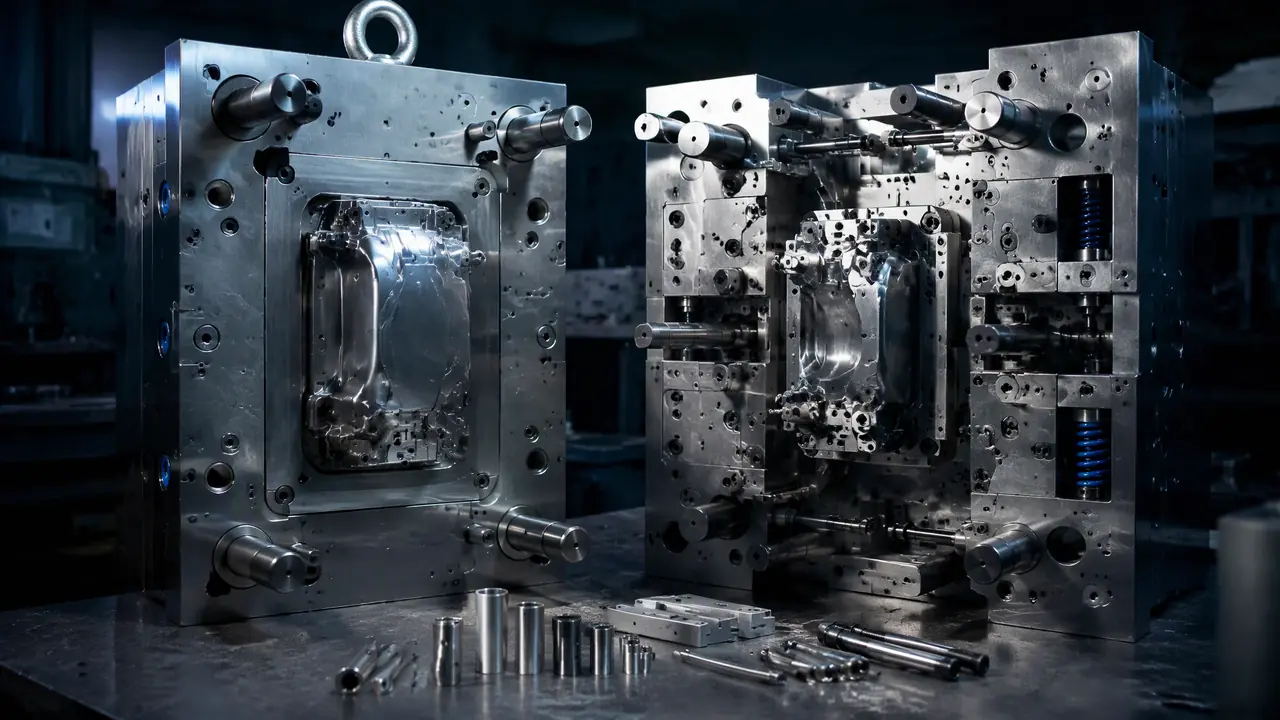
把话放这儿:一套注塑模具从分型面劈开就是定模侧和动模侧两半,浇口套、型腔、导套在定模侧,型芯、顶针、弹簧、斜顶在动模侧,每个零件坏了都会直接印在塑件上。这篇按零件清单逐个拆,配一张症状反查表。
模具的结构说穿了就两半——定模侧和动模侧。上礼拜一个做智能门锁外壳的客户拎着半袋次品冲进车间,顶白、缺角、流涎凑一箱,开口就问模具是不是废了。我说你先别急,这三个毛病各对应一个零件,拆开半小时见分晓。
拆完果真如我所料——浇口套拉丝、一根顶针咬死、斜顶配合面拉出沟。三处小伤,修了两天,收费四千五。客户全程蹲在旁边看,临走嘟囔了一句挺实在的话:早知道每个零件坏了对产品啥影响,我验收试模件自己就能看出来。
一套注塑模从分型面劈开,就是定模和动模两半
注塑模具从分型面分成定模侧和动模侧:定模侧固定在机台上管进胶成型,动模侧跟着开合管顶出,产品靠收缩抱在动模侧。拆任何一副模,先找分型面,两半自然就分清了。
装模的时候就能看出来:定模侧那半吊到注塑机头板上,定位圈对准定位孔,锁死就不动了。动模侧那半装在移动台板上,机器一开一合它跟着跑。120吨的海天机,装一副一米二乘一米的水桶模,天车吊上去得两个人扶着对位。
为啥产品总是留在动模侧?跟冷却收缩有关系。塑件在模腔里凉下来会往里缩,型腔是凹的,抱不住它;型芯是凸的,产品缩上去抱得死死的,跟冷天里手套粘在手上一个道理。所以顶针、斜顶这些顶出零件全在动模侧,天经地义。
两半的板子也各有叫法。定模侧从外往里是面板、A板(型腔板),动模侧是B板(型芯板)、方铁、顶针板、底板,A板B板各自用什么料、差多少钱,我单独写过一篇模具模板都有哪几块,这里不展开。分型面就在A板和B板贴死的那一圈,拿红丹油涂上去合模,压出一圈红印,产品最大轮廓就长在那。
定模侧零件清单:坏一个,产品上就露一种馅
定模侧核心是定位圈、浇口套、型腔镶件、导套和运水:浇口套坏会流涎拉丝,型腔崩角产品就缺料,导套磨损合模错位直接出飞边。逐个说。
定位圈是最不起眼的一个,一个圆铁环,负责把模具和注塑机喷嘴对中。它本身几乎不坏,但装模的师傅图省事不上定位圈,喷嘴跟浇口套对偏零点几毫米,主流道就憋出毛刺,每次开模水口都拔不断。
浇口套紧贴喷嘴,主流道从它肚子里钻进去,带1.5到2度的锥度,头上一圈SR19的球面窝跟喷嘴球头贴死。料温高了或者它被磕出毛刺,开模后水口就粘在定模侧下不来,操作工拿铜棒捅半天,捅一次停机三分钟,一小时白瞎七八模。
型腔和镶件是定模侧真正值钱的部分。做门锁外壳那副模,A板用718H预硬钢,嵌一副镶件做锁芯孔位,镶件边缘不到0.3毫米。塑料里要是有碳化料粒或者金属屑冲进型腔,崩掉一个小角,塑件上立刻多出一片多肉——我们行话叫压伤,客户验货直接判不合格。崩一次镶件,烧焊重做加抛光,三天工期加两千块就没了。
导套和导柱配对,管两半合模的对位精度。Φ25的导柱配上磨松了的导套,间隙超过两三丝,合模就错位,轻则分型面出飞边,重则上下型腔对啃,那一下可能就是几万块的型腔报废。老钳工接手一副模,先转导柱听顺不顺,跟医生号脉一个意思。
动模侧零件清单:顶针和弹簧决定你能撑多少模次
动模侧是型芯、顶针、顶针板、回程弹簧和斜顶的地盘:顶针磨损顶白顶高,弹簧疲了回程不到位,合模一压顶针全断。这块是修模最勤的地方。
型芯是动模侧的"正模",产品内表面全靠它。型芯上的柱位、骨位跟塑件咬得最紧,拔模斜度不够或者抛光不到位,开模产品就粘在动模侧拉伤。斜顶管侧向倒扣,斜度一般压在3到8度之间,斜顶跟模芯的配合面一拉伤,产品上的倒扣位就跟着变形,卡扣装不上,装配线第一个跳出来骂人。
顶针是我换得最勤的零件。Φ2.0的细顶针,一根几十块,但它跟型芯的配合间隙只有一两条丝,料屑窜进去咬死,轻了顶白,重了直接顶穿产品。客户那箱门锁外壳的顶白,就是三根顶针咬死顶出来的。顶针怎么布置、断了怎么判断,门道不少,我写过一篇顶针怎么配怎么换的,想细看的自己翻。
回程弹簧最容易被小看。四根蓝色矩形弹簧,标称寿命三十万模次,很多厂用到五十万次还不换。弹簧一疲,回程杆顶不到底,顶针板回不到位,合模的时候顶针比型芯面高出零点几毫米,机器一合模,咔嚓,一排顶针全怼在定模型腔上。这一下的损失,换顶针是小头,型腔被戳出坑才是大头,整个定模侧拉去烧焊补光,一周产量归零。
对了,说到连坐,撑头和垃圾钉也别忽略。B板底下加四根撑头,防B板受高压弯曲,弯曲了顶针板就别劲,顶针跟着单边磨损。这些东西单看都不值钱,坏了连坐的却是最贵的型芯。
修模这些年我攒了一张对照表,车间里贴一份,新来的品检拿制品就能反查零件,你可以直接抄走:
| 产品上的症状 | 先查哪个零件 | 处理办法 |
|---|---|---|
| 水口拉丝、粘主流道 | 浇口套、定位圈 | 修锥度毛刺,重新对中喷嘴 |
| 分型面一圈飞边 | 导柱导套、分型面压伤 | 换导套,研合分型面 |
| 背面顶白、顶高 | 顶针、顶针配合间隙 | 咬死的换新,降顶出速度 |
| 倒扣位变形装不上 | 斜顶、滑块配合面 | 拉伤面补焊重抛,查斜度 |
| 产品缺角多肉 | 型腔或镶件崩角 | 烧焊补型腔,重做镶件 |
| 内表面拉花发亮 | 型芯拔模斜度、抛光 | 重抛加纹,加大斜度 |
后来那副门锁模修完试了一百模,我让客户自己蹲在机台边看开模:水口干脆地断在动模侧,顶针板回位听着一声闷响,产品自己从型芯上松开。他看明白了,说原来模具的结构不是什么高深东西,就是两半板子上一堆零件各干各的活。我说是这话,零件各就各位,产品就不会跟你闹脾气。
常见问题
定模侧和动模侧哪个更容易坏?
动模侧坏得勤,顶针、弹簧、斜顶都是消耗件,正常保养也得按季换。但动模侧坏了多半是小事,几百块修一次;定模侧型腔一旦崩了大口,才是真伤钱的。
三板模比二板模多出来的是哪些零件?
多一块剥料板(水口板)和拉杆。开模先拉开水口板让水口脱落,再开主分型面,零件多一级,价格和故障点也跟着多一级。
热流道模具的定模侧有什么不一样?
主流道换成热嘴和温控箱,没有水口料头。省料省人工,但一根热嘴上万块,堵一次嘴的代价够买一堆普通浇口套,小批量不一定划算。
新模进厂验收,装模前要先检查哪些零件?
我习惯先转导柱看顺不顺,再查顶针板回位和运水通不通,最后拿红丹合模看分型面接触率。这三关过了再吊上机,能省掉大半试模返工。