模具车间管理怎么落地?机台排布、在模台账、5S和老师傅的一线笔记
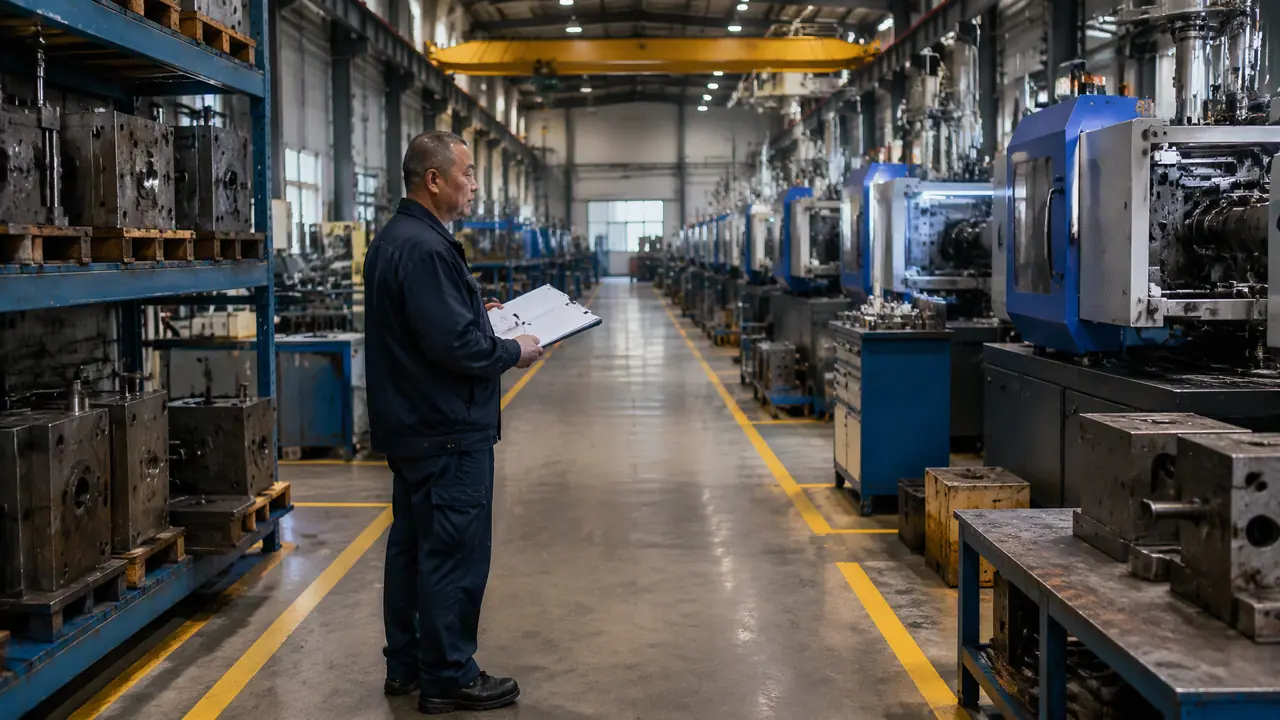
我的判断是:模具车间管不管得好,进门看三眼就够了——机台怎么排、台账记没记、地上乱不乱。这三眼背后是动线、台账和5S三件实事,再加上会用老师傅,车间就乱不了。这篇全是我自己踩坑换来的做法,照着抄就行。
上个月去邻厂串门,正赶上他们压模。一副1.7吨的模具合死在250吨机台上,滑块没归位就打了半模,修下来小两万,机台还停了三天。老板蹲在车间门口抽烟,说了句掏心窝的话:不是没人,是没人管。
这话扎心,但实在。模具车间这个场子,设备是死的,人是活的,中间得有几条硬规矩拴着。我管了十来年车间,从八台机的小作坊管到三十多台的中型厂,压过的模、丢过的模、赔过的钱,全变成了下面这几条。你要是新接手一个车间,或者自己当老板总觉得现场差口气,往下看。
机台怎么排:先算动线,再谈气派
机台排布先算动线再算美观,天车能吊到哪、换模车能推进去、模具和原料不走回头路,这三条守住了,效率自然就上来了。排错了再想改,代价是停产挪机器。
很多厂的机台是历史堆出来的:哪有空地塞哪,摆得跟下饺子似的,看着热闹,用起来全是堵。我头几年也犯过这个错。把一台250吨的机台塞进车间西南角,头顶天车的轨道够不着那一片,换一副2.8吨的模具,得先用叉车把模从模具架倒到换模车,再倒一趟才到机台跟前,一次换模连吊带挪将近90分钟。后来咬咬牙停产两天,把那台机挪到天车正下方,同样一副模,25分钟搞定。一个月换八次模,省下的工时就够付挪机的钱了。
现在我的原则就三条。第一,大吨位机台必须在天车轨道正下方,吊不着的机台不配排大模。第二,主通道留足5米,副通道3米,换模车、叉车、原料车能错开走,互不堵。第三,模具架、原料区、待处理品区围着机台转,物流不走回头路。有老板嫌一台换模车一万多块贵,你就把90分钟压到25分钟这笔账算一下,两台机轮着换模,三个月回本,这笔钱花得比添新设备还值,挑法子可以看这篇模具换模车怎么选?快速换模SMED省下的都是纯利润。
对了,还有个容易漏的细节:配电柜和冷却塔的位置要先定。我们重排那年水管绕了三十多米,模温机设八十五度,夏天就是压不到位,白白多装了一台冷水机。排布是牵一发动全身的事,图纸阶段多想十分钟,投产以后少堵十年。
在模台账:一本账管住全部家当
在模台账就是把每副模具的模号、机位、累计模次、保养日期记成一张表,谁动了模、该保养没保养,翻一眼就知道。没这本账,车间越大越像仓库迷宫。
我在小厂吃过最大的亏就是没账。有年七月,客户催打样件,那副模三个月前量产完就没人说得清放哪了,全车间十几号人翻了两个钟头,最后在角落一摞待修模底下找着,模芯都返潮起锈点了,除锈抛光又搭进去三天,客户差点跑单。从那以后我立了死规矩:进车间的模,先上账再落地。
台账不用一上来就买系统,Excel五个字段就能跑:模号、存放货位、累计模次、下次保养模次、当前状态(在机、在库、待修、报废)。模具寿命一般30到50万模次,我习惯20万模次就安排下机检修,查顶针、弹簧、运水,别等打出披锋才想起它。每次下机、上机、保养,当天记当天销。这条看着简单,十家有八家坚持不过三个月,坚持下来的那两家,模具平均寿命能多打三成,这是我从维修单上扒出来的数。
模具过四五十副、机台过十台之后,Excel就有点吃力了,改一次表全村都得对版本,模次预警也全靠人肉盯。这时候可以上专门的模具管理软件,模次自动预警、保养计划自动排,选型时避开那些功能堆砌的,能盯住保养和寿命的就够用,怎么挑我参考过这篇模具管理系统怎么选?注塑厂模具台账保养寿命预警的实战经验。
5S不是扫干净,是防磕碰
车间5S的核心不是地面亮不亮,是模具不磕碰、工具不乱放、通道不占道,这三条守住了,废品和工伤都少一半。拍照式的5S,检查组一走就打回原形。
先算一笔账:一副中型模具吊运时磕了下分型面,氩焊补、打磨、研配,修模费三千到八千,修完精度还未必回得来;要是压到机台上,上万起步还停机。5S在模具车间里省的就是这种看不见的大钱,地上有没有烟头反而是小事。
我的做法土但管用。地面画黄线,模具架前一米是定置区,模具必须落架落位,绝不允许"先放地上明天再归位"——十几吨的钢家伙砸在地上,磕的是钱,砸的是精度。工具用完归鞘,工作台下班前清一次。每周五下午半小时全员整备,我拿着本子挨个区域过,不合格当场改,责任牌上写着谁的名字谁认。头两个月骂声一片,第三个月开始,找扳手的时间明显短了,模具磕碰从一年七八起降到一两起。
架子怎么配也有讲究,承重档位、层高、重模落地这些选错了,5S反而变成新的安全隐患,我当初配架子时对着这篇模具摆放架怎么规划?车间5S与模具磕碰损坏的真实损失逐条核过,少走了弯路。再说句实话,5S最怕的是老板自己不进车间,你要是三个月不下去捡一次烟头,工人立马知道这事儿是走形式。
老师傅怎么管:给面子、给活干、给说法
管老师傅靠压不行,得给面子、给活干、给说法:规矩面前一样平,手艺面前多请教,钱算得清清楚楚,人自然留得住。硬碰硬,最后走的是厂。
车间里最难管的往往不是新工,是干了二十几年的老师傅。我车间有位老周,55岁,调模的手感一绝,脾气也是一绝,前后来过三任主管都跟他顶到拍桌子。我接手后没先跟他谈规矩,干了三件事:把他调模的土口诀一条条记下来,编进新员工培训教材;给他挂了个"调试组长"的名头,每月多拿八百块津贴;当着全车间的面,把我自己一个排产错误改回来,认了他的判断。
面子给到了,规矩就得立住。安全这条我跟谁都不含糊:机台运转不伸头进模区,吊装必须双人确认,模具吊起来底下不许过人。老周带头执行,底下没人敢炸刺。规矩面前他一样平,手艺面前他高人一等,这笔账老师傅心里门儿清。三年下来他带出俩徒弟,一个能顶半个修模工,他的手艺变成了车间的家底,两边都乐意,这才叫把人用活了。
回到开头那个压模的邻厂。我后来给他提了三招:机台重排动线、台账当天记、滑块不归位不许开机。一个月后他发消息来,说当月没出一起压模,光省下的修模钱就够发全车间半个月奖金。模具车间管理说难也难,说简单也简单——把几件枯燥的小事天天做实,乱子自己就没了。
常见问题
十来台机的小厂,也需要上模具管理软件吗?
不用急。模具不到三四十副,一张Excel台账五个字段完全够用,先把"当天记、当天销"的习惯养起来。等模次预警靠人肉盯不过来了,再考虑上系统,顺序别反了。
夜班没人盯机台,怎么防压模这类事故?
两条:一是把"滑块归位确认、顶针复位确认"写进交接班记录,白班夜班签字互相盯;二是给机台装合模异常报警和模次计数,报警直接推到值班手机上。人盯不住的地方,让设备和记录去盯。
5S检查总流于形式,有什么办法治?
别搞大检查,改成每天下班前十分钟各自整备责任区,周五主管带本子抽查两个区就行。再把磕碰损失、找件耗时这些数公开贴出来,工人看见5S跟自己钱包有关系,比开会喊口号管用十倍。
车间主通道到底留多宽才合理?
按你车间最大的搬运工具定:只是手推车加人走,2.5到3米够用;有叉车或换模车通行,主通道建议5米,转弯处再放宽半米。通道宁宽勿窄,堵一次的隐形成本比占那几平米地皮贵多了。