石膏模具制作要几天?调浆比例与阴干
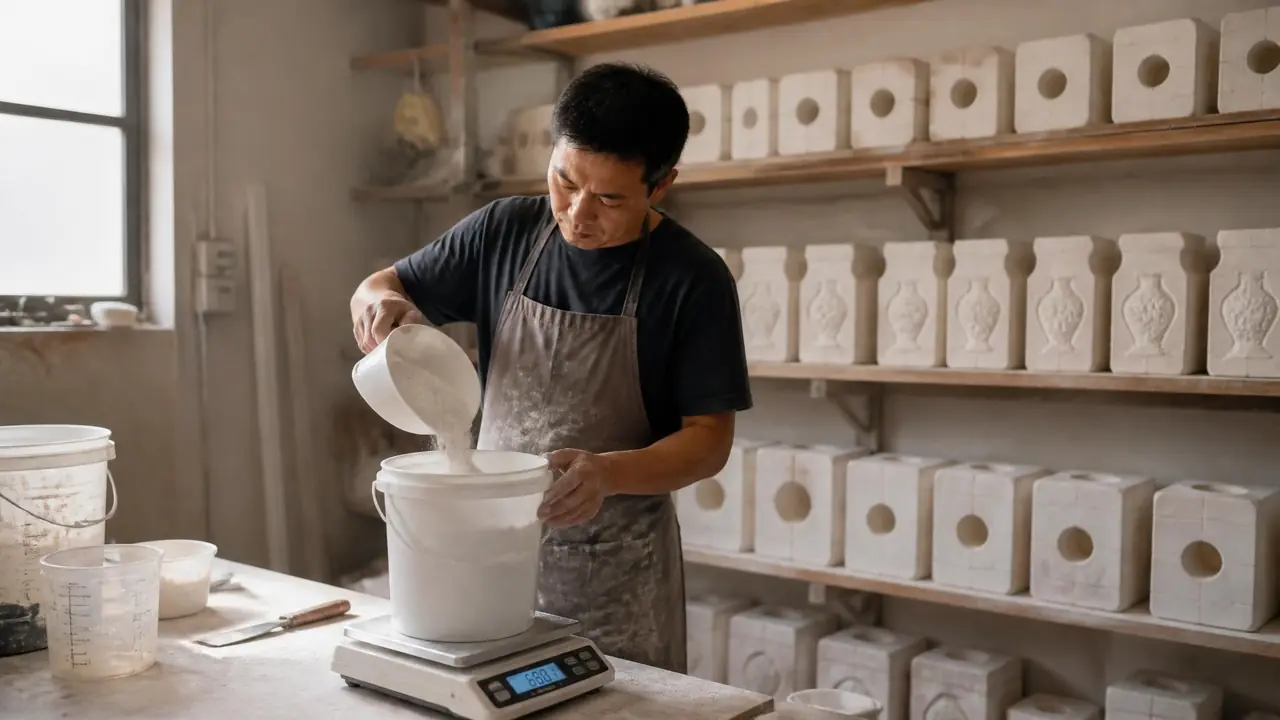
先说结论:石膏模具制作从调浆到能上线,快则3天,稳妥要5到7天,大头全在阴干。水膏比按1比1.4左右走,初凝十来分钟就能脱模,可阴干不足72小时强度明显打折。排产先把阴干圈出来,再倒推调浆。
上周有位开陶艺工作室的读者问我,石膏模具制作到底要几天,她周五翻模,周一就想注浆出货。我说你把阴干当快递了。浇注本身半天就能收工,真正决定交期的是看不见的那几天——阴干。这门手艺里,快的部分人人会,慢的部分才见功夫。
我在陶瓷厂的注浆车间待过几年,后来也帮朋友的雕塑工作室翻过一批石膏像模。石膏有个特点:成型快,脱水慢。浆倒进去,二十分钟硬得能敲,可内部的水分要慢慢往外爬,爬不透就用,等着你的是粘模、掉渣、寿命腰斩。别急,这篇把时间账和两个关键参数一次讲清。
石膏模具制作的时间账:半天成型,几天候干
石膏模具制作全程一般要3到7天:调浆灌注半天,脱模再等几小时,真正花时间的是阴干,至少72小时才能上生产线。拿我去年秋天赶的一批40套注浆模举例。周一上午称粉调浆,车间24℃,从撒粉到浇完一套摊下来十几分钟,初凝9分半,中午全部脱了模;下午修边、倒圆角、开气孔,收工时模具已经能上秤。周二到周四整模阴干,每天称一次重,周五早上重量两天没再掉,测了吸水,周六上机注浆。顺利的话五天,一步不折腾。
但顺利是奢侈的。赶上南方梅雨天,车间湿度冲到80%,同样这批货我拖到第七天才敢交。厚度也直接决定周期,常规杯模壁厚两三厘米,72小时够用;一体的大石膏像母模,厚的地方五六厘米,内部干得慢,得翻面再晾,5到7天起步。排产的时候别按最好情况算,按最坏情况倒推,才不会跟客户拍完胸脯又打脸。
还有一点新手容易忽略:脱模不等于定型。石膏在脱模后头几个小时还在继续水化放热,摸上去温温的,这时候急着修大面,边角一碰就崩。我一般脱完模静置两小时再动刀,修出来的棱角干净,返工率低不少。
调浆比例怎么定?水膏比不是拍脑袋
常规注浆模水膏比按1比1.4到1比1.5走,追求强度就收到1比1.3,水多了凝固慢气孔密,水少了稠到搅不动。我习惯按重量算,不按体积。5公斤粉配7公斤水,误差控制在100克以内,秤就摆在配料台边上。顺序是先水后粉,像撒面粉一样让粉自然沉进水面,泡两三分钟再搅。搅拌两分钟足够,走之字形慢搅,别打出漩涡,漩涡卷进去的空气就是模具表面的针眼。搅完把桶放上震台震三十秒,等大气泡浮上来撇掉,再倒浆。
不同水膏比出来的模具差别很大,我用同一批β半水石膏做过一组对比:
| 水膏比(重量) | 初凝时间 | 强度与手感 | 适合做什么 |
|---|---|---|---|
| 1比1.3 | 7分钟左右 | 硬,指甲掐不动,掉粉少 | 母模、要刻花或扣压的模具 |
| 1比1.4到1比1.5 | 10分钟上下 | 强度和吸水性均衡 | 日常注浆模、印坯模 |
| 1比1.6以上 | 15分钟开外 | 偏软,干后掉粉 | 不建议,废品率高 |
水温也在偷偷使坏。夏天自来水28℃,初凝能缩到7分钟,我有一次手忙脚乱,浆倒到一半就推不动了,半模废在模腔里,抠出来花了一下午。从那以后天热我改用晾到25℃左右的水,节奏就稳了。粉一样挑环境,开封超过三个月的石膏粉吸潮,初凝明显提前——我放过一袋粉,开袋时初凝10分钟,过一个夏天再开,缩到6分钟,浇出来的模强度也虚。粉买小袋装,用完再开新的,比省那几块钱划算。想看从母模到批量浇注的完整流程,陶瓷模具怎么做?从石膏翻模到硅胶模具的完整手记里记得更细。
阴干为什么急不得
阴干至少72小时,厚模或潮湿季节放到5到7天,没干透的模具吸水率超标,一上线就粘模掉渣,返工比等几天亏得多。这笔学费我交过。有年赶货,脱模第二天就把模拉去注浆,头几模坯体还挺规矩,到第十模,坯开始粘在模壁上,揭下来带着石膏渣,那批坯全废了。后来学乖,新脱模的模先上秤记重,每天称一次,连续两天重量不再降才算干透。40套模整套称下来也就多花十分钟,比报废划算。
摆放和位置也有讲究。模具平放在木板上,立着放底部受力不均容易翘;别晒太阳,别贴暖气片——表面干得太快,里面的水出不来,起壳开裂都见过。有个同行图快把模送进50℃烘房,出来两面看着挺精神,一用就裂,两块大模当场报废。通风阴凉、地面返潮不重的角落最合适,中途翻一次面,让背面也透口气。翻面的时候顺手看一圈边角,有细小裂纹趁早拿湿海绵抹平,等干透了再补就迟了。
回到开头那个问题。石膏模具制作要几天,答案不取决于你的手多快,取决于你给阴干留了几天。调浆和浇注是手艺,一个上午能上手;阴干是耐心,抄不了近道。下回排产,先把阴干的日子在日历上圈出来,再倒推调浆的时间,基本就不会鸡飞狗跳了。
常见问题
石膏模具阴干到什么程度算干透?
最省事的判断法是称重,连续两天重量不再下降基本就透了。急用的话摸模具背面,贴手发凉的还潮,跟室温差不多就八九不离十。厚模别赌运气,宁可多放一天。
石膏模具制作能加热烘干吗?
整模加热我不建议。表面失水太快会起壳,里面的水憋着出不来,开裂变形都是这么来的。实在赶工期,暖房温度压在35℃以内,配个风扇低速循环,时间能省三分之一,强度基本不受影响。
水膏比调坏了还能补救吗?
水放多了浆稀、凝固慢,脱模时软塌塌还带水印,救不回来,砸碎当回填料吧。水放少了搅不动,没倒满就初凝,同样没救。所以动勺之前把粉和水都称好,别在盆里临时找补。
一副石膏模具能用多少次?
注浆模看保养。正常阴干、用完冲洗再晾干、轻拿轻放,一百五十次上下没问题。干不透就上线的模,几十次就开始掉渣,寿命直接腰斩。产量大的话也可以考虑硅胶翻模的路子,寿命翻几倍,就是前期投入贵。
延伸阅读
想把翻模这条路走得更细,可以接着读这两篇:石膏模具怎么做?传统陶瓷成型模具的制作和应用把母模到翻模的完整流程讲得更系统;石膏像模具怎么翻才不废?硅胶橡胶开模从母模到复用全记录则专攻复杂造型的开模细节,两篇角度不一样。