精密模具制造公司怎么挑?设备公差质检三关拆解,看完少走三年弯路
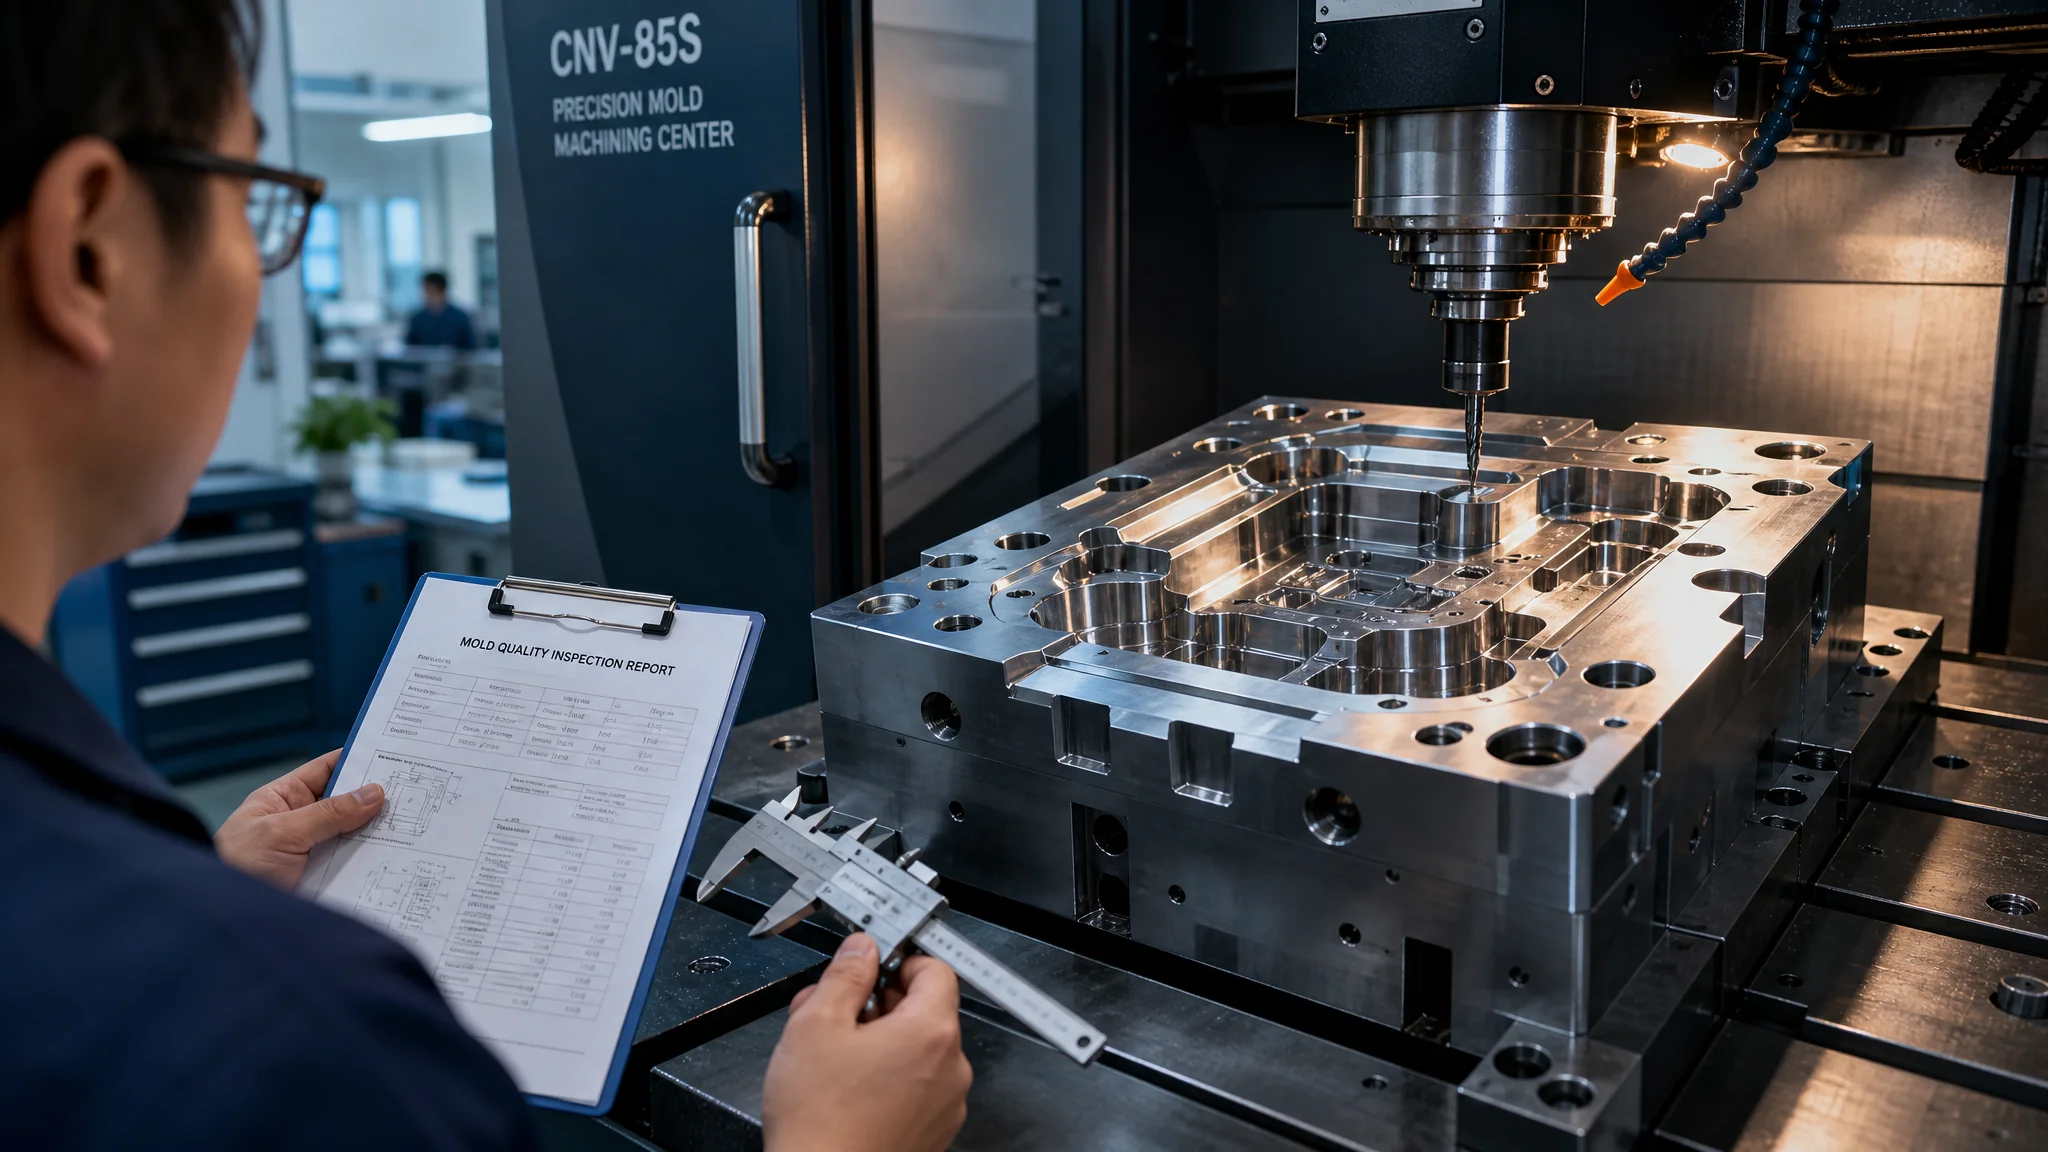
简单说:评估一家精密模具制造公司就盯三关——设备(有没有进口高速铣和恒温车间)、公差(敢不敢给实测报告而不是口头承诺)、质检(试模有没有完整记录)。三关全过再谈价格。只听销售吹交付周期,翻车概率我预估超过一半。
找精密模具制造公司开模,你肯定见过这种情况:三家厂都说自己"精度行业领先",报价却能差出一倍。我2019年替一个做汽车传感器塑壳的项目找供应商,第一家验厂时销售指着台跑了八年的旧加工中心说精度没问题,我心里就咯噔了一下。后来那个项目图纸上有个配合公差标±0.01mm,那家厂最后做出来的镶件实测偏差到过0.028mm,返工两轮,交期拖了四十多天。
从那以后我学乖了。评估精密模具制造公司这件事,靠嘴问没用,得靠眼睛看、靠报告说话。这篇文章把我这些年验厂踩坑攒下的门道摊开讲:设备怎么看、公差怎么验证、质检体系怎么扒。想先弄清楚精度等级怎么划分的,可以看精密模具是什么以及精度等级怎么划分这篇打底。
第一关:设备清单怎么看出真章?
看设备别数台数,看三样东西:品牌和出厂年份、行程和精度参数、车间有没有恒温。进口高速铣(牧野、米克朗、罗德斯这类)是精密加工的入场券,五年内的新机器比跑了十年的二手货靠谱得多;恒温车间是微米级公差的前提,没恒温的厂承诺±0.005mm直接可以走了。
先说品牌。不是迷信进口,是主轴精度摆在那。一台日本牧野高速铣的价钱能买三台国产机,但两万转的转速下精加工留量0.05mm一刀走完,型面基本不用钳工再修。牧野的机器规格在牧野官网上能查到,轴精度指标都是公开的,验厂前对着官网参数看铭牌,谁也糊弄不了你。国产机这几年追得快,中档模具完全够用,可到了五个微米这个级别,多数厂还得靠进口机兜底。这事的底层逻辑我在精密模具加工需要什么条件里写过细账。
再说年份,这是销售最不爱聊的。同样标着牧野,2008年的机器和2024年的机器,光靠保养撑不出差距——丝杠磨损是物理规律,挡不住。验厂时直接问设备铭牌,看出厂编号和年份。对方支支吾吾的,八成机器是大厂淘汰下来的二手机翻新。
恒温车间是我最看重的一条,外行最容易漏。一米长的钢件,温度每变化一度,长度要变十微米上下。车间白天黑夜温差八度,你图纸上的±0.005mm就是废纸。我第一次进恒温车间还嘀咕空调开这么足不心疼电费,后来自己经手的项目被温度坑过一回才闭嘴。精密加工车间的温度一般压在22±1度,夏天进去要穿薄外套。
第二关:公差能力怎么验证,光听承诺没用
验证公差能力最狠的一招:让对方拿过往项目的三坐标检测报告(CMK报告更好)给你看,实测数据带签名盖章的那种。口头说能做±0.005mm和报告里躺着连续三十件实测数据,是完全不同的两件事。给不出报告的,承诺一律打折听。
有次验厂我故意带了个刁钻的问题去:贵司做过最紧的公差是多少?对方技术负责人从系统里调出一份医疗模具的检测记录,0.0032mm到0.0048mm,连续二十件,数据漂移很小。这种回答我给加分。另一家厂的销售当场背了段话术,说精度"绝对没问题",我说那出份历史报告吧,他说要请示领导——后来就没了下文。你看,差距就在这。
报告里重点看两样。一是实测值和标称公差的比值,长期稳定压在公差带60%以内的厂,工艺能力是真实水平;贴着上下限跑的,量产就会飘。二是尺寸覆盖的完整性,只测三个关键尺寸的糊弄人,正规报告动辄几十个尺寸全测。设备的门道看不懂的话,翻翻我们那篇模具检测器买进口还是国产的实测对比,三坐标和光学测量机的差异讲得比我细。
还有个土办法特别管用:要一块他们做废的镶件。别笑,废件上能看出加工纹路、R角质量、接刀痕迹。我见过一块废镶件,铣削纹路跟水波似的,一问是操机师傅为了赶单加了进给,这种厂报价再低我也绕着走。
第三关:质检体系扒到哪一层才算数?
质检体系重点查三样:来料有没有检验记录(钢材炉号可不可追溯)、加工过程有没有首件和巡检制度、试模有没有规范的试模报告(含尺寸全测和成型参数记录)。这三份文件都拿得出来的厂,出了问题能定位到环节;拿不出来,出了问题就是一锅粥互相甩锅。
来料这块最容易被忽略,偏偏最容易出事。模具钢的炉号决定了这批料的成分均匀性,正规精密模具制造公司进一批S136或者H13,供应商要随货附质保书,进厂再复检光谱。我经手过一个单子,镶件淬火后裂了三块,追到钢材商那边发现是混炉号的货,好在对方来料记录完整,索赔扯了两周但责任清楚。记录不全的厂遇上这种事,只能自己吞。
试模报告是我判断质检水平的核心样本。一份合格的试模报告,应该有:模温、料温、注射压力、保压、周期时间的完整参数记录,试模样件的尺寸全测数据,还有缺陷照片。有家厂发给我的试模报告就一页纸,写了句"试模OK"。我当场回了句:OK不OK,让尺寸说话。对方又补了三天才发来像样的报告——水平高低,一页纸就现形了。试模环节的完整流程,定做塑料模具从开模到验收的15个避坑要点里有一节专门讲。
顺带说一句,质检体系好的厂报价通常贵8%到15%,这笔钱我认为该花。检测环节省下来的钱,量产的时候会连本带利亏回去。
报价单里藏着的能力真相
拆报价单能看出一家精密模具制造公司的真实水平:热处理写"外协"的要注意变形控制风险;钢材牌号写得含糊(比如只写"进口镜面钢"不给牌号)的多半有猫腻;设计费占比低于整单10%的,大概率是抄别人图纸改的,不是真设计。报价透明度跟工厂实力基本成正比。
我拆过不下二十份报价。有一次两家报价差了30%,逐项一对照,便宜的那家热处理外协给的公差留量少了一半,加工费也压得离谱——这种单子接了就是赌概率。后来那个项目我选了贵的,模具用到八十万模次没出过大问题。便宜的那家不是不能选,是你得清楚省的钱是从哪个环节抠出来的。
钢材牌号这个坑单独提醒。S136和2083都算镜面防锈钢,价格能差20%,性能侧重也不同,只写"镜面钢"三个字的报价,签合同前必须把牌号钉死在合同附件里。钢材这块的水有多深,模具厂家怎么找的六个关键点里有更完整的拆法。根据中国模具工业协会的行业统计,2024年全国模具行业营收超过3400亿元,精密级模具的占比在持续走高,行业整体在往高精度卷——这也意味着浑水摸鱼的厂会越来越多,验厂这门手艺越来越值钱。
验厂当天的一套实战流程
验厂半天走完五步:先看车间现场(设备铭牌、恒温、5S状态),再调三份文件(设备清单、检测报告、试模报告),接着找技术负责人聊图纸(拿真项目问工艺路线),然后要两块实物(合格件和废件各一),最后看仓库(标准件和钢材的管理乱不乱)。顺序别乱,走完心里基本有数。
聊图纸这一步是重头戏。我会拿一个真实项目问:这个0.01mm的配合公差你打算怎么保证?有水平的工艺负责人会讲加工路线——粗铣留量、热处理后半精磨、最后成形磨或者慢走丝,每一步留多少量清清楚楚。没水平的会反复强调"我们有进口设备"。设备是死的,工艺路线是活的,答案高下立判。 slow走丝(慢走丝)和快走丝的差别,想补课的看从CNC到注塑机的设备全清单。
看仓库这个细节很少有人提。精密模具厂的钢材库和标准件库要是码得整整齐齐、标牌清楚,管理水平通常差不了;要是堆得像杂货铺,你很难指望他的公差数据管理得多严谨。这不算铁律,是我个人偏好,但十次里能中七八次。
常见问题
评估精密模具制造公司至少要验几家厂?
我的习惯是初筛五家、实地验三家。初筛靠报价单和线上沟通砍掉一批,验厂重点对比设备年份和检测报告这两样硬指标。少于三家没有对比基准,超过五家时间成本就太高了——验厂一天看两家是极限,看多了眼睛会疲,反而漏掉关键细节。
没有三坐标报告的厂能合作吗?
常规精度(±0.05mm开外)的模具可以,比如家电外壳、日用品这类。但精密模具这个档位,没有三坐标就等于没有体检设备的医院,全凭感觉开药。例外情况是厂子小但挂靠了第三方检测服务,可以要求试模时第三方到场实测并出报告,这种安排我碰到过两家,做得还不错。
验厂时销售和技术负责人说法打架听谁的?
听技术负责人的,而且打架本身就是一个信号。销售说交期45天,技术负责人皱眉说钢料要等十天——这种时刻千万别打圆场,让他们当面掰扯清楚。真实产能藏在这些矛盾里。全程只有销售出面、技术负责人"在出差"的厂,我一般直接降级处理。
精密模具的公差等级怎么跟供应商谈才不吃亏?
合同里写两个数:图纸标称公差和验收实测标准。比如图纸±0.01mm,合同约定关键尺寸实测不超过公差带的80%为合格,留出测量不确定度的余量。另外把检测设备写进去——用什么机器测、测哪几个尺寸、双方在场还是第三方,全钉死。模具行业扯皮十有八九扯在检测标准上,事前写清楚比事后吵架省一个月。
写到这我表个态:评估精密模具制造公司,我个人把公差实测数据放在第一位,设备第二,质检体系第三。跟很多人把设备排在头名不一样——设备花钱买得到,稳定的工艺能力买不到。验厂是个体力活加眼力活,但半天时间能挡掉后面半年的麻烦,这笔账怎么算都划算。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。