纸托模具怎么做?湿压干压的网模
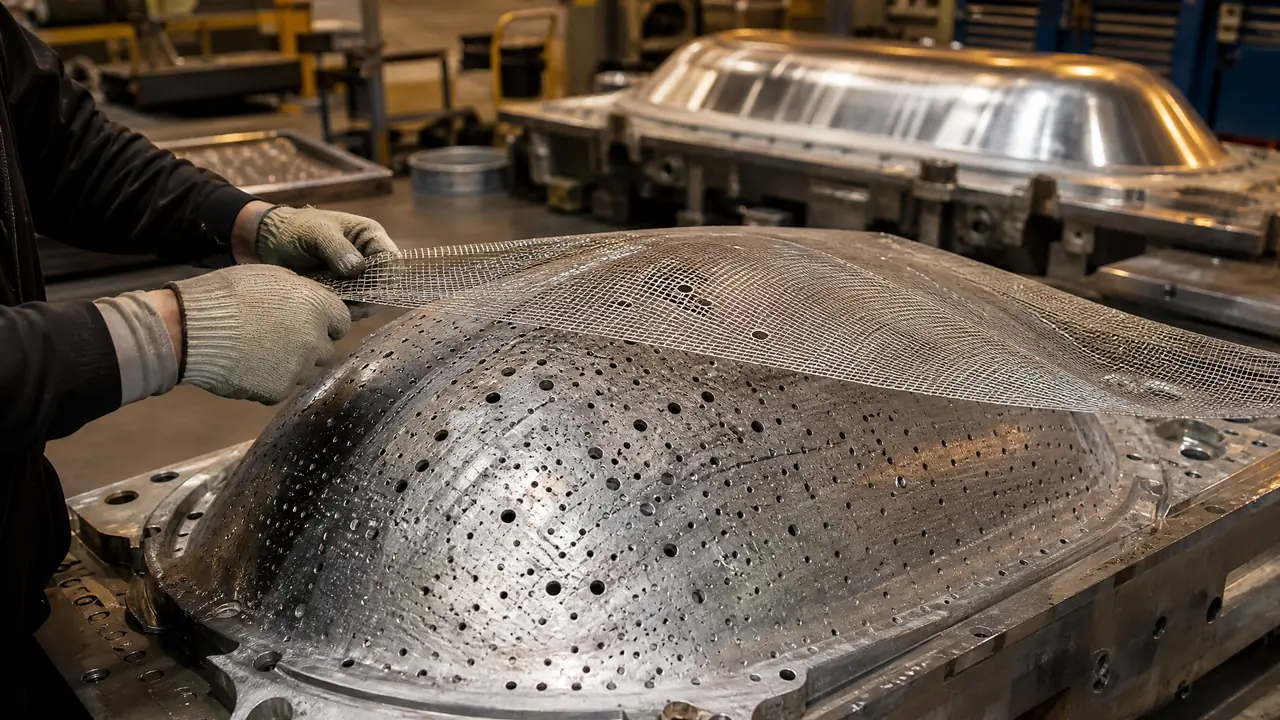
别绕了,纸托模具不是实心钢模,是一套带孔包网的网模:铝合金本体钻排液孔、绷上成型网,靠真空把湿纸浆吸到网上成型。干压一套成型模就能出蛋托,湿压必须加配一套热压模。真想上纸托项目,先把模具配置和网目这两件事搞懂,再去谈设备不吃亏。
隔三差五有人问我:做鸡蛋托、咖啡托那种纸浆内衬,纸托模具是不是跟注塑模一样,一块实心钢料铣出来的?恰恰相反。它整个就是一张「筛子」——铝合金本体上钻满排液孔,外面绷一层成型网,湿纸浆靠真空吸附在网上,水从孔里抽走,纤维留在网面上。我的判断是:这种模具的成本一半花在孔和网上,不在铝料本身,不少人报价对不上账,就是没想通这一点。
去年我借跑设备的机会在江浙一家纸塑厂蹲了两天,把一套8腔蛋托模从拆网到重新包网全程看完,才明白为什么老师傅说「纸托模具七分在网」。下面按结构、湿压干压差异、制作流程三块拆给你看。
纸托模具长什么样?拆开就三样东西
纸托模具是带网孔的成型模:铝合金本体钻排液孔,外包成型网,靠真空把湿纸浆吸附在网上成型,一副完整的模具通常分成型模和转移模(热压模)两半。说它是筛子一点不夸张,孔和网才是真正干活的零件。
把网撕掉看本体,东西很少:一块铸铝型面、密密麻麻的孔、一圈密封槽。孔距大概8到10毫米,孔径1.5到2毫米左右,型面越复杂的地方孔越密,不然那块区域排水慢,纸浆就吸不满。密封槽里装密封条,合模的时候把上下模边缘封住,真空才抽得住。
网也分粗细。蛋托、花托这类对表面没要求的,30到40目的网足够;咖啡托、电子内衬要光面,得用60目以上的细网,网细了排水慢,吸浆时间要相应拉长。话说回来,纸浆模塑在整个成型工艺家族里算小众的一支,我之前写过一篇把注塑、冲压、压铸、吹塑放一起对比的成型模具文章,纸托这套的思路反而更接近真空吸塑那一挂,感兴趣可以对着看。
湿压和干压的模具差在哪?
干压一套成型网模就能出蛋托,湿压必须多配一套热压模,模面要抛光再镀不粘涂层,精度更高、价格也贵一截,两套模具不能混用。差的不只是多一副模,是整条线的逻辑都变了。
干压的湿纸坯出模时含水率还有百分之五六十,靠烘干线慢慢晾,表面自然就粗糙,做蛋托正合适,没人管它好不好看。湿压不一样,纸坯成型后趁着湿直接扣进热压模,180℃上下压十几秒,水分压到百分之十以下,出来的面光溜溜的,能印字。那张表你一看就明白:
| 对比项 | 干压模具 | 湿压模具 |
|---|---|---|
| 模具配置 | 成型网模一套 | 成型网模加热压模,两套 |
| 模面处理 | 包网就行 | 热压模抛光,多数镀特氟龙 |
| 出模含水率 | 百分之五十到六十,靠烘道 | 热压后降到百分之十以下 |
| 表面效果 | 粗糙,蛋托够用 | 光滑,可印logo |
| 典型产品 | 蛋托、果托、育苗杯 | 餐盒、咖啡托、电子内衬 |
| 模具投入 | 低,几千到两万一副 | 高,整套下来五六万很常见 |
我个人的偏向很明确:真要做内衬类包装,直接上湿压,别在干压上省钱。干压模是便宜两三万,可产品卖不上价,餐盒和蛋托一斤差好几块钱,账算半年就反过来了。模温这块我蹲线时记过数,多数湿压线把热压模温定在170到190℃之间,180℃上下最稳——低了压不实,边角发毛;高了纸面发脆,一掰就裂。
从铝锭到包网,一副纸托模具要走五步
流程是铸铝坯、CNC铣型面、钻排液孔、绷网包边、上机试浆五步,孔的密度和网的张力直接决定吸浆均不均匀,试浆不过关就得返工重来。每一步都有各自的手艺在里面。
第一步铸铝坯。本体多用ZL104这类铸造铝合金,铸出接近成品形状的毛坯,省料也省加工时间。这一步本质是铸造活,我写过一篇砂型铸造和金属型铸造对比的铸造模具文章,选型逻辑是相通的,纸托模具追求的是气孔少——铝坯里有砂眼,抽真空就漏气,那块区域必出薄边。
第二步CNC铣型面。蛋托这种双曲面全靠加工中心一刀刀铣出来,型面精度直接决定纸托壁厚均不均匀,行业里普遍把公差控制在正负0.1毫米左右。孔位也是这个环节编进程序的,想深入了解加工设备可以看我那篇讲数控模具的入门文。
第三步钻孔加去毛刺。每平方厘米一到两个孔比较常见,孔太密本体强度掉,太疏排水慢。钻完必须去毛刺,哪怕一根细小的翻边,装网之后都会把网顶出一个小凸包,用不了几个月就磨穿漏浆。这一步最不起眼,翻车也最多出在这里。
第四步绷网,纸托模具真正的手艺活。网要绷得紧、张力要匀,四周用压条压进密封槽。我在那家厂亲眼见过一套翻车的:试出来的蛋托中间厚边上薄,真空表读数一切正常,师傅拆开一看,是网中间那段绷松了,张力不均导致中间区域吸浆偏多。拆网重绷,一下午没了。所以老师傅装完网都要拿手弹一弹,听声音辨张力,这活儿机器替不了。
第五步试浆调参。上机后先调真空度,-0.05到-0.08兆帕之间找点,吸浆一个循环大概30到40秒(8腔蛋托模的节奏),出来的坯子逐个称重,单重误差能压到正负2克左右才算过关。参数调不顺就回头查孔和网,规律基本跑不出这两样。
最后补一句价格,方便你砍价时心里有底:干压蛋托模一副几千到两万,看腔数;湿压是成型模加热压模一组四件,整套五六万也常见,型面越复杂越贵。报价差得离谱的,多半是省掉了去毛刺和绷网的工时,这种模便宜拿下,后面全是废品。
回到开头那个问题:纸托模具不是钢块,是筛子。把它当筛子去理解,孔、网、真空这三个词就能把整套东西串起来,湿压干压的区别也无非是多一套压光的模。真要上手,先拿干压蛋托练手最稳当,模具便宜、工艺成熟,把绷网和试浆的手感跑顺了,再考虑湿压那套贵的也不迟。
常见问题
纸托模具用什么网?不锈钢网和塑料网哪个好?
主流是不锈钢网,孔型稳定、耐磨损,绷一次能用大半年。塑料网便宜,可热胀冷缩之后容易松,张力一掉就出厚薄不均,量产线上基本见不到,小试模打样凑合用还行。
一副纸托模具能用多久?
网是耗材,蛋托模的网绷得好能用大半年到一年,本体正常用三五年没问题。湿压热压模的特氟龙涂层属于易损项,我见到的大概一年左右要退掉重镀一次,涂层一磨损就粘浆。
纸托模具可以自己动手做吗?
打样玩玩可以,石膏或树脂翻个简易模,接台家用吸尘器反过来吸,出个坯子看看造型。真要量产必须铝本体加包网,自己绷网张力做不到匀,废品率高到没法看,这钱省不得。
湿压热压模一粘浆就得停机吗?
是的,别硬撑。涂层磨损后纸浆纤维会一层层焊在模面上,越粘越多,这时候拿铲子硬铲会把模面铲花,整套模基本报废。正确做法是立刻停机,把模退回去重新抛光镀涂层。