橡胶硫化模具怎么用才不出废品?温度压力时间三要素讲透
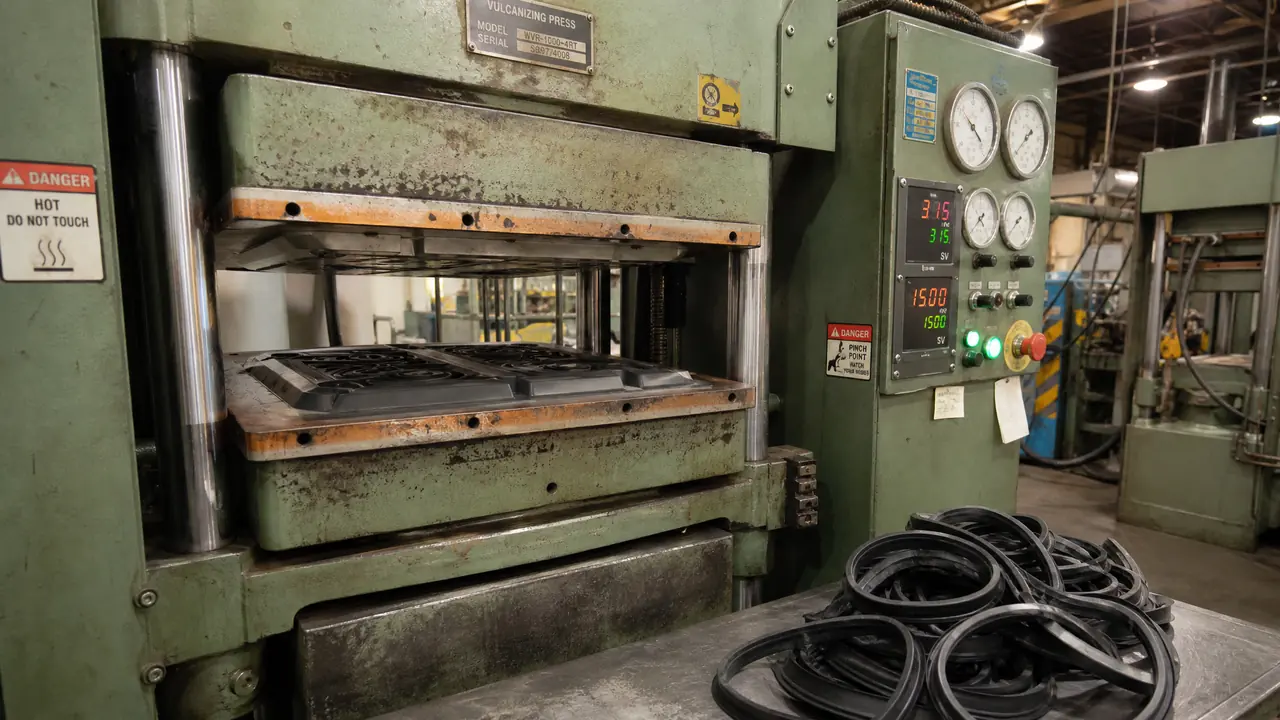
把话放这儿:橡胶硫化模具的废品九成不赖模具,赖工艺——温度、压力、时间这三要素只要有一个跑偏,出来的件不是气泡就是欠硫发粘。这篇按装胶、合模、排气、保压的顺序把参数给全,再讲清余胶槽是干嘛的,看完照着调机,废品率能压下来。
橡胶硫化模具这东西,看着就是两块铁中间挖几个腔,真正上手才知道难的全在工艺参数上。上礼拜车间出一批丁腈耐油垫,150度、10兆帕、保压15分钟,头两模出来全是气泡。老师傅过去一看,装胶量多了。胶料称重减掉八克,再一模,光溜溜的。就这么点事。
所以这篇不聊模具怎么设计怎么开腔,那是图纸上的事,聊的是模具到了平板硫化机上之后,怎么用才不出废品。温度多少、压力打多大、时间压多久、余胶槽里的胶边怎么处理,全是机台上能直接对号的干货。我在橡胶模压这行待了十来年,修过的模、报过的废装了几个柜子,下面这些数,都是拿真金白银换的。
硫化三要素:温度、压力、时间一个都不能偏
硫化就是让胶料在模具里完成交联反应定型,温度管反应快慢,压力管压实排气,时间管反应够不够,三者互相牵制,动一个就得重算另外两个。温度高了反应快但容易过硫发脆,温度低了压得再久也欠硫,压力小了胶料压不实,气泡缩边全来。
平板硫化机是模压硫化的主力设备,常用吨位从100吨到600吨都有,我们车间三台机,两台200吨一台315吨,中小件基本用200吨那台就够了。热板温度靠电加热管维持,设定150度实际模温要拿表面温度计去测,热板中心和四角能差出5到8度,老机台温差更大,这个差值不摸清楚,同一副模具两台机上出的件性能能差一截。
压力这块看表压就行,油缸压力换算到模腔面上的比压,一般要压到8到15兆帕才算够。低于5兆帕基本必出气泡,胶料里的水分和小分子挥发物顶不出去。时间按胶料的正硫化点来,T90这个值胶料供应商会给,再加个10%到20%的保险量就是机台保压时间,丁腈胶150度一般12到18分钟,氟橡胶170度得压20分钟往上。
这三个要素是联动的,跟老式煤气灶调火一个道理——火大了锅热得快但容易糊底,火小了就得慢慢等,你要赶时间把火拧最大,锅底先糊给你看。硫化一样,想提速把温度从150提到160,时间就得相应砍掉三成,压力还得补足,不然气泡找上门。
| 胶种 | 模温(℃) | 比压(MPa) | 保压时间 |
|---|---|---|---|
| 天然胶 | 140-150 | 8-12 | 10-15分钟 |
| 丁腈胶 | 150-170 | 10-15 | 12-18分钟 |
| 三元乙丙 | 160-170 | 10-15 | 15-20分钟 |
| 氟橡胶 | 170-180 | 10-15 | 20-30分钟 |
| 硅橡胶 | 170-180 | 5-10 | 10-15分钟 |
这张表是我们车间自己摸出来的常用区间,算个起手值,具体还得看胶料厂给的硫化曲线,二段胶和普通胶的差别不小。
余胶槽:废品率减半全靠这一圈小沟
余胶槽是模腔边缘外一圈浅槽,专门收装模时多出来的那点胶料,没它多余胶全挤进分型面变成厚飞边,有了它飞边薄到一撕就掉。槽深一般0.3到0.8毫米,比分型面低一截,装胶量按模腔体积加5%到10%的余量给。
很多人以为装胶越多越保险,怕缺料。恰恰相反,胶多了全往分型面跑,飞边厚得用刀削,修边工时翻倍,件还容易被带毛边。余胶槽的本事就是把多余的胶引到槽里存着,让分型面上的胶量刚刚好,压出来的飞边薄得跟纸一样,撕一下就掉,行里管这个叫撕边结构。
这个坑我踩过。早年在别的厂,一副密封件模没有余胶槽,每模飞边厚一毫米多,一个修边工一天修400件就到头了,人工成本比胶料还贵。后来换了带余胶槽和撕边口的模具,同样的人一天能过1200件,模具贵了三千块,两个月省回来。
对了,说个跑题的事。余胶槽开在哪个位置也有讲究,开得离型腔太远,胶还没流到槽里就先在分型面上冻住了,等于白开。一般槽边离型腔边3到5毫米最顺,这个数是老师傅试出来的,图纸上有经验的设计师都会给。
装胶称重与合模排气:气泡全卡在这两关
胶料必须称重装模,重量按模腔体积乘胶料密度再加5%到10%余量,装完合模要垫着卸压排气两三次,把模腔里的气顶出去,不排气必起气泡。这两步偷懒,后面参数调得再准也白搭。
称重的意义在一致性。同一副模,装胶量差10克,飞边厚度差得离谱,件与件之间的致密度也不一样。批量单我们必须用电子秤,按克给料,一袋一称一码,跟药房抓药一个道理,多一分少一分都不行。密炼出来的胶条还要回炼出片,按模具形状裁成大致的坯,摆在型腔正中间,偏一边压出来就缺料。
合模排气是门手艺。平板硫化机合模到还剩几个毫米的时候卸压回一下,让气体从分型面窜出去,反复两三次再锁死保压。这个卸压的时机全凭手感,早了气没聚齐排不净,晚了胶已经成型气顶不出来。我们那台老机台是手动排气的,新机台带自动排气程序,设三段每段回程5毫米,效果比手动的稳,但老师傅还是嫌它死板,赶薄壁件的时候自己手动排四回。
装胶前还有一步不能省:模腔喷脱模剂或者刷硅油,量要少,刷多了第一个件表面全是麻点,跟下雨天的水泥地似的。氟橡胶和硅橡胶这种本身自润滑差的胶种,脱模剂要选对应牌号的,随便拿工业硅油顶上去,第二批件就粘模,拉坏模腔表面得拿油石重新研,一趟就是几天工时。
欠硫过硫怎么认:看断面看手感就够
欠硫的件发粘发软,断面拉长了回弹慢,指甲能掐出印;过硫的件发脆发硬,一折就白痕甚至开裂,闻着有一股焦糊味。两个都不合格,一个没压够时间,一个是温度过高或时间过长。
快速判断拿手就行。欠硫件掰一下回弹特别快,但表面有滞手的感觉,放两天自己还会轻微变形,这种件流到客户手里,装上设备密封不住,返单是小事,赔人家停机损失才是大头。过硫件敲起来声音发脆,对折一下看弯折处,有白化裂纹的直接挑出来。
正规点的方式是拿硬度计和断裂伸长率抽测,每批抽三件,跟首件比对。硬度差正负5邵氏A以内算正常波动,超了就得回头查机台温度有没有漂。热板温控器用久了会漂,我们的规矩是每月拿表面温度计校一次,五个点取平均,差超过5度就报修。这活儿五分钟,省的是整批报废的风险。
回到开头那批气泡垫,最后查出来就是称重环节上手一拿凭手感,减了八克胶,气泡当场消失。硫化这行说难不难,温度压力时间三条线盯死,装胶称重别偷懒,余胶槽里那圈胶边按时清,一副模用上八万模次不稀奇。难的是每次都按规矩来,人一省事,废品就在下一个模里等着。
常见问题
橡胶硫化模具一套能用多少模次?
看胶种和模具钢材。45号钢做模压天然胶件,保养得当五六万模次;用P20或者淬硬到HRC50以上的合金钢,压磨蚀性小的胶种能到八万到十万模次。氟橡胶高温下腐蚀性强,模腔寿命普遍打七折。
硫化时模具要不要预热?
要。冷模直接装胶,头一两模温度没上来,出来的件全是欠硫废品。我们的做法是合空模升温半小时,表面温度计测到设定值再装胶,头模出来先检一件再批量压。
飞边太厚撕不动是什么原因?
三个方向查:装胶量是不是超了、合模压力够不够、分型面有没有磨损拉出的沟。压力不够胶料往分型面挤得更多,飞边反而越厚,这时候应该加压力而不是减胶。
一模出多个腔,有一腔总缺料怎么办?
先看那一腔的装胶位置是不是偏了,再看流胶通道有没有被残胶堵住,最后查这腔的排气槽。多腔模各腔到主流道的距离不同,远的腔要多给一点胶,这个量试几模就能摸出来。
硫化的件表面发白起雾是什么毛病?
多数是脱模剂喷多了或者胶料里配合剂析出,行里叫喷霜。先减脱模剂试一模,还白就是胶料配方问题,找供胶的把促进剂比例核一遍。