橡胶模具厂家怎么比?硫化机吨位与模腔
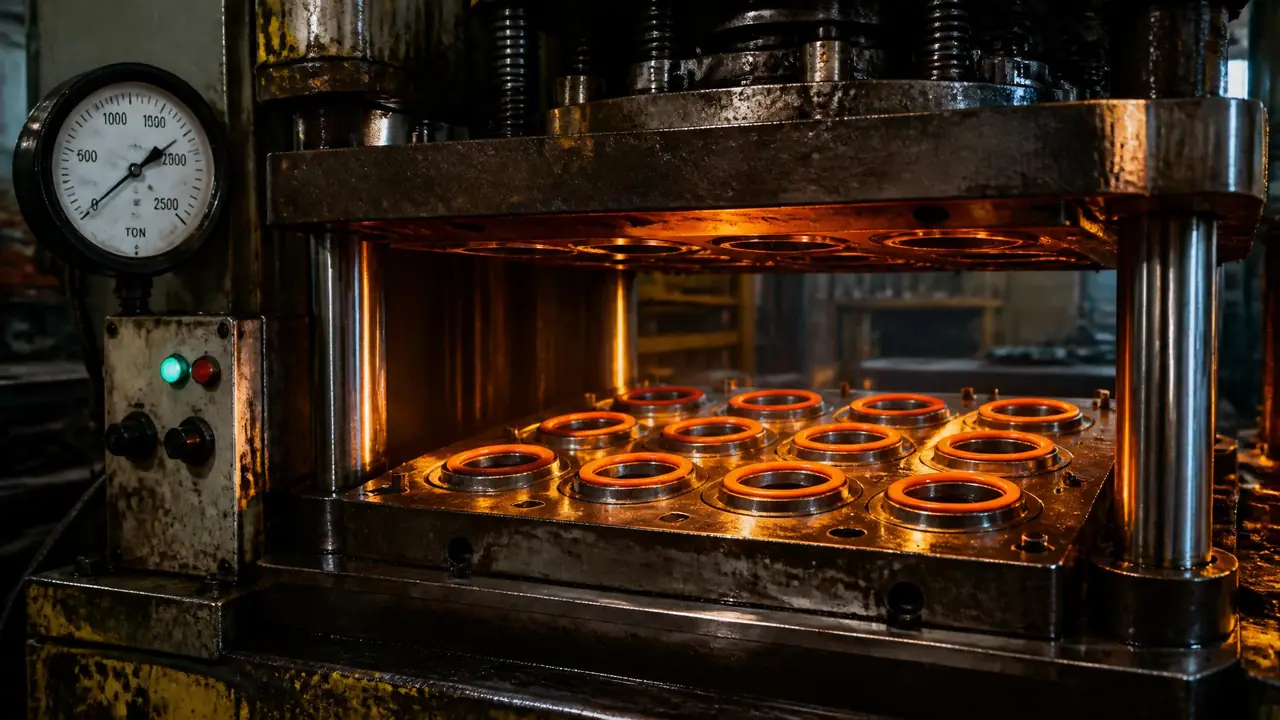
先说结论:比橡胶模具厂家,吨位和模腔是两把最硬的尺子,吨位管压不压得住、跑不跑边,模腔管效率和单件精度。带上产品图和年用量去验厂,让对方按你的件出排腔方案,谁的方案细就跟谁谈。
上个月陪一个做液压密封件的老板跑了三家橡胶模具厂家,报价从八千五到一万六,差了将近一倍。便宜那家拍着胸脯说25吨硫化机随便压,贵的这家开口先问件的外径、胶料牌子和月用量多少。跑完我就跟他说:比厂家别急着比价格,先数一数对方问了你几个问题,问得越细的,八成越靠得住。
这话有依据。橡胶件和塑料件不是一回事,硫化得在160度上下的热板里压着保压十几分钟,吨位不够、温度不匀,出来的件不是跑边就是欠硫,修边的人工能把省下的模费全吃回去。所以看一家橡胶模具厂家的水平,硫化机吨位和模腔这两样,比销售话术实在得多。老实讲,这两样也最验不出水分,一台机器一个车间摆在那,量一量就知道。
硫化机吨位怎么算才压得住?
橡胶硫化时模腔要吃住每平方厘米80到120公斤的合模压力,吨位按总投影面积乘单位压力再留两成余量,压不住必跑边。行业里有个粗算法:投影面积的平方厘米数,乘上单位压力,除以一千就是理论吨位,再乘1.2的保险。比如一个外径120毫米的油封,投影面积大概110平方厘米,按100公斤算是1.1万公斤,加上保险得13吨往上,25吨机绰绰有余;要是这个件排四腔,总投影翻四倍,就得往50吨上看了。硅胶件压力要求低些,80公斤一般够,氟橡胶这种偏硬的料得往120公斤靠。
吨位不够最直接的后果就是跑边。合模力让胶料顶开一条缝,胶从分型面挤出来,飞边又厚又硬,修起来费死人。我见过一套件,修边一个要两分钟,一天三千件的量,厂里专门养了两个人剪边,后来换到吨位足的厂家,飞边薄得手指一撕就掉,光这一项一年省下的工钱就够再开一套模。所以吨位这件事,别听对方报个数字就完,让他当场拿你的产品图画投影、算面积,算不出来或者含糊过去的,直接排除。
还有个多数人漏掉的地方:热板温差。验厂别光看机身铭牌上的吨位,让师傅拿测温枪量热板四角和中心。我量过一台用了七八年的老机,中心比边上高了7℃,同一模里的件有的过硫发脆,有的欠硫粘模,怎么调配方都没用。这一行热板温差能压在正负3℃以内才算合格,量出来超了5℃还嘴硬的,机器再新也别碰。
模腔怎么排?单腔和多腔各管一件事
模腔多效率高但一致性难管,单腔精度稳、改模便宜。小件看年用量排腔,大件老老实实单腔,别被多腔低价冲昏头。排腔最考验师傅功夫的是流道平衡。好师傅排腔,会把胶料走到每个腔的时间差压在几秒以内,胶到得齐,硫得才齐;差一点的均匀摆满一板,看着热闹,打出来边上两圈一半报废。
一套O型圈模我亲眼见过翻车。64腔,听着产量唬人,结果最外圈的腔回回缺料,飞边还厚,师傅调了一个星期,最后砍掉16腔改成48腔才稳住。说白了就是流道到边缘太远,胶还没走到位就先硫化堵路了。这种事装不出来,你得看对方肯不肯拿真实的排腔图给你讲:腔距多少、流道怎么走、冷胶往哪边排。
大件就别折腾多腔了。外径超过两三百毫米的密封件、减震件,单腔是正解,精度稳,试模出问题改一处就是一处。年用量几万件以上的小件才值得排多腔,而且排多少腔得跟硫化机吨位、热板尺寸对得上,不是想排几腔就排几腔。给你一张对照表,拿着验厂时直接问:
| 硫化机吨位 | 吃得下的模腔总投影(经验值) | 常见打法 | 要盯的点 |
|---|---|---|---|
| 25吨 | 200平方厘米左右 | 单腔小件、试单 | 别超面积硬压 |
| 50吨 | 400平方厘米左右 | 中小件2到4腔 | 热板温差 |
| 100吨 | 800平方厘米上下 | 密封件单腔或小件多腔 | 分型面贴合 |
| 200吨到300吨 | 1600到2500平方厘米 | 大板多腔、O型圈排腔 | 边缘腔缺料 |
| 500吨往上 | 4000平方厘米以上 | 大型减震件、整板几十腔 | 装卸模与导热均匀性 |
模腔加工与收缩率,藏着厂家的真功夫
腔体靠车铣放电线割分工干出来,腔面处理决定寿命,收缩率放错整批尺寸全歪,这三样说不清的厂家直接淘汰。旋转体的油封、垫圈主要靠车,型面复杂的减震件得CNC铣完再上电火花清角,窄槽的地方交给线割。真本事在腔面:橡胶含硫,硫化时放出来的东西腐蚀腔面,不打理的话几万模就开始起麻点,打出来的件表面跟着毛。
不少厂家会在腔面镀硬铬,硬度上去也抗腐蚀,一副模打到十几万模次腔面还亮堂的见过不少。抛光这件事在橡胶模上和塑料模还不一样,橡胶模腔不是越镜越好,太光反而容易窝气,脱模时吸得死死的,老师傅一般抛到能均匀挂胶又好脱模的程度就收手。分级和常见缺陷可以看这篇模具抛光六级工艺标准,道理是相通的。
收缩率是另一个看不见的坑。胶料出模之后还要缩,多数胶在1.5%到3%之间,氟橡胶能到3%往上,腔型要按这个数放大。这个数放错,整批件的尺寸全歪,而且错在模具上,改一次就是一堆钱。正经厂家报价时会写明按什么胶、放多少收缩率,含糊其辞只报一个总价的,基本可以判定是拿别的件的参数在套。模腔每道工序怎么干,这篇车铣磨放电线割五大工艺对比里讲得更细。
再补一个周期数:一副中等复杂度的橡胶模,从设计、下料到试模,行业里普遍要15到20天。赶工压到10天以内的,不是不睡觉就是省了工序,省在哪你后面就会知道。完整工序链可以参考这篇从钢板到成品模具的十二道工序,验厂时对着数一数对方少了几道。
回到开头那个老板。最后他选的不是最便宜那家,也不是最贵那家,而是唯一一家带着他看硫化机、当场量了热板温差、还把O型圈排腔图调出来讲流道的。价格居中,但飞边薄、件件齐。比橡胶模具厂家就比这三样:吨位算得清、模腔讲得透、收缩率敢写进报价,谁做到就跟谁谈。
常见问题
橡胶模具一般用什么钢材?
小批量、精度要求一般用45号钢,便宜够用。走量的件多数上P20、718H这类预硬钢,耐磨抗塌。胶料腐蚀性强的,比如氟橡胶,腔面要镀硬铬,不然几万模次腔面就起麻点,件面跟着毛。
一副橡胶模具大概能用多少模次?
45号钢打三五万模次腔面就走样了,预硬钢保养得好能到十几万模次,淬火加镀层的还能更久。寿命一半看钢材,一半看厂里怎么用,高温硬撬、起模不清理的,再好的模子也糟蹋得快。
报价单里应该有哪些费用?
正常含设计、材料、加工和一轮试模。要盯住修模费和二次开模费怎么算:试模后尺寸不对,改模的钱谁出,这条不落进合同,后面扯皮的全在这。有些低价就是靠这条在后面找补的。
吨位够还是跑边,问题出在哪?
先查分型面贴合和上下热板平行度,再查模框有没有磨亏,八成问题在这几样里。别急着换大吨位机器,老师傅上手摸一摸分型面、塞个塞尺就知道差多少,垫平了往往就解决。