丝网模具就是一张网版:绷网、晒版和目数选择的厂内实话
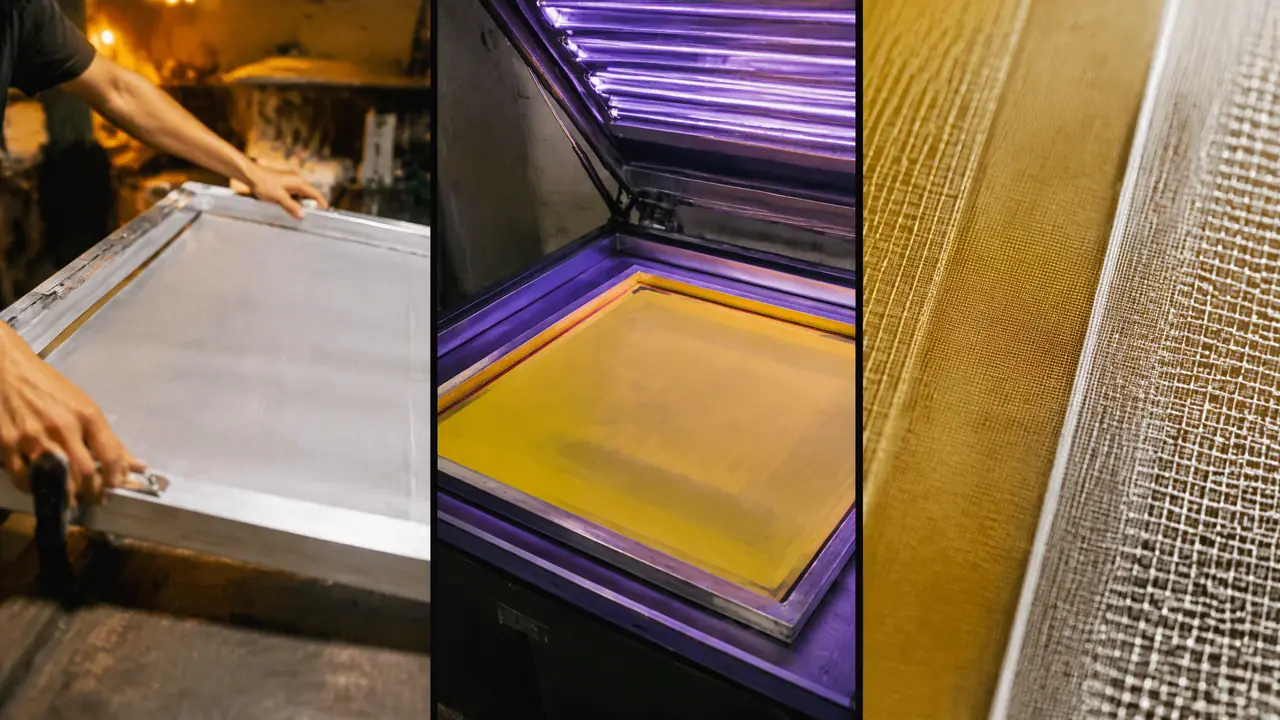
把话放这儿:丝网模具不是冲子压出来的硬模,就是一张绷紧的网纱加一层感光胶,图案的"孔"是曝光显影洗出来的。张力拉够、目数配对浆料、曝光时间定准,这三点做齐了网版就能印得又快又省;差一点,印一千个就糊版。
上个月有个做文创贴纸的客户来厂里,开口就要"订十套丝网模具",报了尺寸让我传模具图。我一听就知道他误会了——他以为这玩意跟冲压模一样,是一块挖了孔的钢板。我拿了一张网版递给他,你摸摸,软的,图案就藏在这层胶膜里。他愣了几秒才反应过来,原来丝印行业说的模具,跟五金厂说的模具根本是两码事。
但要说它不算模具,也不公平。它确实是"把图案复制到承印物上"的工装,一个图案一套版,跟注塑模一个产品一副模是一个道理。区别在于:钢模靠硬碰硬,网版靠"漏"。油墨被刮胶压过网孔,在感光胶堵住的地方过不去,露网的地方漏下去,图案就出来了。所以做网版的所有功夫,都围着两件事转:网纱绷得紧不紧,胶膜冲得准不准。
一张合格的网版是怎么做出来的
流程是绷网、洗网、涂胶、烘干、曝光、显影、封边七步,绷网张力拉到20牛每厘米左右、曝光时间按胶膜厚度试片定,做坏多半坏在张力不匀和曝光过度这两步。听着简单,每一步都有坑。
先说绷网。网纱现在基本都是聚酯的,尼龙只在曲面和不规则承印物上还用一点,因为尼龙弹性大、回弹好,但尺寸稳不住,印多色套位容易跑。绷网用气动绷网夹,四边夹住逐步拉紧,我厂里的标准是涤纶网拉到20牛每厘米,四角张力差控制在2牛以内。这个数不是拍脑袋,低于18牛,刮刀一压网面塌下去弹不回来,油墨就在网底拖泥带水;拉过23牛,网纱接近屈服点,印个三五千印次就松弛报废,等于花钱买废品。
张力要分两到三次逐步拉到位,拉一次停几分钟让应力释放,一步到位猛拉到20牛,第二天准掉两三牛。这个坑我踩过,2019年那批赶工的鼠标垫版,图快一次拉满,客户印到第三天开始套位偏移,重做了八块版,光网纱就赔进去六百多块。
网框也有讲究。铝框选40乘50毫米、壁厚1.5毫米以上的,小厂图便宜用壁厚1毫米的框,绷两次就弯腰变形,网面中间凹一块,印刷时四边先着地中间离空,图案中间发虚。网面跟胶合面用粘网胶刷匀,阴干之后再涂感光胶。
涂胶用刮斗,从印刷面刮两遍、贴胶面刮两遍,进40度烘箱烘二十分钟。要膜厚一点就再叠两遍,膜厚直接决定墨层厚度:纺织胶浆印厚膜版出立体感,电子浆料印薄膜版走细线。曝光用碘镓灯,1000瓦的灯管,膜厚12微米上下的版大概晒50秒,但我从来不敢照抄时间——每批感光胶、每次新配的灯管都不一样。厂里的土办法是做一张五级曝光试片,同一个版晒五段递增的时间,显影之后看哪一段胶膜冲得干净又不掉,就照那一段定时间。曝光过了,细线堵死冲不开;欠了,胶膜泡水就脱,印几百个就掉版。
显影用温水低压水枪冲,冲完对着灯看,网孔透亮均匀才算合格。最后封边,胶带把框边包住,防止油墨溶剂渗进网框夹层。整套下来一个500乘700毫米的版,熟手四十分钟出头。
目数怎么选,配什么浆料
目数就是每英寸长度上的网孔数,80到120目漏粗颗粒浆料,200到350目走普通油墨,400目以上印细线条,选目的核心是浆料里最大颗粒直径要小于网孔对角线的三分之一。配错了要么堵网要么印不实。
这是新手下单最容易报错的一项。客户一句"帮我做好一点的版",我真没法接——目数没有"好一点",只有"对不对"。我整理一张厂里常用的对照表:
| 目数 | 常用承印物与浆料 | 效果特点 |
|---|---|---|
| 60-100目 | 纺织水浆、厚版胶浆 | 透墨量大,手感厚实,适合大色块 |
| 120-200目 | 纺织胶浆、发泡浆 | 立体印花,过渡色也压得住 |
| 250-350目 | 塑胶油墨印PP、PVC标牌 | 线条清晰,墨层中等 |
| 350-420目 | UV油墨、薄膜开关、电子浆料 | 能走0.1毫米细线,透墨量小 |
浆料那边还得配对:水浆颗粒细但怕干,网目低一点防堵;胶浆里有助剂颗粒,目数高了直接把网堵死,夏天车间35度的时候尤其明显,印一百个就得停下来洗一次网。老实讲,纺织厂堵网一半的锅不在浆料,在目数和车速的搭配——车速慢,浆在网孔边缘结皮,越积越窄。
还有一个容易被忽略的参数是网纱线径。同一个305目,线径31微米和34微米,开孔面积差出不少,透墨量能差两成。细线版要选细线径的开孔率高的网纱,粗颗粒浆反过来要粗线径耐磨。买网纱的时候这两个数都得报,只报目数等于只说了一半。
对了,说到网纱供应商,别贪便宜买杂牌卷装。差网纱经纬线不匀,绷出来莫尔条纹一道一道的,印四色网点的时候直接撞花版,整批货重印。
丝网模具和冲孔模、激光钢网是什么关系
三者的分工按精度和承印物划:网版管大面积柔性印刷,激光钢网管锡膏精密印刷,冲孔模管实体的孔,精度要求越高、材料越硬,越往后靠。很多客户把这三样混着叫,下单时经常闹笑话。
丝网模具是"软模具",图案在网纱的胶膜上,印在东西的表面。冲孔模是硬模具,五金级精度,冲出来的孔是通孔,料是拿冲头硬打穿的。激光钢网夹在中间——它其实是把网纱换成了不锈钢薄片,0.08到0.12毫米厚,图案用激光切割出来,专给SMT印刷锡膏用,开孔精度能做到正负10微米,这是网版永远够不着的领域。
我厂里碰到过一次真实的走弯路案例。有个做薄膜开关的客户,图纸要求0.08毫米银浆线路,他误以为找谁都能做,先找了一家只做纺织印花的,用350目网版印,线宽做不到位还拉丝,废了两千多片基材。后来转到我们这边,我们按他线路密度换了420目细线径网纱加薄胶膜,一次合格率上到九成多。同一类活,设备思路差一档,成本天差地别。
怎么跟丝印厂讲需求,我总结三句话就够:印什么材料、墨层要多厚、最细的线有多宽。这三个答案一出,目数、线径、胶膜厚度、甚至该不该转去开钢网,全都定了。上次那个贴纸客户后来就学乖了,直接甩一句"300克铜版纸、UV墨、最细0.3毫米字线",我十分钟给他报价。
工艺上想再往深了解曝光晒版的原理,跟注塑模咬花晒纹是一家人,都是光走化学反应那一套,可以看看这篇咬花晒纹的流程拆解,思路是通的:模具皮纹是怎么做上去的?咬花晒纹的工艺流程。
回到开头那个订"十套丝网模具"的客户。那天我在车间给他从头演示了一遍绷网到晒版,他最后订了两块版先试印,临走说了句实话:原来这行拼的不是设备多贵,是张力计上的那两个数字肯不肯较真。我觉得这就是丝印这行的底色——工具便宜,功夫在手上。
常见问题
网版一般能用多少印次?
正常保养下,涤纶网版印一到三万印次没问题,纺织胶浆车间因为要反复擦网、水洗,实际寿命打个对折很常见。感光胶膜破损、封边起泡这种局部问题可以补胶再用,不必整版报废。
多色套印对网版有什么额外要求?
套色版必须用同一批网纱、同一个张力值绷,不然各色之间张力回弹不一样,套位迟早跑。我厂里多色版一律记录每块的张力读数,第二色开始印刷前会再复测一遍,差超过1.5牛就重绷。
网版可以自己在家做吗?
小图案用感光乳剂加日光灯箱能凑合,玩票可以,商业活不建议——没有绷网机拉不出稳定张力,印出来墨层不匀,省下的版费全赔在废品上。一套二手绷网夹加刮斗两千块内能搞定,真想入行可以配。
晒版后发现图案有锯齿是什么原因?
九成是原稿分辨率不够或者底片跟玻璃没贴合,晒版机玻璃上有灰点也会这样。先擦玻璃、重出底片,还解决不了就要怀疑感光胶过期或者曝光灯管老化,光衰后锯齿会越来越重。
丝印网版和墙面印花用的丝网印模是一回事吗?
原理一样,都是感光晒版,但墙面印模追求大图案低成本,目数低、膜厚,讲究上墙操作顺手;工业网版讲究精度和寿命,两头不能混用。