塑形模具怎么做才不翻车?EVA热塑、皮革、蛋糕三套参数给你
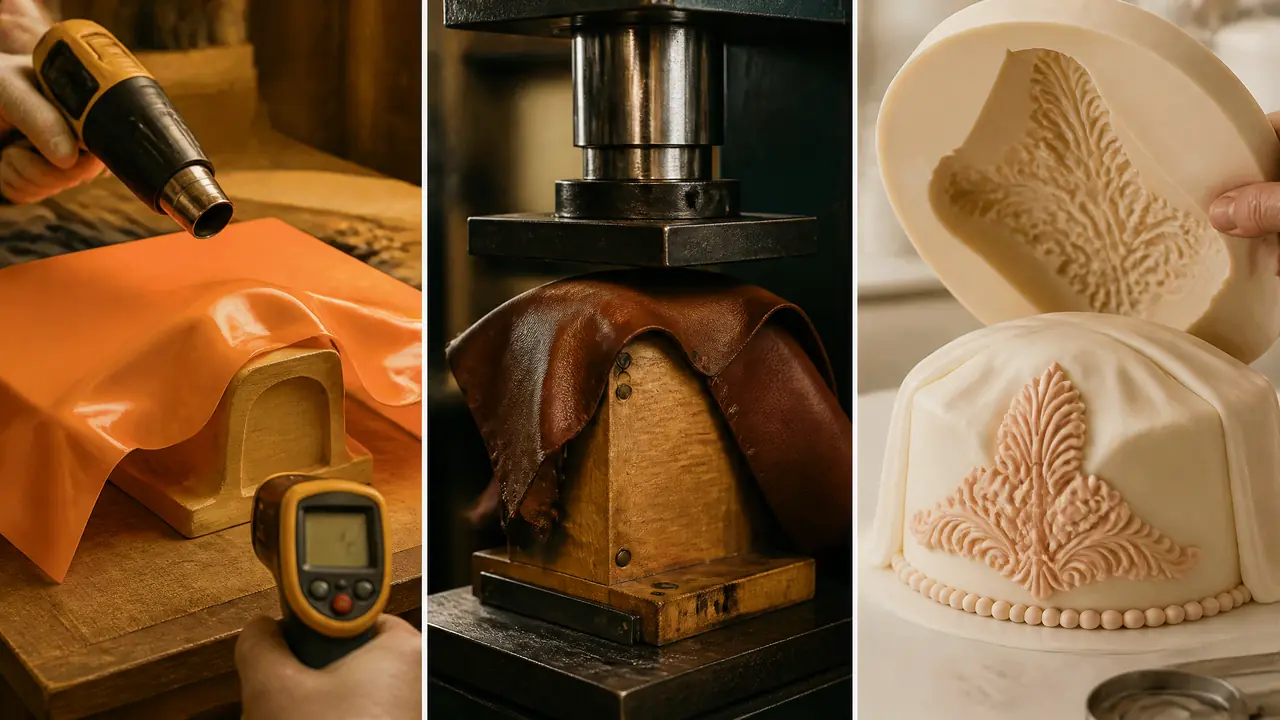
把话放这儿:塑形模具难的不是做模子,是温度、压力、保压时间这三样得跟着材料走。EVA板八十度开始软、九十度最好压,皮革靠回潮湿压保压一刻钟,蛋糕翻糖看硅胶耐不耐二百三十度。参数对上了,几百块自翻的硅胶模也能压出道具店的水准。
上个月有个做cos的女生抱着一块五毫米厚的EVA板找到我厂里,说她照网上教程买了副塑形模具,压出来的胸甲边角全是死褶,收弧的地方还裂了两道口子。我拿红外测温枪对准她的热风枪出风口,机器标称六百度,打在板面上实测只有七十一度。问题不在模子,在温度压根没到。塑形模具这东西说穿了就是给材料一个定住的腔体,难的不是做腔体,是温度、压力、保压时间三样都得跟着材料走。
她那块板是常见的高密度EVA,八十度上下开始软。我让她把板夹在两块铝板中间进烤箱,八十度烤五分钟,出来往模上一扣,压三十秒,边缘服帖得跟熨斗熨过一样。她当场提出把这副模留下来让我改,我说改什么,模子没毛病,回去照参数干就行。
EVA热塑模具:温度差十度,成品差一截
EVA热塑的命门是板温:八十度开始软,九十度最好压,超过一百一十度会起泡缩边。用红外测温枪盯着板面干活,比伸手摸靠谱十倍。温度这条线记死了,剩下的都是手法问题。热风枪打出来的风看着猛,落到底材上掉温很快,不拿枪量就是蒙着干。
先说模具本身。EVA热塑模可以做得糙,阳模用密度板削、PVC板焊、3D打印PLA都行。压的时候板是热的模是凉的,PLA六十来度就软的短板反而不碍事,只要别连着压,压一块让模子歇半分钟,棱角就不会钝。我见过最省事的土办法,是拿PVC排水管熔了灌砂做配重阳模,压弧面对症得很。
压力来源不用讲究。没压机就沙袋加旧毛巾,毛巾垫在板上防烫出印子,沙袋趁热压上去,等板彻底凉透再撒手,保压一分半起步。两个人干活摞字典也行,压头盔顶面的时候我甚至用过灌满水的桶,够沉就成。
踩过的坑得记一笔。头年冬天赶一套武士甲,阳模是密度板拼的,木工胶粘的缝,压到第三块,热板把胶缝烫开,盔甲面正中裂出一道口子,前面两块全白压,返工整整两天。打那以后我的规矩是:母模要么整料削,要么热熔胶把缝糊满,多花的胶钱跟返工的料钱比不算什么。
真要小批量压几十套往外卖,就得走热压机配铝模那条路了。模温控制在一百二十度,合模后保压四十秒,一套下来弧面和压痕都齐整。模压成型的温度压力账,之前在热压模具用在什么行业?层压模压成型的温度压力那篇里算过,往EVA上搬,把温度降到九十度上下、保压压到三十秒就行,其余思路通用。
皮革和蛋糕塑形,拼的不是火力是耐心
植鞣革塑形靠回潮后常温压模,保压十到十五分钟;翻糖和巧克力走食品级硅胶模直接压印。这两类不用加热,拼的是模具表面光洁度和脱模时机。急脾气干不了这活,材料不给你着急的余地。
皮革塑形我做得最多的是刀鞘和面具。植鞣革挑二点零到三点五毫米的,海绵蘸温水把皮背擦到均匀回潮,手感像刚拧过的毛巾,套到阳模上从中间往四边赶气泡,夹具固定住等它干。自然阴干要一整夜,赶工期就四十度烤箱烘一小时,温度再高皮面发硬发脆,这条线不能破。
皮面要压花纹,得配一副聚氨酯或者树脂的阴模,静压两三分钟出纹,压深别超过皮厚的三分之一,压过了背面透印,件就废了。皮革压花跟水泥地面压花、烘焙压印是三套脾气,之前那篇压花模具能用在哪些地方?地面、皮革、烘焙的压纹应用把三个场子摆在一起比过,皮革这段我就是照着那个思路趟出来的。
蛋糕这边更简单也更挑模。翻糖皮擀到三毫米,硅胶模薄薄拍一层玉米淀粉防粘,指腹从中心往外推着填模,倒扣轻磕就出。巧克力麻烦一点,得先调温:黑巧四十五度化开,降到二十七度,再回温到三十一度进模。省了调温这步,脱模准发雾不亮,客人一眼就看出是外行货。
自己翻硅胶模,几百块就能开张
小批量的省钱路线是母模加翻制:手办或3D打印件当母模,翻铂金硅胶再套玻纤外壳,整套三百到八百块,正常能用一两百次。这条路线最适合做蛋糕模和滴胶模,开钢模完全没必要。
母模处理是第一步,也是最容易图省事出事的一步。3D打印件要水磨到八百目,再喷两遍光油,不然硅胶会把层纹和划痕一丝不差复刻下来,压出来的件跟打印废件一个脸。
配比按厂家说明来,缩合型硅胶一般是胶一百比固化剂二点五,搅拌两分钟,有真空机就抽两分钟,没有就静置十分钟让气泡自己冒完再浇。硬度这么选:邵氏零到十度的做带倒扣的复杂件,二十到三十度的做平面压印。食品级和工业级的门道,之前在硅胶模具硅胶怎么选?硬度、耐温、食品级三个指标定成败里写全了,接蛋糕单的务必认食品级那档,检测报告要看到批次的,嘴上说能接触食品的不算数。
翻车史再记一笔。第一次给私房烘焙的客人翻翻糖小人模,深腔没留排气孔,压出来小人的鼻尖位置一个大气泡,整副模重翻,搭进去两百二十块料钱还赔了三天工期。打那以后我立了条规矩:凡是深腔,必开三毫米排气孔,位置选在型腔最高点。
那个coser后来自己回去翻了一副硅胶胸模,押上沙袋压第一块板的时候给我发来照片,弧面收得比她上次的干净多了。她多花的钱是一把红外测温枪,八十九块。干塑形模具这行,设备从来不是门槛,肯拿测温枪盯温度、拿秒表掐保压时间的人,用什么模子都能压出好件。
常见问题
EVA板六毫米厚压不出大弧度怎么办?
分两次压。第一遍只收大弧,凉透定型后再局部加热压细节,热风枪离板面十公分转圈吹,千万别盯一个点烧,烧黄了神仙也救不回来。
一个人没有压机,热塑还能做吗?
能。沙袋加旧毛巾是最实用的组合,趁板软赶紧压上去,等凉透再撒手。两个人干活就摞字典,压头盔顶面用灌满水的桶压都行,够沉就成。
食品级硅胶模怎么分辨真假?
让商家出检测报告,最好能看到对应批次。真食品级胶闻着基本没味,剪一小条烧一下是白灰不是黑烟。入口的东西别省,一公斤差价也就三五十块。
皮革塑形干透后回弹变形了还能救吗?
能,回炉重走一遍。重新回潮再上模,保压时间翻倍,彻底干透之前别脱模。救第二次还是不成型,那是皮本身的底子不行,换正经植鞣革吧。
3D打印母模的层纹会印到成品上吗?
会,硅胶复刻表面细节的本事一流,层纹划痕一个都跑不掉。打印件水磨到八百目再喷光油,ABS件拿丙酮蒸汽熏一遍也能把层纹吃掉。