硅胶模具硅胶怎么选?硬度、耐温、食品级三个指标定成败
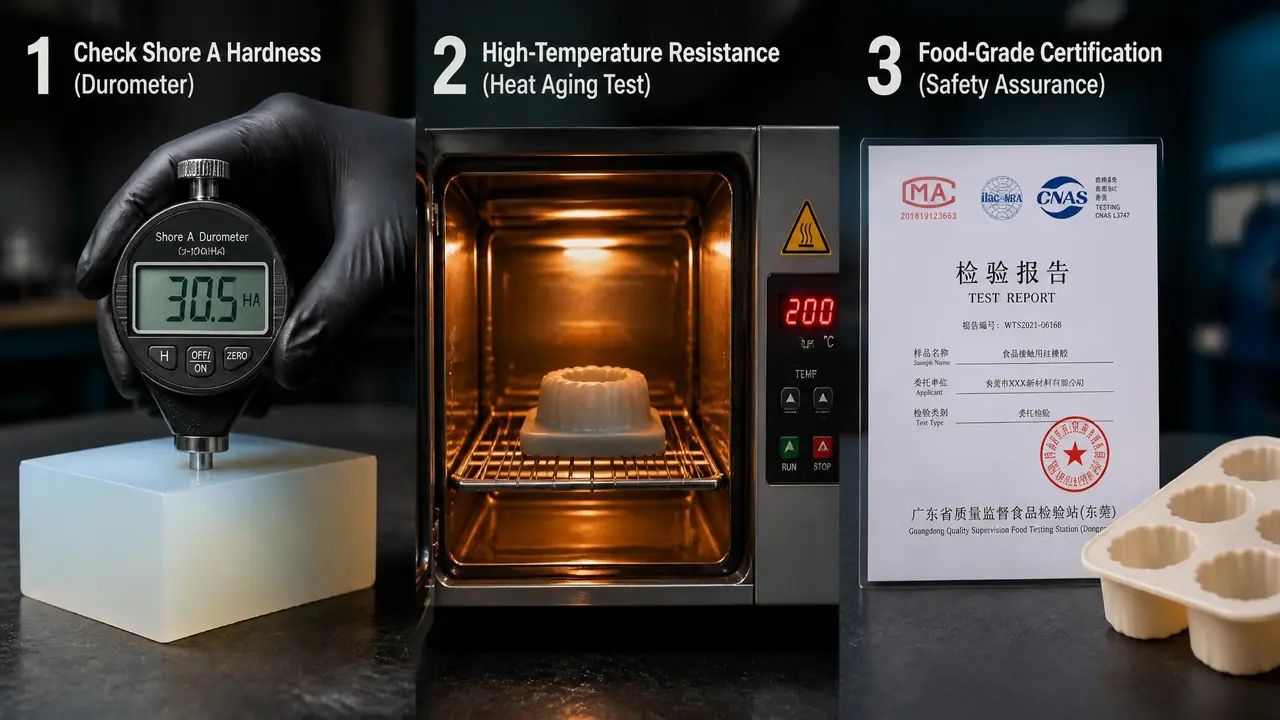
直接给结果:硅胶模具硅胶先把硬度、耐温、食品级三个指标定死,再谈价格。硬度按件型定档、到手实测,常温工艺不必为耐温多花钱,入口的件只认带CMA章的检测报告。三样都对上了,先要小样打一个模,再下整桶的单。
硅胶模具硅胶怎么选,光这个月我就被问了不下二十次,做翻糖的、灌石膏的、浇树脂的都有。我的判断一直没变:把硬度、耐温、食品级这三个指标先定死,别的参数全是跟着走的,顺序一乱,后面全是补救。
市面上都叫模具硅胶,一公斤二十几块到一百三十几块都有人卖,差价就藏在这三个指标里。很多老板上来先问价,问完直接比谁便宜,这是所有翻车的起点。便宜料灌出来的模第三天发脆、第四天发粘,回头骂厂家黑心,其实是自己没把指标对上。价格放到最后比,别急。
硬度:先按件定档,再用硬度计复核标称值
硅胶模具硅胶的硬度按邵氏A标读数,常规翻模选10到20度,薄片手工件选0到5度,大平面模选25到30度,标称值到手必须实测。档位定完先别急着信标签,同一桶料不同位置的读数都可能对不上。
定档逻辑一句话:线条越细越软,平面越大越硬。浮雕、飘带这类细纹件用0到5度才脱得出来,硬扯会把尖角崩掉;40厘米以上的大平面件反过来,太软会往下塌,得靠25到30度撑住型面。拿不准就往10度靠,这个区间最百搭。
标称值为什么不能信?我拿便携邵氏A硬度计抽过三家供应商的料。同一个标称10度,第一批模面三点实测9.2、10.8、11.4,第三点比标称高出一成多,同一桶料前后段固化剂分散不匀是老毛病。掺粉压成本的料虚标更狠,标25度实测能摸到30,抗撕性能直接掉一个档,翻两次模边角就豁口。
测法不复杂。固化满24小时再测,早测数值偏低;一个模至少测三个点,取中间那个数,测完当场写在标签上留底。前后两批料硬度差超过2度,就值得给供应商打个电话问问批次了。
硬度之外还有个隐藏项:抗撕。同样10度,掺了白矿油和廉价填料的料一撕就开,好料撕到变形也不裂。到货后从边上剪一条一指宽的试条,用两只手拽,能拉长一倍以上不断裂、松手回弹不发白的,才算过关。这一下比看任何参数表都直观,三秒钟的事。
耐温:缩合型和加成型差在哪一档
缩合型硅胶锡催化,长期使用别超150℃;加成型铂金催化,能扛200℃以上烘烤,但碰到含硫含胺的物质会不固化。先想清楚你的工艺温度,再决定要不要为耐温买单。
去年我做过一组对比。两块同硬度的试片扔进烘箱,150℃烘4小时取出来:缩合型那块边缘发黄,邵氏硬度往上飘了2度左右,掰起来发硬;加成型那块跟新的没区别。下限倒不用操心,两块试片在零下18℃的冰柜里放过夜,拿出来照样软乎,常温翻模的低温端基本不构成威胁。
这里有个反常识的点:大多数做石膏、树脂、水泥件的用户,工艺温度就是室温,缩合型的耐温完全够用,别为用不上的参数多花一倍钱。真正需要加成型扛温的是进烤箱的翻糖巧克力模、带硫化工序的件,还有后面要做高温定型的场景。
| 项目 | 缩合型(锡催化) | 加成型(铂催化) |
|---|---|---|
| 耐温上限 | 长期150℃以内 | 200℃以上,短时可冲230℃ |
| 气味 | 固化时放乙醇或醋酸,有明显味 | 基本无味 |
| 缩水率 | 半年0.5%上下 | 0.1%到0.3% |
| 价格区间 | 约30到45元一公斤 | 约80到120元一公斤 |
| 使用禁区 | 做不了真食品级 | 怕硫、怕胺,接触即不固化 |
两类料的固化体系不一样,翻模手法也有差别,液态料和固体料怎么下手,我写过一篇模具硅橡胶选用指南,照着做能少走弯路。
食品级:报告算数,嘴上说的不算
接触食品或入口的模具只认带CMA章的检测报告,对照国标GB 4806.11或美国FDA 21 CFR 177.2600核查,闻着没味不等于食品级。包装上印"食品级"三个字的成本是零,报告才是门槛。
假食品级的套路很固定:料桶上贴个绿标,你一问报告,对方开始打太极,说"很多客户都在用"。真有资质的供应商,报告当天就发你。拿到报告核对四样:委托单位是不是这家供应商、送检日期在不在一年以内、检测依据写的是不是GB 4806.11、样品名称跟你买的型号对不对得上。报告只代表送检那一批,量大或者换批次了,值得自己再送一次。
去年有个做巧克力模具的客户不放心,自己掏了八百多块把样品送第三方,二十来天拿到报告,总迁移量和重金属两项全过,这批货他才敢接。这八百块花得不冤,一出食品安全事故,赔的不是这个数。
没有报告又想快速筛一下,有个土办法:拿一小块固化好的试片,180℃空烤20分钟,趁热凑近闻。有刺鼻味、酸味的直接退,合格的料烤完只会有很淡的橡胶味。这个办法筛不掉重金属,只能筛掉最差的那批,报告该要还是要。
还有一条内在逻辑要记住:真正的食品级料清一色是加成型体系,缩合型固化时要释放小分子,天然过不了关。所以食品级、加成型、价格贵三件事是绑在一起的,有人拿缩合型的价格卖你"食品级",基本可以直接拉黑。食品级和工业级更细的分级规则,我在模具硅胶食品级和工业级区别那篇里拆过。
做出口或者跟外资客户打交道的,把美国那套条文也存一份,FDA对硅橡胶食品接触材料有专门章节,条文比很多人口头宣传细得多,可以直接照着问供应商21 CFR 177.2600的原文要求。
回到开头那些问价的老板:先说清楚你的件长什么样、上不上烤箱、碰不碰嘴,这三个答案一出,型号基本就锁定了。三个指标都对上再去比价,比完记得先要小样,打一个巴掌大的模养足24小时,硬度测三点、烤一次闻个味,几百块的测试成本,替你省下的是整桶废料和一批废件。
常见问题
一套硅胶模具大概能翻多少次?
跟件型和料的关系都大。加成型常规件几十次到上百次都见过,缩合型一般十几到三十次;带尖角的细纹件寿命直接砍半。边角出现发白细纹就是寿命到头的信号,别硬撑,撑到断裂会连母模一起刮伤。
加成型硅胶灌进去半天不固化,是什么原因?
大概率是铂金催化剂中毒。橡皮泥、含硫的油泥、某些光固化3D打印树脂、胺类的固化剂,只要母模表面沾上一点,接触面就永远不干。处理办法是把母模表面刷一层封闭底漆隔开,或者干脆换成缩合型料。
模具硅胶原胶买回来能放多久?
避光密封存放,12个月内用掉问题不大,缩合型放久了固化剂会分层,用前把原胶搅匀、固化剂摇匀再配。存放超过一年的,先按100:2打一小样验证固化,别直接上大模。
硬度买软了还有救吗?
有救。薄片件软了变形,可以在模框里嵌一层纱布做背衬,或者把灌模改成刷模加厚两层。实在塌得厉害就别救了,软料回炉做不了硬料,留着做小件吧。