弹弓模具怎么做才不翻车?玻纤PA弹弓体注塑与皮筋孔抽芯实战
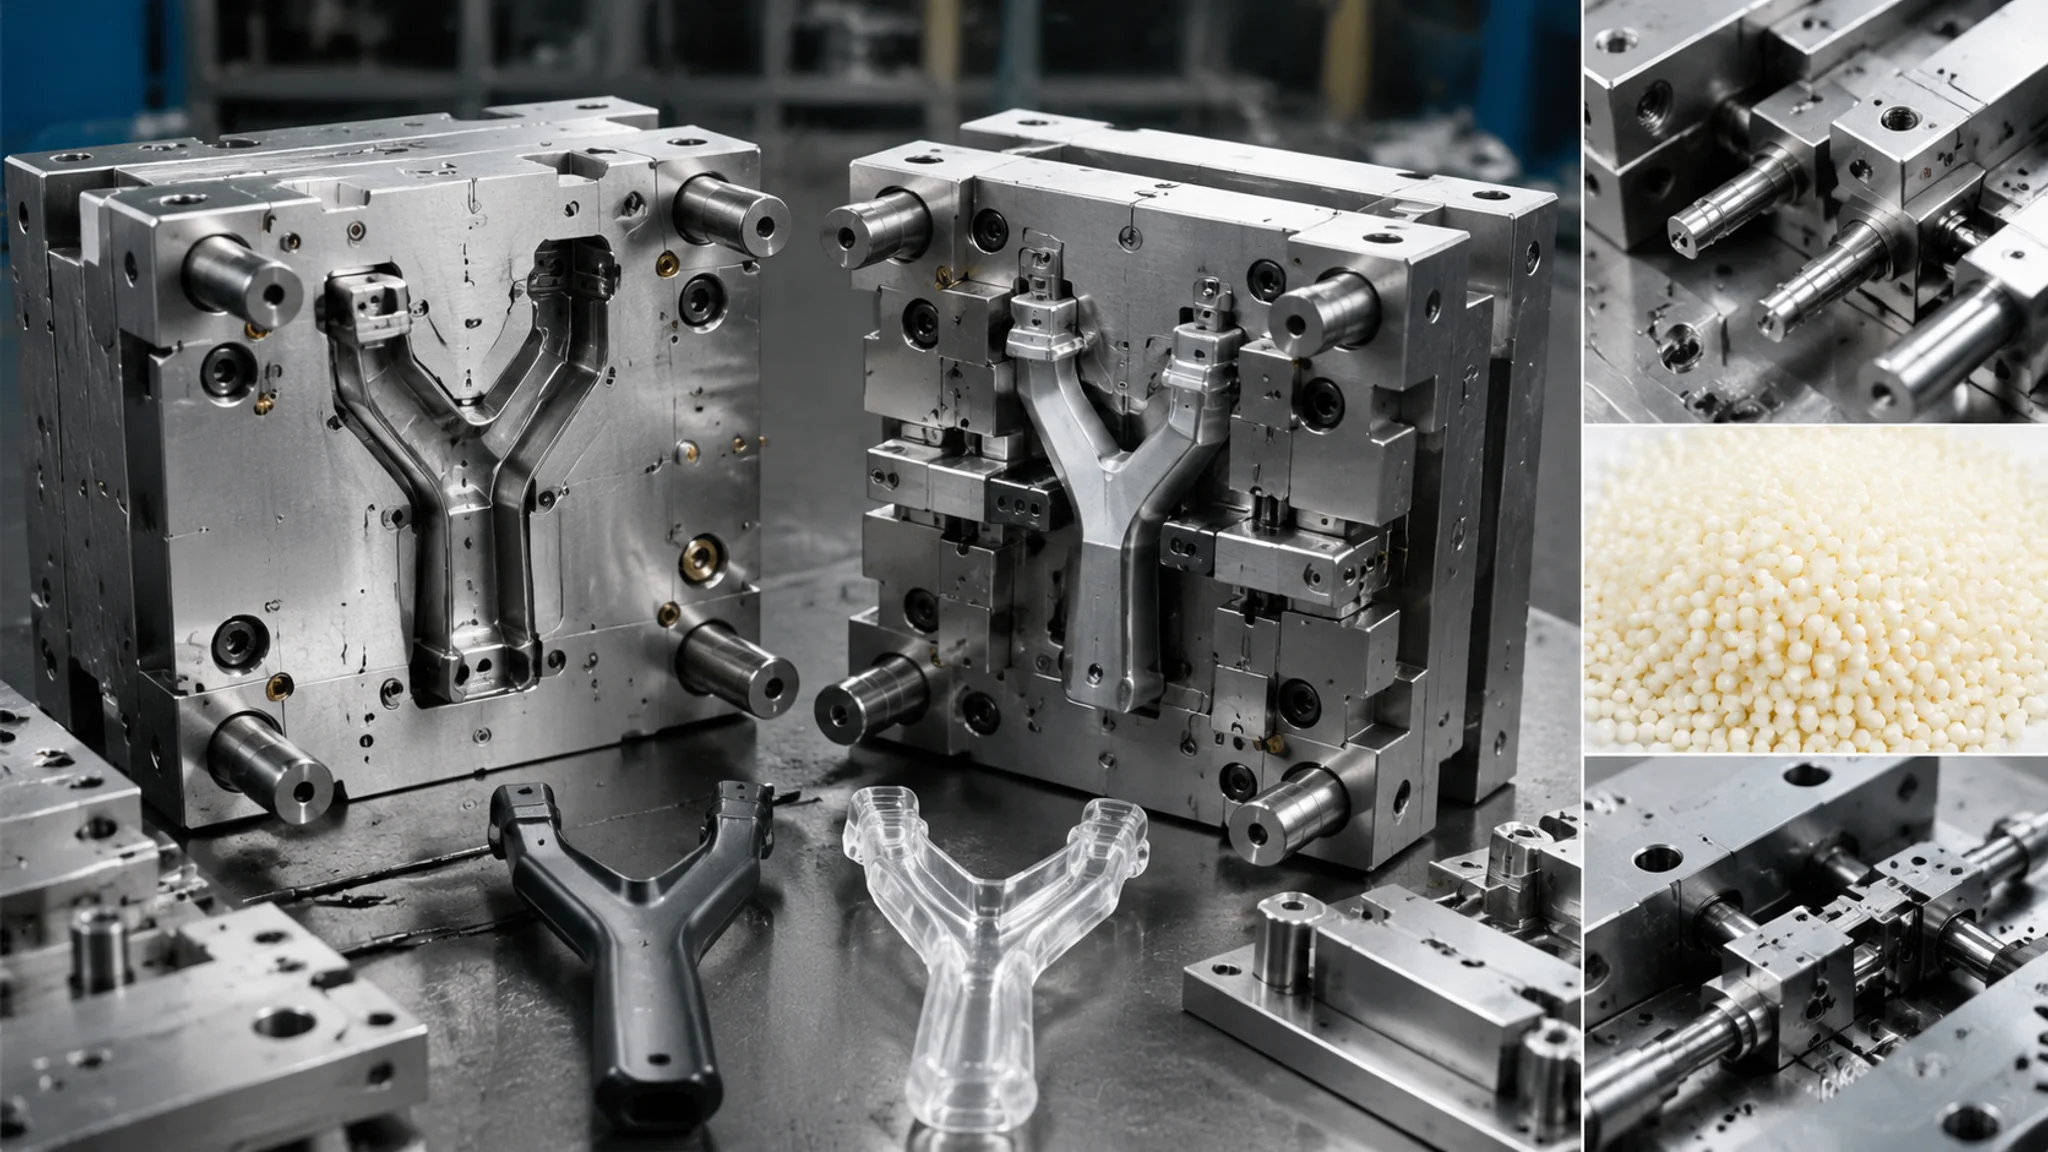
简单说:弹弓模具是典型的小产品大讲究——健身拉力器和玩具弹弓的弓体普遍用玻纤增强PA66,料黏度高、充模费劲,皮筋定位孔是横向贯穿孔必须上侧抽芯,弓臂细长还得防翘曲。开模重点盯三件事:抽芯机构钢材、玻纤料浇口与排气、弓臂变形的顶出方案。整套模具行情大概两万五到六万。
去年有个做户外运动用品的老板找到我,手里拿着一款弓形健身拉力器的样品问:就这么个巴掌大的塑料弓,开套模具多少钱?他此前被报了一万二的"优惠价",我一听就知道要出事——那个弓体是玻纤增强PA的,皮筋孔横穿弓臂,这种结构的模具一万二连模架钱都Cover不住。
先把这个话说清楚:这篇文章讲的弹弓模具,指的是玩具弹弓和健身拉力器那类弓形注塑配件的模具,属于运动器材和玩具行业采购的工业产品,跟别的任何东西没关系。就是这个看似简单的Y形或C形弓体,让不少模具厂栽过跟头。难点不在外形,在于玻纤料的脾气和皮筋孔的抽芯。想先补注塑模基础概念的,可以看塑胶模具和塑料模具的区别。
做弹弓的厂商分布很散,浙江义乌、永康一带的玩具厂和健身器材厂是主力客户,珠三角也有不少。单子不大,但翻新和改款频繁,模具厂其实挺爱接这种活——单价不高,复购稳定。前提是,别在结构上省钱。
弹弓模具到底难在哪?三处被严重低估的地方
弹弓体看着结构简单,模具难点全藏在细节里:一是皮筋定位孔横向贯穿弓臂,和开模方向垂直,必须做侧抽芯,抽芯镶件又细又长,是整套模具最先磨损失效的部位;二是玻纤增强PA66黏度大、流动性差,浇口和排气做不好就是缺料和烧焦;三是弓臂属于细长薄壁结构,顶出和冷却稍有不慎就翘曲变形,装配皮筋时两边弹力不对称。
先说抽芯。皮筋要穿过去固定,孔位在弓臂侧面横向打穿,这个方向和注塑开模方向正好垂直——钢料挡在孔的位置,开模直接顶出来的话,孔不是被拉断就是孔口拉白。标准做法:滑块加小型芯。合模时型芯伸进模腔补上孔位,开模时斜导柱带动滑块先横向退出,让出空间后再顶出弓体。这块的原理跟衣架挂钩的抽芯是一个路数,可以对照衣架模具多腔侧抽芯设计一起看,一个是整圈倒扣,一个是横向通孔。
再说玻纤料。玻纤增强PA66(常见30%玻纤,行业里叫PA66-GF30)充模阻力大,射不动。有的设计为了省事把浇口做小,结果玻纤在浇口处被剪断,制品表面浮纤严重、强度掉一截。这种料充模失败的案例我见得太多了。别急,下面一个一个拆。
皮筋孔抽芯:整套弹弓模具的命门
皮筋孔抽芯是弹弓模具最先坏、也最该花钱的地方。抽芯型芯直径普遍只有3-6毫米,又是细长杆,注塑时被玻纤料360度包裹冲刷,选材不对几万模次就磨出沟、孔径超差。我的做法:型芯用SKD61淬硬到HRC50以上,伸入端做1度左右脱模斜度,配合面研配到位;滑块座用P20或718H打底就够了。抽芯行程按孔深加5-8毫米安全量算,算错直接撞顶针板。
讲一个我亲历的翻车。一套健身拉力器弓体模具,皮筋孔型芯用了和模芯一样的P20,没淬硬。T0试模完全正常,客户签样很顺利。量产到四万模次左右,装配环节开始退货——皮筋穿进孔里晃荡,一量孔径,大了0.15毫米。拆模检查,型芯表面被玻纤冲刷出一圈圈轴向沟槽,像搓衣板。重做型芯换淬硬SKD61,孔口再加了个自润滑导套,同样工况跑到三十万模次孔径只大了0.03毫米。这一个镶件的差价一千五百块,对比整批退货,九牛一毛。
还有一个细节容易被忽略:多腔模具的抽芯动作同步性。弹弓模常见一模两腔到四腔,几组滑块靠同一根斜导柱驱动,导柱角度做26度到30度之间比较稳(角度太大摩擦锁不死,太小行程不够)。有套模具斜导柱做成了18度,行程勉强够,但开模阻力大,滑块磨损飞快。液压抽芯是另一个选项,弓体孔位结构特别复杂时才用,普通皮筋孔上液压属于过度设计,模具费白涨一万多。抽芯油缸怎么选型,模具抽芯油缸选型与密封里有专门展开。
玻纤PA66的浇口和排气:充模失败的根源
玻纤增强料充模的核心就两条:浇口要大、排气要够。浇口做大是为了让玻纤顺利通过不剪断,潜伏式浇口进料口建议做到1.2毫米以上;排气做够是因为型腔末端气体排不出去,玻纤料表面黏度高,烧焦和缺料是一对双胞胎。料温280-295℃,模温90-110℃,模温偏低弓臂表面浮纤会更明显。
浇口位置直接影响弓体强度。玻纤在充模时会沿流动方向取向,浇口开在弓臂端头,纤维顺着弓臂走向排布,抗拉强度高;开在中间横着灌,弓臂根部形成熔接痕,正好是受力最大的位置——我们做过对比试验,同样PA66-GF30,浇口改位后弓臂根部拉断力从320公斤升到410公斤左右。这个数字是我拉力机上实测的,不是抄参数表。
排气开在分型面和流道末端,深度做到0.015-0.02毫米。玻纤料对排气的要求比纯PA苛刻得多,因为纤维让熔体前缘更容易裹气。试模时如果弓臂末端总有一块发黄,先别急着降料温,查排气。模具型腔和排气的关系,可以补看模具型腔与排气抛光详解。另外玻纤料对螺杆和料筒的磨损也大,注塑厂那边的机台损耗是他们的账,但模具图纸评审时提醒客户一句,人家会觉得你专业。
弓臂变形:顶出和冷却的联合工程
弓臂翘曲是弹弓模具调试阶段最磨人的问题。弓体两个臂是悬伸薄壁(壁厚普遍2-3毫米),保压重了两臂外张,顶出不平衡两臂一高一低,冷却水路不对称两边收缩不同。三个因素叠加,客户拿着歪弓装皮筋,两边拉力不对称,直接退货。解法是扁顶针多点均匀顶出加随形水路,弓臂根部水路加密。
我处理过一套C形弓体模具,两臂外张差最多到4毫米,装配皮筋后弓口一宽一窄。最初怀疑保压曲线,调了两轮没用。后来把两臂的顶针点位重新排过——原来每臂只有一根圆顶针在正中,改成每臂三根扁顶针分散受力,同时把型芯水路从直通式改成随形环绕,变形量压到1毫米以内。这个案例给我的教训:薄壁长臂件的变形,顶出方案占的权重比很多人想的高。
冷却时间也要单独说。PA66-GF30的热变形温度高,玻纤又让制品刚性好,理论上可以早脱模。但弓臂根部厚、臂身薄,冷却不均的翘曲在脱模后几小时才充分显现。别急着缩短周期,先用量具在脱模后2小时复测尺寸,稳定了再提速。模具寿命这件事是系统工程,模具寿命延长实战手册里讲得更全。
开一套弹弓模具多少钱、多少天
行情价直接给你:普通PA66弹弓体一模两腔模具,国内主流报价2.5-4万,交期25-30天;一模四腔或抽芯结构复杂的,4-6万,30-40天;模具寿命按50万模次报价是及格线。低于两万的报价,八成是抽芯镶件没上淬硬料,或者模架用了非标缩水版。签合同把钢料牌号、孔径公差、寿命模次三条写死。
价格差在哪,拆开看就明白。一模两腔,模芯P20还是718H,差价四千到八千;抽芯型芯普通钢还是淬硬SKD61,差一千五到三千;热流道要不要上,又差一万多。弹弓这种单腔胶量小的产品,冷流道加三板模基本够用,热流道不是刚需——这是我个人的偏好,模具圈里未必都这么看,有的厂爱推热流道是因为利润厚。订单量没到月产十万件,冷流道实在。
验收环节重点量两个地方:皮筋孔孔径(穿皮筋的手感和夹持力全靠它,公差建议卡正负0.05毫米)和两臂对称度。首件一定要全尺寸报告,光看外观签样是要吃亏的。完整的开模流程和合同条款清单,定做塑料模具避坑要点里写得更细。
产业带方面,玩具和健身器材类注塑模具单子集中在台州黄岩、义乌周边和珠三角,慈溪小家电模具厂接弹弓模的也多。根据中国模具工业协会的行业数据,中国模具行业2024年营收已超3400亿元,塑料模具占大头,玩具运动器材类模具是里面竞争相当激烈的细分板块。找厂之前不妨先翻翻维基百科玻纤增强塑料条目补几个术语,跟模具厂对话不至于被行话带着跑。怎么判断一家厂的真实交付能力,模具制造厂交付能力评估这篇可以对照着验厂。
常见问题
弹弓模具为什么必须做侧抽芯?
因为皮筋定位孔是横向贯穿弓臂的,孔的轴线跟开模方向垂直,孔位背后有钢料挡着。不抽芯直接顶出,孔不是拉断就是孔口拉白变形。侧抽芯滑块的作用就是开模瞬间先把孔位的型芯横着抽走,再顶出弓体。谁跟你说"简化设计不用抽芯",那是还没打过量产,别信。
弹弓体用PA6还是PA66加玻纤?
看产品定位。健身拉力器受力大,优先PA66-GF30,刚性和耐热都强一档;玩具弹弓受力小,PA6-GF30能省一成左右的料钱,吸水性还略低。但注意PA6的熔点低,夏天车内高温环境(表面温度能到70-80℃)长期放会有蠕变,做出口单要跟客户提前确认使用场景。这是我踩过的坑,别重复。
弓体表面浮纤严重怎么办?
浮纤是玻纤料的老毛病,三板斧:模温拉到100℃左右让表面树脂包住纤维;射速提一档缩短纤维暴露时间;实在不行换高玻纤含量牌号或者加成核剂。但要明白,玻纤料不可能完全没浮纤,只能减轻。客户非要镜面效果,那就得跟涂料或者表面蚀纹工艺配合,模具上蚀纹本身也能遮浮纹,模具蚀纹工艺里有讲。
一套弹弓模具寿命能到多少模次?
看抽芯型芯的材质。普通不淬硬钢料,三五万模次孔径就超差;淬硬SKD61加导套的方案,三十万模次以上很稳,模芯用718H的话整套模具50万模次是常规水平。买二手弹弓模重点查两处:皮筋孔径有没有磨大,滑块配合面有没有拉伤。这两处一坏,修的钱够半个新模。
写到这里收个尾。弹弓模具这个品类单值不大,技术含量却一点都不打折——抽芯镶件多淬一次火,模具寿命翻几倍;浇口位置多推敲一天,弓体强度多三成。我个人的预算偏好是钱砸在抽芯型芯和排气上,模芯用常规钢完全够用,这个思路在行业里不算主流(多数厂爱在模芯上堆料显得"用料实在"),但我经手的弹弓模还没有一套在量产后因为孔径超差退过货。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。