木质模具怎么做才不亏?铸造木模的一二级模、缩尺放码与寿命一次讲透
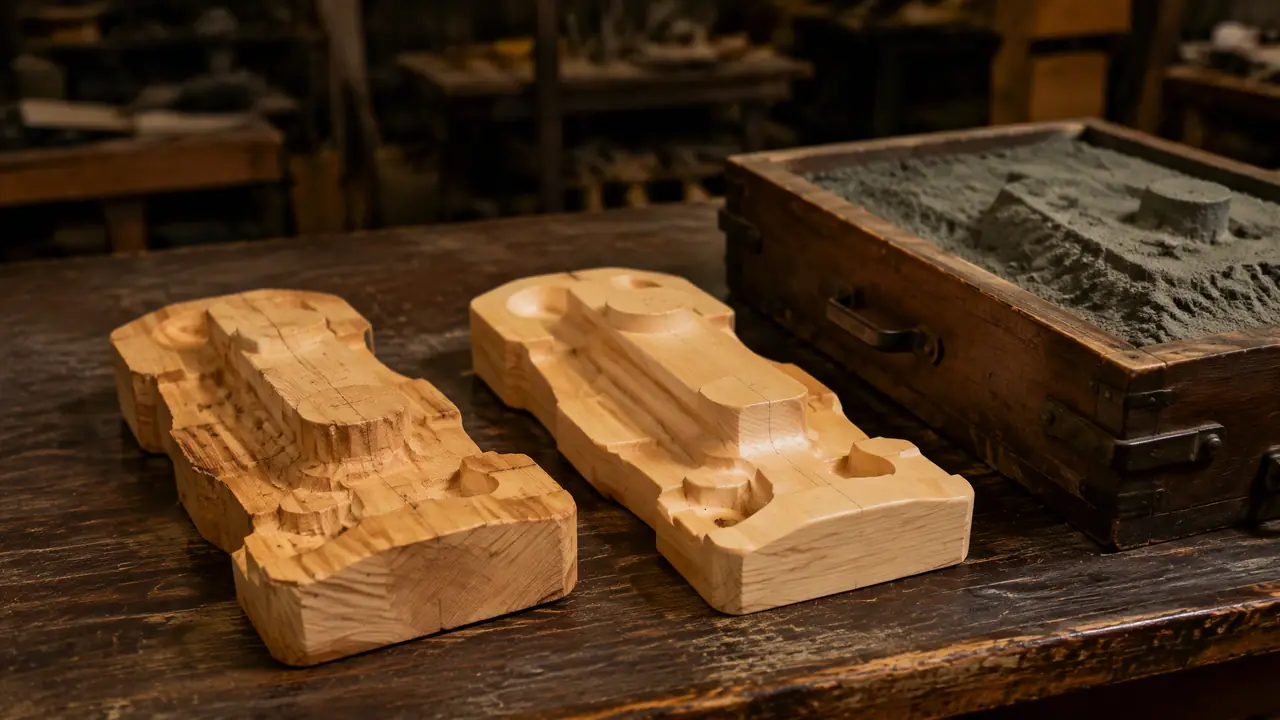
一句话版本:木质模具今天的主战场是铸造砂型,单件小批做二级模最划算,成批上百件才值得上一级模;缩尺按材质放,灰铁百分之一上下,木模正常能用一百到三百次,养得好还能翻倍。
上个月有个做农机配件的老板拎着一卷图纸进我木模棚,张口就要最好的木质模具。我问他这批皮带轮打算铸多少件,他说三百件上下,往后可能还返单。我把他预算里一级模的钱划掉了,给他改做副二级模,省下小两千,他到现在还念叨我实在。
铸造这行跟注塑不一样,木头模子到今天仍然是砂型车间的主力。翻砂的套路不复杂:木模埋进砂箱舂实,起出来留个型腔,铁水倒进去就成了毛坯。砂箱和型砂那点事,翻砂模具是什么?砂型铸造的木模与砂箱里已经讲过,我这篇只盯三样真正决定亏赚的东西:模样等级对不对、缩尺放得准不准、木料和漆做得实不实。错一样,铸件不是肥就是瘦,返工的钱比省下的料钱多好几倍。
一级模和二级模差在哪,钱该花在哪一档?
一级模好料好工、芯盒活块齐全,供成批返单用;二级模次要部位省料省工,单件几十件最划算。拿不准批量就先做二级模。这分级不是谁拍脑袋定的,模样按生产批量划三档:一级对应成批大量,二级对应中小批量,三级对应单件急活。
用料差距摆在明面上。一级模主体用整块烘干红松,薄的地方加木筋防翘,芯盒、活块、浇冒口棒一应俱全;二级模允许芯盒底板用多层板,不重要的圆角用胶合板拼,工时能省三四成。三级模就更凑合了,拼板出型就行,芯盒能省则省,反正就铸一两件。
价格按我去年的账说:φ300的灰铁皮带轮,二级模全套(外模加两个芯盒)一千八上下,同件的一级模要三千出头,差价六成往上。批量一百件以内,这点精度差在铸件上根本看不出来,多花的钱纯冤。
| 档次 | 适用批量 | 用料 | 价格比 | 起模次数 |
|---|---|---|---|---|
| 一级模 | 几百件以上、长期返单 | 整料烘干红松,全木筋,芯盒活块齐全 | 二级模的1.6倍上下 | 300次以上 |
| 二级模 | 几件到两百件 | 主体红松,底板允许多层板 | 1倍 | 100次上下 |
| 三级模 | 一两件急活 | 拼板出型,芯盒能省则省 | 0.6倍左右 | 用完就扔 |
别被“一次到位”忽悠。有同行劝客户一律上好模,听着负责,其实是想多开工时钱。我更偏向按批量买等级,省下的钱花在缩尺和漆上,这两处才真正决定废品率。
缩尺放码怎么放?
灰铁按百分之一缩尺放,铸钢放百分之一点八到二点二,铝件百分之一到一点三;买对应比例的缩尺直接量,别拿普通钢尺逐处加放。缩尺听着玄,其实就是把放大那一点做进尺子里:一支铸铁缩尺,刻度100毫米实际长101毫米,木工照着划线,铁水凝下去正好回到图纸尺寸。五金店几十块一支,别省。
材质不同放率不同。灰铁我常年放百分之一,球铁百分之一再压一点,铸钢件放百分之二,铝件百分之一点二。拿不准就翻这篇对照着核:铸件模具怎么放收缩率?灰铁球铁的经验,里头分材质列了细账,跟我车间放的数基本对得上。
对了,说到缩尺,我见过最冤的一单:图纸明明是铸钢件,学徒按铸铁的百分之一放了,装出来的毛坯小了十来毫米,八件全刨废。一支缩尺几十块钱,一炉钢水上万。
缩尺之外还有三笔加放最容易漏。加工余量:要车要铣的面留三到五毫米,大件顶面留到八毫米,铁水的浮渣全聚在顶面,得多留点铣掉。拔模斜度:木模起模比金属模费劲,斜度我习惯放一到三度,壁高的取小值。反变形量:两米以上的长条床身类,中间要预先往上拱两三毫米,不然凝下来就是塌腰。这三样漏一样,铸件照样报废,跟缩尺一点关系没有,老师傅验你的木模,第一眼就看这几处。
一副木模的寿命账,养不养差一倍
红松木模正常能用一百到三百次,寿命卡在三处:料干不干、漆刷没刷够、起模敲哪儿。料烘到含水率百分之十上下,漆刷足三遍,用三年不翘。
料是根。做木质模具我认东北红松,纹理直、吃刀顺,最要紧的是不爱变形。料进厂先烘,含水率压到百分之八到十二再用,湿料做的模子,当年夏天准裂。芯盒底板、不吃型的面用多层板行,吃型的面别省。具体料性怎么分辨,木模具加工用什么料?铸造木模的松木讲得比我细,我不再展开。
漆是衣。木模吃水就涨,型砂又磨表面,模样做好必须刷漆。老派刷虫胶漆,就是老师傅嘴里的洋干漆,两三遍,干得快;现在更多用聚氨酯清漆,耐磨。哪块漆刷漏了,哪块就先起毛,起毛的地方起模带砂,带砂的铸面就糙。
手是命。起模用起模针配木槌,先敲松再起,敲松量敲在活块背面的松木垫块上。最毁模子的是拿铁锤直接砸模样边,砸十几次棱就圆,圆了起模带砂,带砂就得修型,铸出来的件一张毛脸。我们棚里立了条规矩:铁锤不进模样架。
存放也在寿命账里。模子平放,别立着,别靠暖气,别让太阳晒。冬天夜里车间能掉到零度上下,湿度一跳,薄活块最先翘。返单间隔长的,活块卸下来裹纸收进抽屉,丢一副活块整副模就瘫了,芯都铸不出来。
量真上去了怎么办?批量过千、常年返单,我会劝客户直接上铝模,贵两到三倍,起模千次棱角不改,那时木模的钱就别花了。木质模具的舒服处在一个快字和一个省字:图纸到模样,皮带轮这种三五天出活,料钱几百块,这是铝模和树脂模都比不了的。
后来那批皮带轮铸完,三百件里挑出来的废品就三件,还全是砂眼,跟模子没关系。老板把图纸和模子编号都存在我这儿,说返单随时来。木模这东西说穿了不值什么大钱,可等级放错、缩尺放错、漆少刷一遍,省下的几百块赔进去的就是一炉铁水。单子到你手上,先问清件数再定等级,这是我这二十年最值钱的一句经验。
常见问题
木模、树脂模、铝模三选一,小批量到底选哪个?
几十件以内选木模,最快最便宜;一两百件往上、型面复杂的换树脂模,不容易磨;过千件闭眼上铝模。还有个新选项是3D打印模样,打一两件验证结构行,批量成本还压不下来。
木模的活块丢了或者裂了,能配吗?
能,活块本来就是单独做再装进去的。拿原模上残留的卯眼重新配一块,缩尺照放。新活块和旧模样要一起在车间放两天再精修,免得含水率不一致,用几天缝就撑大了。
缩尺尺买不到,拿普通卷尺自己加放行不行?
行,但得在图纸上整体放,不能量一处加一处。习惯做法是把关键尺寸按放率算好列成一张放码表,照表划线。件数一多就容易漏,我还是建议补支缩尺,几十块钱的事。
做木模能用免漆板、多层板这些装修剩料吗?
不吃型的底板、芯盒外框完全行,我们棚里天天用。吃型的面别用:免漆板表皮一磨就穿,多层板一受潮开胶分层,起不了几次模型腔就起刺。
木模做完多久能投产,要不要放几天?
漆干透就能用,聚氨酯清漆一般一天,虫胶漆半天。急单赶上漆没干透就造型,砂子粘漆面,起模必带砂,宁可等半天也别省这道。