冷流道模具凭什么还占着大半模房的单?优势场景与水口料回收讲透
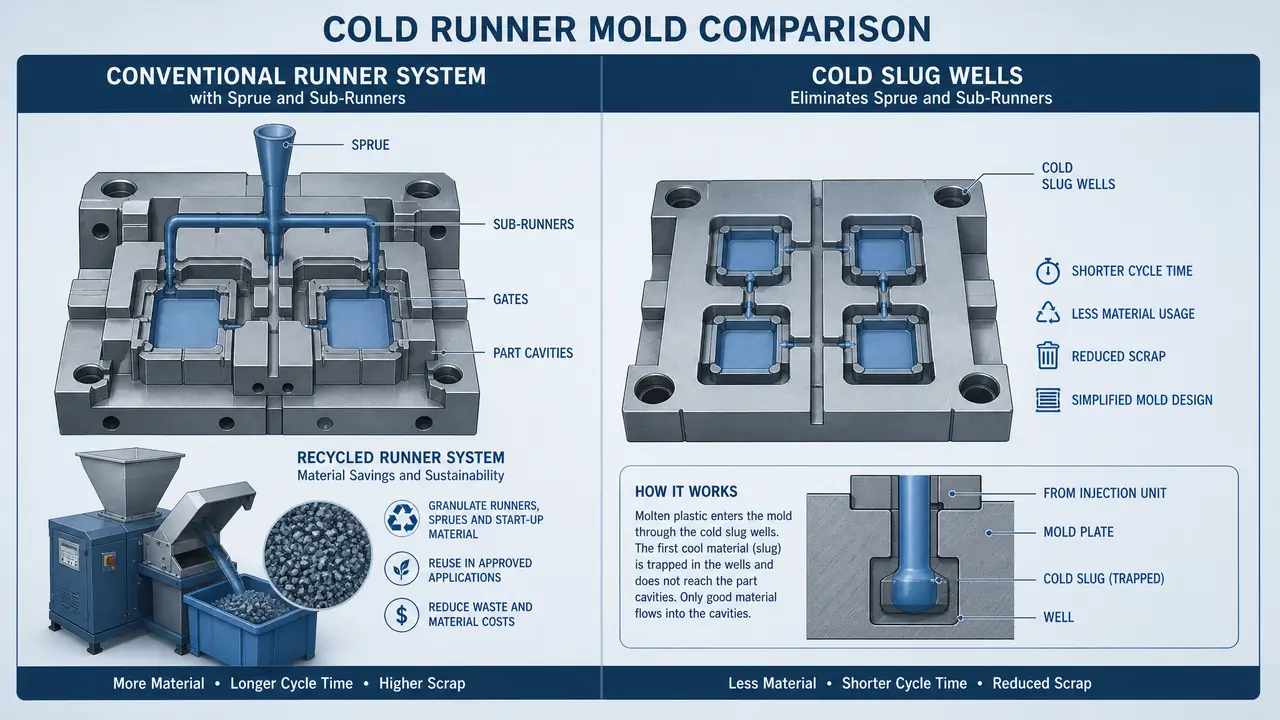
答案很短:年产压不到十万件、料又是PP这种便宜货的单子,坚持用冷流道模具;水口料粉碎掺新料接着打,一年省下的钱比多花几万上热流道实在得多,前提是掺比守住两三成。
老客户昨晚来电话,问外壳模要不要加两万五的热流道。我说你年产八万件都不到,料又是PP,冷流道模具才是这单的正解,省下的钱够发半年电费。他不死心,说隔壁厂都在吹热流道。行,那我把这笔账摊开算给你看。
我在注塑厂管机台十年,车间里二十多副模,热流道就三副。剩下那些冷流道模具,天天在打,月月在赚。这东西不新潮,可它稳当,像个不会说话的老伙计。
冷流道模具的优势全写在成本表里
冷流道模具赢在造价和维护:省下热流道系统三到八万的投入,结构少一块流道板少一组温控,坏了好修,换色十分钟收工,小批量多品种最划算。
先看开模价。一副四腔的日用外壳两板模,普通冷流道报价八到十二万;换成热流道,光系统就要加三到八万,针阀式的更贵,四点开出去五六万很平常。模房老板报价时手都替你疼。你年产十万件,一件摊下来热流道要多背好几毛钱的模费,这单还没开打就输了半截。
再看换色。冷流道换色,把料筒和流道里的残料打空,十分钟收工。热流道换色得连射几十模过渡料,白的高贵,红的才干净,流道板里那点残料抠不净,后面一整批都带花斑。我上个月刚看邻厂吃这个亏,一批奶白色瓶盖全掺了上批的橘红,两万个盖子当次品卖。
维护更简单。冷流道坏了,无非是浇口拉料、流道堵、顶针不回位,钳工半天搞定。热流道坏的是加热圈、热电偶、阀针,等配件等一周,停机一天损失按几千算。结构上冷流道就是主流道、分流道、浇口三段,不熟悉的可以看这篇模具水口是什么,水口料头怎么来的,看完就有数了。
摆张表,一眼分高下:
| 对比项 | 冷流道模具 | 热流道模具 |
|---|---|---|
| 开模价(四腔中模) | 8-12万 | 加3-8万系统费 |
| 单模周期 | 32秒上下 | 28秒上下 |
| 换色耗时 | 约10分钟 | 射几十模过渡料 |
| 常见故障 | 浇口拉料,半天修好 | 加热圈热电偶,等件一周 |
| 适合产量 | 年产十万件以下 | 年产五十万件以上 |
什么单子该咬死用冷流道?
四个条件占两条就别上热流道:年产十万件以下、原料是PP PE这类便宜料、经常换色、客户预算紧。冷流道加上水口料回收,综合成本反而更低。
第一条看产量。热流道省的是水口料,一副模水口占注塑量一成半到两成半,PP一吨七千多块,年产八万件的水口料钱也就万把块,赶不上系统钱的一半。PC这种二三十块一公斤的贵料才值得为省料下本钱。
第二条看料性。PP、PE掺回料脾气好,掺两三成照样打。POM、PC掺多了发脆发黄,能不掺就不掺,这种料要回收也得精挑。
第三条看交期和品种。小厂接的多是几千几万件的单,三天换一个色,五天换一个料,冷流道拆装利索。对了,说到交期插一句,热流道试模时温控箱一报警,模房还得等电工,小厂养不起专人,这点很少有人提。
我的站队很明确:月产两万件以内的杂单,我更偏向冷流道加破碎回收这套组合,省下的系统钱拿去多开一副模,产能翻着涨。流道怎么设计才好破碎、好回收,开模前就该跟设计师傅谈好,冷料井留足、分流道逐级收细,谈设计前把这篇里几条原则背熟,上桌不心虚。
水口料回收:掺比、破碎和黑点翻车实录
水口料破碎回用,PP PE掺两到三成是安全线,破碎前先剔掉烧焦料头,料斗过一遍金属分离器,掺比超四成黑点和脆断就会找上门。
车间里那台破碎机八千五买的,用了六年,是全厂回本最快的设备。水口料头摘下来先过手检,发黄发黑的料头坚决扔,这是第一道关。破碎完的回料装袋,标注材质和批号,跟新料仓隔开一米远,混了就是事故。
掺比是门手艺。我的经验值:PP、PE掺两到三成,产品拉一个摔一个看不出差别;ABS掺两成就到顶,多了色差压不住;PC干脆不掺,回料分子链断了,卡扣一掰就裂,返工的钱比省的料钱多三倍。掺好比做菜放盐,盐多了整锅倒。
| 材质 | 掺回料上限 | 翻车信号 |
|---|---|---|
| PP、PE | 20-30% | 光泽发乌,脆性上升 |
| ABS | 15-20% | 色差、银纹 |
| PC、POM | 10%以内或不掺 | 卡扣脆断、发黄 |
黑点这个坑我踩过,交一次学费记一辈子。有批白色面板,良率从九成七掉到八成二,查了三天,模温、料温、背压全排了一遍,最后发现是破碎机刀辊缝里卡着上个月打黑色料时的一撮焦料,每碎一次就撒进一点。从那以后立了规矩:换色换料必清刀辊,破碎机盖板掀开拿气枪吹三分钟。就这么个土办法,黑点再没犯过。
还有一条别省:回料进机前过干燥。PP无所谓,ABS、PC的回料吸潮,不烘够三小时,产品表面银纹一片,客户验货当场翻脸。
那副外壳模最后按冷流道开的,十一万,上周T1试模,32秒一模,水口料头摘下来进破碎机,第二天就掺回去了。客户问我热流道还上不上,我说等你这产品卖到年产五十万件再来找我。老伙计还能再打十年。
常见问题
冷流道模具的水口料痕影响外观怎么办?
把浇口改在产品内侧、装配面或者非观礼面上,点浇口进胶,留下的痕只有针尖大。对外观要求极高的件,可以在顶出后加一道水口修剪工序,两秒一个,成本很低。
回料掺多了产品发脆还能救吗?
能救一半。把这批回料掺比降到一成以内,料筒温度上调十度,背压放小,脆断会明显缓解。真救不回来的就降级用在非受力件上,别硬撑着出成品。
破碎机选多大的合适?
按你最大那副模的水口重量选,一小时破碎量是水口产量的三倍就够。中小厂选六百到八百克口径的,八千到一万五拿下,刀片选SKD5材质的,耐用一倍。
冷流道模具的流道每次都要人工剪吗?
不一定。潜伏式浇口开模时自动剪断,产品和水口分开掉,省一道工。大水口模才需要人工修剪,订单量大时可以让设计改潜伏式,改模费一般几千块就拿下。