模具水口是什么?主流道分流道与浇口的区别
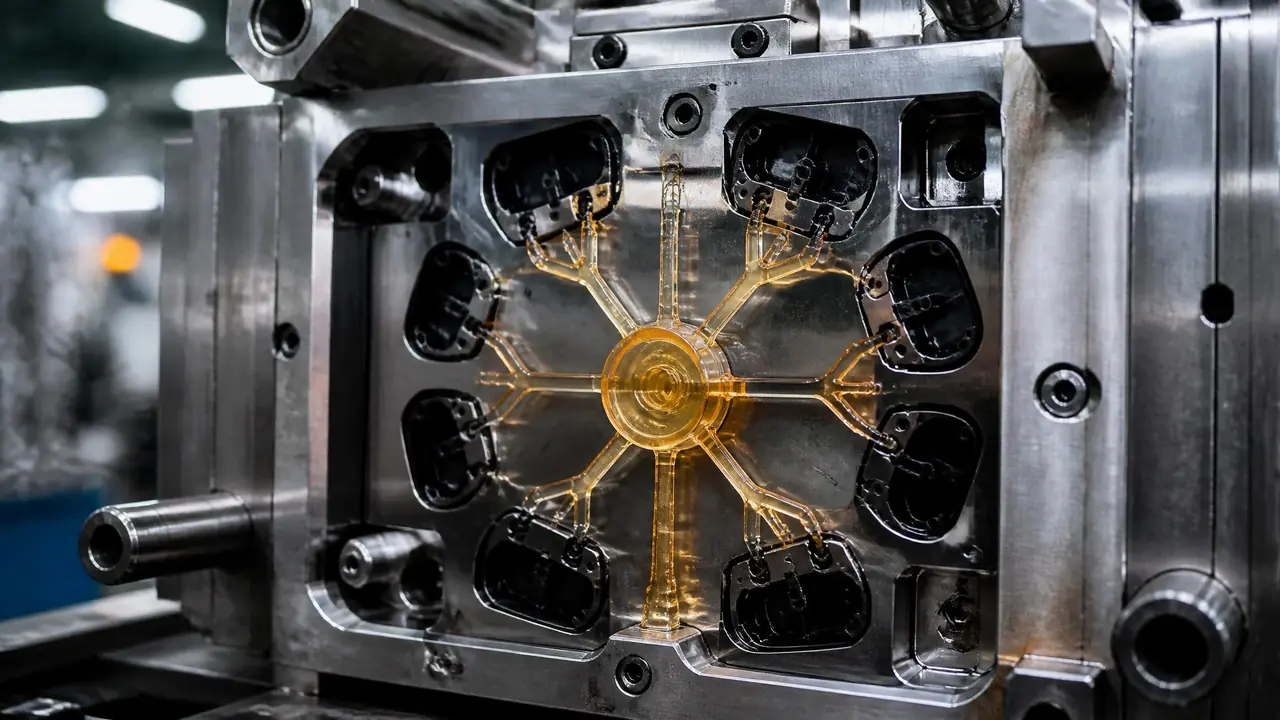
开门见山:模具水口是熔料从注塑机喷嘴流到型腔的整条通道,主流道、分流道、浇口各管一段。水口料占比高不高,关键看浇口形式。先把自家产品的结构和批量摸清楚,再去谈模具报价。
模具水口这个词,车间里天天挂在嘴边,真让新来的徒弟讲清楚,十有八九卡壳。我刚进厂那年也以为水口就是剪下来那截废料,直到跟着师傅拆了一副两板模才反应过来:水口指的是熔融塑料从注塑机喷嘴一路流进型腔的整条通道,剪下来的残料只是这条通道留下的痕迹。
这条通道串着三个角色。主流道守在喷嘴正对面,分流道把料分给每个型腔,浇口卡在进型腔前的最后一道关口。浇注系统又是注塑模具几大系统里排最前头的一个,想看整个模具的全貌,可以先翻翻这篇注塑模具结构基本常识,下面我只掰开水口这一段讲。
主流道、分流道、浇口,各管哪一段
主流道紧贴注塑机喷嘴负责接料,分流道把熔料分送到各个型腔,浇口是进型腔前的最后一道窄口,控制进料速度和补缩。三者串成一条线,任何一段出问题,整模料都走不顺。
先说主流道。它不是模具钢上直接挖出来的孔,而是靠一个浇口套,老师傅叫唧嘴,镶进去的,前端是个凹球面,正好扣住注塑机喷嘴的凸球面。我们车间那台注塑机喷嘴球面是SR15,浇口套就得配SR15,配错一个号,熔料会从缝隙里滋出来,师傅管这叫嘴对不上口。主流道本身带2到3度的锥度,小端直径常见3.5到4毫米,大头朝外,开模时那根料把才能顺势拔出来。
料过了主流道,上了分型面就交给分流道。一模出四腔八腔的模具,全靠它把料摊平分匀,截面用得最多的是圆形和梯形,直径一般5到8毫米。分流道最讲究的是平衡。八腔模要是有一条支路短了一截,那个腔八成会欠注,试模师傅调参数调到半夜,问题往往就藏在这儿。
浇口最委屈。个头最小,活最细,点浇口直径也就0.8到1.2毫米,潜水浇口0.6到1毫米,可它直接决定塑件长什么样。浇口太大,剪完料那个疤难看;太小,料进不去或者提前冻住。三者的位置和分工,我整理成一张表,对着看更清楚:
| 部位 | 所在位置 | 主要作用 | 常见尺寸 |
|---|---|---|---|
| 主流道 | 喷嘴正下方,浇口套内 | 承接熔料并导入模具 | 小端3.5-4mm,锥度2-3度 |
| 分流道 | 分型面上,连主流道与各腔 | 把熔料分到每个型腔 | 直径5-8mm |
| 浇口 | 紧贴型腔入口 | 控制进料速度与封口 | 点浇口0.8-1.2mm |
水口料为什么总在剪,掺回料行不行
冷流道模具每出一模,水口料就是一份实打实的损耗,一模八腔的ABS件,水口能占整模重量的三成上下,剪料工时直接写进成本。能不能掺回用,看产品要求。
我手头这副八腔外壳模,单件产品23克,整模连水口称下来282克,水口差不多占了三成。每模出来,工人先拿水口钳挨个剪,熟练工一件三四秒,八件剪完再加主流道那根粗的,一分钟就搭进去了。别小看这一分钟,三班倒连轴转,光剪料的人工就是一笔账。
剪下来的水口料去哪了?破碎机打碎,按比例掺回新料再用。我们的底线是外观件一点不掺,怕流痕和黑点;内结构件掺15%到25%,撑死30%。有一回贪心掺到35%,那批卡扣装上去一掰就断,赔了客户两千多块,这事我们车间记了大半年。
水口大小还牵动成型周期。浇口没冻结之前,保压必须一直顶着,1毫米和2毫米的点浇口比,冷却时间能差出好几秒。我见过一副模具把浇口从2毫米改到1.2毫米,单件周期从38秒压到31秒,一天多出好几百模。老话说浇口宁小勿大,小了还能烧焊改大,大了回不了头。水口只是浇注这一环,模具里顶出、冷却这些系统怎么配合,这篇塑料注塑模具四大系统拆解写得更全。
热流道真能把水口省掉吗?
热流道靠加热板和热嘴让分流道里的料始终保持熔融,开模直接出产品,水口料基本归零。但一套热流道比冷流道贵好几倍,小批量根本回不了本。
我们厂2024年上过一套四腔针阀式热流道,光热流道部分就花了七万多,同等规模的冷流道一万出头就能拿下。好处也实在:水口料直接归零,破碎掺料整个环节省掉,产品一致性还好,每腔进料都是电加热控着温度的。批量跟得上的订单,一年省下的料钱和人工,差价能挣回来。
但它娇气。热嘴漏胶、加热圈烧了、温控箱半夜报警,哪样摊上都是停机的事。想深究的可以看这篇热流道模具全解析,里头写得更细。我的态度很直白:月产十万件以下、单价又低的活,老老实实用冷流道加回料,别跟风上热流道。
回到开头那句:水口不是废料的代名词,它是一条通道的名字。下次厂家跟你说大水口便宜、小水口精致,你就知道他在讲浇口形式的选择,主流道分流道那两段其实大同小异。先把产品的批量和外观要求定死,再选浇口,报价单里的水分自己就能挤出来。
常见问题
水口和流道是一个东西吗?
不是并列关系。流道是通道这个整体,水口在行业口语里常指整条浇注系统,也常被拿来讲剪下来的那截残料,具体指什么得看语境。叫法上南北也有差别,广东那边习惯叫入水。
大水口和小水口怎么区分?
大水口一般指两板模直接进料或者宽浇口,模具结构简单、造价低;小水口指点浇口那类三板模结构,开模要多一步拉断料把,产品上留的痕小。选哪种,看外观要求和你肯不肯为模具多掏钱。
浇口为什么总开在产品背面或隐蔽位置?
因为浇口疤洗不掉,只能藏。设计时会优先把浇口放在非外观面、顶针位附近或者产品内腔,潜水浇口顶出时自动剪断,就是为了不给后加工添活。
水口料掺多了产品会出什么问题?
最常见的三个:韧性下降容易断、表面发黄、黑点和杂纹变多。料每过一次高温性能就掉一截,掺比超过三成基本要出事,受力件和外观件干脆别掺。