冲压模具图怎么看?排样图与工序图读法
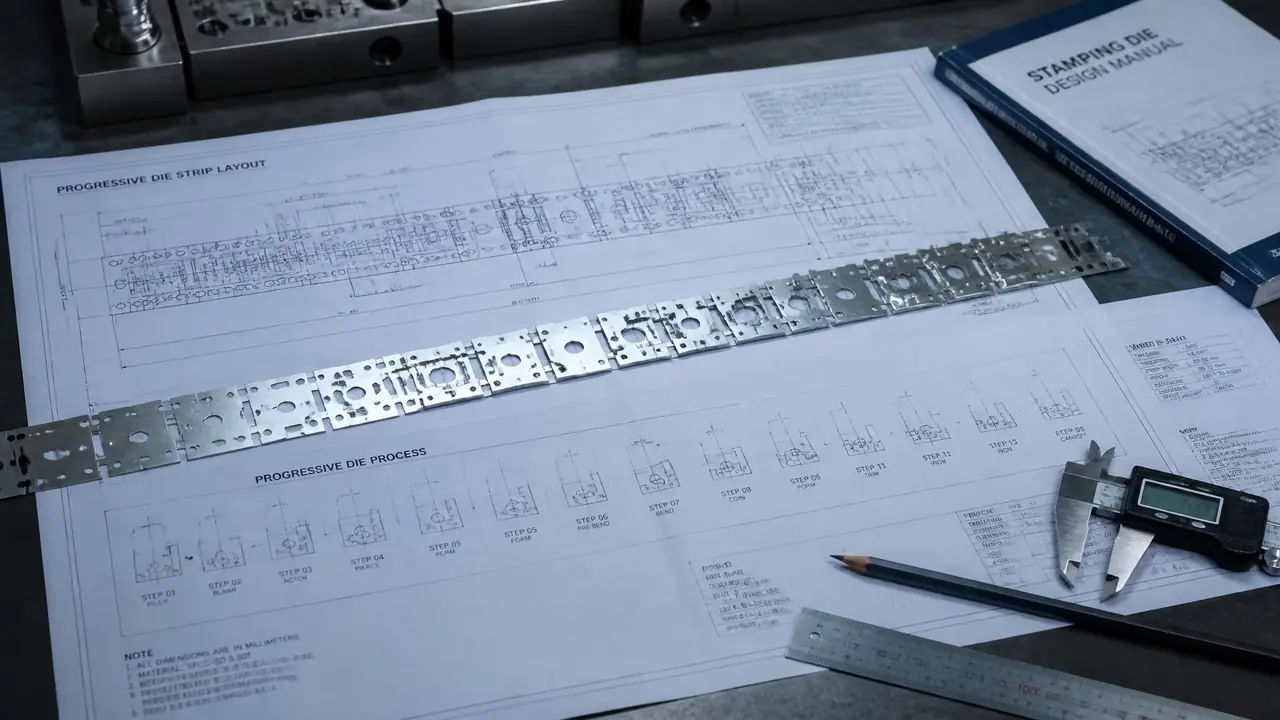
直接给结果:看冲压模具图先抓排样图和工序图这两张——排样图定料带怎么走,工序图定每一步冲什么,总装图和零件图往后放。分不清主次,看图就是看热闹。你先从排样图练起,它信息最密也最容易上手。
前几天有个刚转行的小伙子找我,说师傅丢给他一套连续模图纸,让他三天后跟着去试模。他盯着一沓图看了半天,只记住模具外形挺大,别的一点头绪没有。这种慌我太熟了。我刚进厂那会儿也是这样,把冲压模具图铺满整张桌子,从哪张开始看完全靠猜。
后来带我的老师傅点了一句:看图先分层,别一张一张平均用力。一套冲压模的图纸里,总装图管结构,排样图管料带,工序图管每个工位干什么,零件图管加工。你把每张图的任务分清楚,看图就从看热闹变成了查任务。排样图和工序图是新手最容易卡壳的两张,下面重点掰开讲。
一套冲压模具图一般有哪几张图?
一套完整的冲压模具图通常包含总装图、排样图、工序图和零件图,新手按这个顺序一层层往下看,不会乱。总装图画的是模具合起来之后的样子,主视图配俯视图,闭合高度、模架形式、导向方式都标在上面。排样图只有窄窄一条,画的是料带从头到尾怎么被一步步吃掉。工序图按工位拆开,一个工位一张。零件图最厚,每块模板、每个镶件都单独出图。
很多人一上来就扎进零件图,对着一块模板看半天,收获其实最少。模板上那些孔位,离开总装图根本不知道是给谁用的。结构基础没打牢的话,先把设计入门的内容过一遍再回来,看图会顺很多。冲压模具设计入门:从冲裁力计算到模具结构设计正好把结构名称和实物对上了。
排样图怎么读:料宽、步距、搭边三个数
读排样图先抓料宽、步距、搭边这三个数,再用零件面积除以步距乘料宽,自己核一遍利用率,四个数对得上这张图才算过关。步距是料带每送进一次走多远,多数时候等于冲压件展开后的最大尺寸加一个搭边。搭边是留给料带的边框,行业里普遍按料厚的一到一点五倍起步,料越薄越软越要留宽些。
别小看这几毫米。搭边不够,料带在模子里会拉变形,冲出来的边缘毛刺也大,严重的直接断带停机。我见过有人为了省料把1.2毫米板的搭边压到一倍以下,结果一班停机五回,省下的料钱还不够补电费。
载体是排样图上另一个关键。边料载体、中间载体、双载体,画法不一样,料带刚度也不一样。我改过一套1.0毫米冷轧板支架的排样,原来是单排列,利用率算下来不到62%,改成双排对置、中间载体之后排到70%出头。改图花了两天,一年省下来的料钱相当可观。这事让我记住一个理:排样图上每一条线,都是钱画出来的。
看排样图还要看工位顺序。正规画法是先冲导正孔,再冲裁,后成型,最后切断分离。顺序要是画反了,比如先成型再冲孔,孔的位置会被拉跑。你在图上看到导正孔永远排在最前面那个工位,这是行规,不是画图的人随手标的。
工序图怎么读:工序号、冲压力、基准位
工序图一张对应一个工位,先找工序号,再确认冲压方向、这道工序干什么、定位基准在哪,三样齐了才算看懂一张。工序号一般写在图角上,比如10工位冲导正孔、20工位落料,编号跳着走是给后续改模留位置。
冲压力标注通常给的是冲裁力,算法不复杂:冲切周边长乘料厚乘材料抗剪强度。拿周长400毫米、料厚1.5毫米、抗剪强度300兆帕的件算,冲裁力大概180千牛。实际选压力机还要乘一点三左右的安全系数,再加卸料力和顶件力。图上的数字要是比自己算的大一截,多半是这些余量已经加进去了,不用慌。
基准是工序图里最容易被新手跳过、又最容易出事的一栏。导正孔就是料带的导航仪,后面每个工位都靠它定位。我自己翻过一次车:一套连续模的工序图上有一处回弹让位槽,画在零件背面,我看图时没翻面,试模时料带走到第三个工位就拱起来,调了两个多小时机,最后回到图上才发现让位槽就在背面。打那以后我看工序图多了个死习惯:正面看完必翻背面,把所有凹的凸的圈一遍再下结论。
让位和空工位也别嫌弃。图上画着空工位不代表浪费,那是给料带留的呼吸空间。标注看不懂就问设计或者查厂里的标注手册,别硬猜,猜错的代价是试模时间。从图纸走到试模中间还有不少坎,这篇全流程拆解把每一步的检查点都列了,可以对照着用:冲压模具设计与制造全流程拆解:从产品图纸到试模量产的实战路线。
回到开头那个小伙子的问题,我给他的建议就一句:先别碰零件图,把排样图当故事线读,再把每张工序图当一集分镜看,三天够用。看图这事没有天赋门槛,吃的就两个字,顺序。顺序对了,一沓图很快就能变成脑子里模具开合的动作。
常见问题
排样图的搭边越小越省料,能不能自己改小?
不能随手改。搭边太小,料带送进时容易拉断、起皱,冲件边缘毛刺也大,严重的会把卸料板顶出印子。想省料应该在排样方式上想办法,比如改双排或者对置排,而不是动搭边下限。
工序图上标的冲压力比自己算的大,是不是图错了?
多半没错。图上的数字通常已经乘了安全系数,还包含卸料力和顶件力,这两项加起来占到冲裁力的两三成很常见。你先按毛坯周长重算一遍冲裁力,再往上加余量对比,差得不多就别纠结。
图纸上的厂内简写看不懂怎么办?
每个厂都有一套惯用简写,但常用符号翻来覆去就几十个。找老师傅要一份本厂的标注对照表,抄在卡片上揣兜里,跟两套模就熟了。别不好意思问,猜错标注的代价比问一句大得多。
先看排样图还是先看工序图?
先排样。排样图是整条料带的主线,工序图是每一站的细节。主线没明白就钻细节,看到哪个工位都像新的;主线清楚了,工序图就是往骨架上填肉,越看越快。
延伸阅读
让位和干涉这类坑,结构层面还有更多,这篇把最容易出错的关键点排了序:模具结构设计的7个关键点,第3个最容易出错。
想从看图进阶到独立出图,这条自学路径从零基础一路写到交图验收:模具设计自学全攻略:从零基础到独立出图的真实路径。