下料模具间隙、排样和崩刃,车间里就得这么治
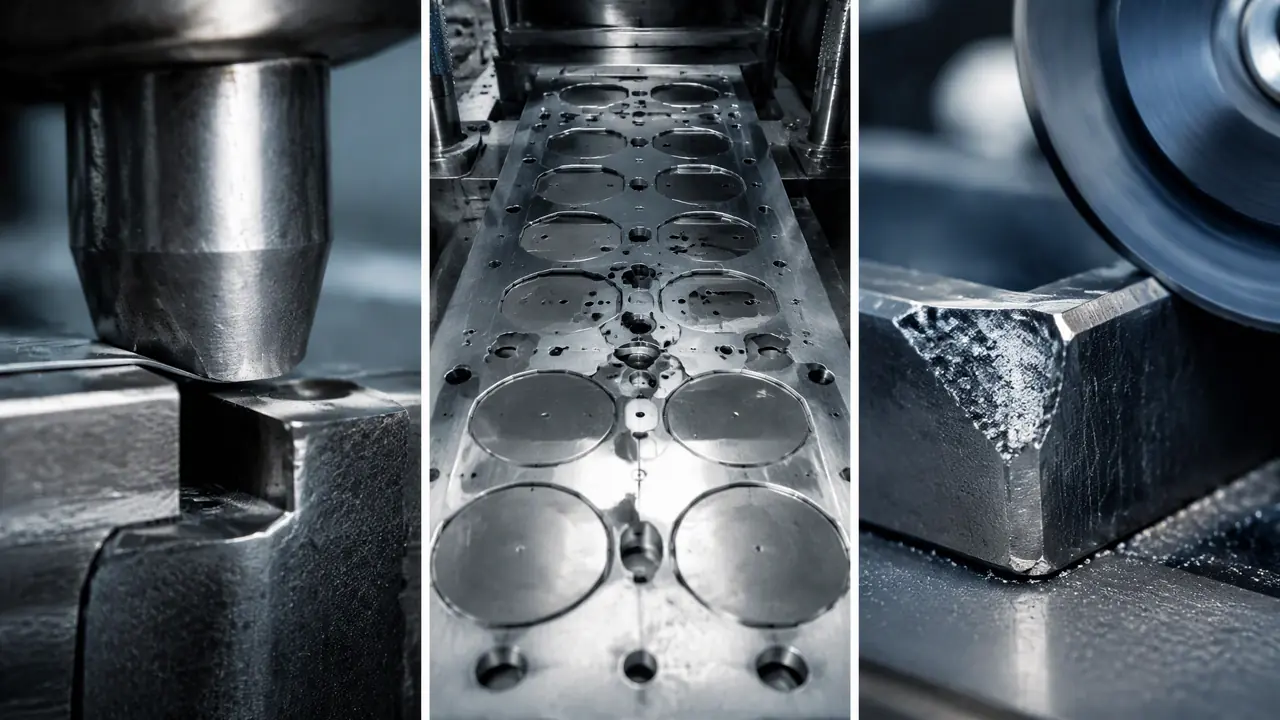
把话放这儿:下料模具出毛病,八成不怪冲床,怪间隙、排样和刀口维护这三件事。间隙给对毛刺自然细,排样抠一毫米一年省出真金白银,刀口崩了先补先磨别急着整套换。看完这篇,你能对着自己的模子挨项排查,今晚就能动手。
上个月一个周五早上,车间换模,我把2毫米的65Mn弹簧钢带送上120吨冲床,冲了不到两百次,垫片边上毛刺全起来了,手指头一划就挂彩。操机的小赵直挠头,说这模子上周刚修过啊。我蹲下来捡了三个料片对着灯看断面,光亮带一边宽一边窄——间隙偏了,不用怀疑别处。
下料模具这套东西,说白了就三道关:间隙、排样、刀口。这三关过不去,毛刺、浪费、停机天天缠着你。刚入行冲压这行的,建议先看看冲压模具入门:从冲裁到成型的一站式知识体系打底,今天我只讲落料这一块怎么抠细节。
间隙给多少,毛刺才不疯长
单边间隙按料厚的5%-10%给,碳钢取小头,不锈钢和弹簧钢取大头,1.5毫米厚的Q235给到0.10-0.15毫米最稳。间隙不是越小越好,这是新手最大的误区,下面展开讲。
很多人觉得间隙小毛刺就小,其实反了。间隙太小,凸模和凹模是把料"挤"断而不是"剪"断,断面撕裂严重,毛刺又高又硬,刃口磨损快得吓人,冲个三五万次就得重磨。间隙合理的时候,断面是三层:圆角带、光亮带、断裂带,光亮带占断面三分之一到一半,毛刺细得像头发丝,手摸不挂肉。
我厂的土规矩:1.5毫米厚Q235碳钢,单边间隙放0.12毫米;同厚度304不锈钢放到0.16毫米,因为不锈钢又黏又硬,间隙小了凸模侧面挂料,越冲越紧,到后来连料带都带不起来。铝料软,可以放到8%-12%,冲出来断面还漂亮。几个常冲的料,我列个表直接照抄:
| 材料 | 料厚 | 单边间隙(经验值) | 给小了会怎样 |
|---|---|---|---|
| Q235碳钢 | 1.5mm | 0.08-0.15mm | 毛刺高、刃口磨损快 |
| 304不锈钢 | 1.5mm | 0.12-0.18mm | 凸模挂料、黏刃 |
| 65Mn弹簧钢 | 2.0mm | 0.14-0.20mm | 崩刃风险最高 |
| 纯铝 | 1.0mm | 0.06-0.12mm | 断面撕裂、料拱起 |
间隙偏没偏,不用上三坐标,看料片就行。断面光亮带一边宽一边窄,就是间隙偏了,多半是凹模松动或者装配时压偏;整圈都窄,是间隙整体小了。那次周五的毛刺事故,最后查出来是上次修模装凹模时垫片没清干净,压出去0.05毫米,两百次就现了原形。对了,说到间隙还有个坑得提:料厚公差。同样的模子,冲1.2毫米的料和1.5毫米的料,间隙等于变了25%,毛刺和寿命全乱套,一付模子尽量锁死一种料厚。
排样抠一毫米,一年多出几千块
搭边留1-1.5倍料厚,圆形件能斜排就斜排,双排比直排利用率高10-15个百分点,一年下来就是一两卷料带的钱。排样是设计端的活,但接单的人得会算这笔账。
拿我厂最常冲的直径40毫米圆垫片举例,1毫米厚料。直排:料宽42.4毫米,步距41毫米,单件面积除以步距乘料宽,利用率只有62%上下。改成双排交错,料宽大概75毫米,利用率干到78%。一个月冲50吨料,光这一改每吨多出三百多块的成品件,一年省小两万,改的只是一张排样图。
搭边值别抠太狠。1毫米以下薄料,搭边留1.2-1.5倍料厚;料厚2毫米以上,可以压到1倍。搭边太小,料带送进时容易拱起来、被废料刀撕烂,定距也跑偏,冲出来的件一边大一边小,看着省料,实际全是废品。算账要算总账,不是算料宽那一头的账。
少废料排样听着美,两件轮廓拼起来共用一条刀口,利用率能上85%,但我更偏向稳一点的排法:少废料排样对送料精度要求高,步距一偏两件一起报废,除非送料机是伺服夹钳式的,不然别碰。老师傅常说"料省在图上,钱丢在机上",就是这个理。
刀口崩了怎么办,先补先磨还是整套换
米粒大的小崩口,油石推光加冷焊补平接着用;崩掉一块角或者带裂纹,直接换镶件;整套下模报废重开是最差选项。先查崩刃原因再动手,不然修完还崩。
崩刃三大原因,我翻过我们厂三年的维修单:间隙给太小或者间隙不均的占一半多;叠料冲压——前一个件没落下或者废料卡住又冲第二下——占三成;剩下的是热处理不行,回火不够,刃口硬而脆。材料也看牌号,刀口件用Cr12MoV还是SKD11还是粉末高速钢,价格和寿命差好几倍,具体差在哪可以看这篇CR12MOV模具钢多少钱一公斤?8元和25元的料到底差在哪,这儿不展开。
修的顺序:先看崩口大小。0.3毫米以内的小缺口,金相砂纸加油石推光就行,半小时的事。0.5-1毫米的崩口,上冷焊机补,补完重磨刃口。我上个月刚试过一台脉冲式冷焊机,补2毫米65Mn模上的崩口,二十分钟补完,硬度到HRC55上下,冲了三万多模次还稳着。设备怎么挑,可以看这篇模具修补机怎么选?冷焊激光焊三种修补技术对比,不重复了。
崩口超过1毫米或者带裂纹,别犹豫,换镶件。所以我设计刀口一直坚持镶拼结构,四个角的刃口单独做镶件,坏哪个换哪个。换一个镶件,机加工加装配一天搞定,成本千把块;整套下模重开,2万8起步,交期再加二十天。去年我贪过一回便宜,整套刀口做成整体式,结果角上崩了没得换,生生多耗十几天工期,这个亏我记着呢。
防崩的日常招也交代两句:刃口钝了及时重磨,别等毛刺长到0.15毫米才管;每次换模用油石把刃口周圈轻轻推两遍,把上次的微裂纹推掉;送料机构加装双料检测,一对感应器两三百块,能救一套模。
话说回那个周五。清掉脏东西、重新装凹模,间隙回到0.12毫米,下午两点半再上机,毛刺立马细下去了,小赵看料片的眼神都变了。下料模具这东西不玄,间隙对、排样省、刀口勤养,毛刺和停机自然少。你手上要是也有毛刺缠身的模子,先从断面光亮带看起,今晚就能查。
常见问题
下料模和冲孔模到底差在哪?
一句话:冲下来的是产品还是废料。下料模冲下来的那块是你要的件,孔是废料;冲孔模反过来,板料是产品,冲下来的是废料。结构差不多,刃口尺寸的计算基准不一样,一个按凸模配凹模,一个按凹模配凸模。
毛刺突然变大,一定是模具坏了吗?
不一定。先查三样:料带是不是换了批次、厚度有没有漂,凸模是不是松了串位,压料弹簧是不是疲了。都正常再考虑刃口磨损,别一上来就拆模。
一付下料模正常能用多少次?
看刀口材料。Cr12MoV的刃口,两万到五万次重磨一次,总寿命三十万冲次上下;粉末高速钢和硬质合金镶件能上百万次,但造价翻好几倍。中小批量我偏向Cr12MoV加镶拼,性价比最高。
新模试冲有点毛刺,正常吗?
头几十次有点细毛刺正常,刃口还在磨合。要是冲到两百次还毛刺不退,甚至越长越快,别等了,八成是间隙问题,早查早省。
毛刺大,拿锉刀锉产品行不行?
应急可以,量产不行。锉刀一小时处理不了几百件,还容易把尺寸锉小。真要后道去毛刺,上滚磨或者振动光饰,按件算成本比人工锉低得多。