压铸铝模具寿命多长?热作钢与模温的损耗账
直接给结果:正常保养的压铸铝模具寿命普遍在5万到15万模次,决定上限的是热作钢品质,决定下限的是模温管理。先确认你的钢料来源和模温机配置,再谈寿命预期,别信报价单上的漂亮数字。
压铸铝模具寿命这个问题,你在网上能搜到从三万到三十万模次的各种说法,差距大得离谱。别急,这个差距是真的,因为它取决于两个变量:用什么钢,模温怎么管。去年我们去看过一套做ADC12变速箱壳体的模具,钢料是国产H13,84000模次热裂纹深到焊不过来,只能整模报废。同一年,另一家用8407做的同类模具,15万模次还在正常排产。
差在哪?钢料差一个档次,模温管理差一大截。这篇就把损耗账拆开算给你看:寿命按什么口径算,三档热作钢各值多少钱能打多少模次,模温怎么定区间,最后讲焊补和氮化还能抢回多少。看完你至少能做一件事——开模报价之前,把钢料等级和模温方案写进合同附件里。
压铸铝模具寿命到底按什么算?
行业口径是有效模次:中小铝件模普遍5万到10万模次,大件薄壁件3万到8万,15万以上属于钢料和保养都到位的个例。注意是有效模次,试模报废的不算,带病生产的更不算。
为什么口径差这么大?因为压铸铝模具的报废从来不是磨损磨掉的,而是热疲劳熬掉的。每压一模,型腔表面从接触600℃出头的铝液,到被脱模剂雾降到200℃上下,一胀一缩就是一个循环。循环次数到了,表面就出龟裂,业内叫热裂纹。裂纹一旦连通,铝液钻进去,拉伤、粘模、飞边全来了,这时候修比换还贵。
所以谈寿命先问三件事:什么合金,什么壁厚,模温机配了几台。ADC12含硅量高、流动性好,对模具的热冲击算温和的,但薄壁件要高压高速充填,型腔局部温度能冲到500℃以上,寿命直接砍半。这几点不确认,谁给你报的寿命数字都是拍脑袋。
热作钢怎么选:H13、8407、SKD61的账
预算紧选国产H13,通用的选8407或1.2344电渣钢,要长寿命直接上进口SKD61,档差大约每吨一到两万。钢料钱只占模具总价一成上下,别在这一环省。
给你一张我们去年比过价的表(华东行情,随钢价波动,仅供参考):
| 钢料 | 参考价(元/吨) | 常见寿命区间 | 我的评价 |
|---|---|---|---|
| 国产H13电渣钢 | 1.5万-2万 | 4万-8万模次 | 够用,纯净度看炉号,适合中小件 |
| 8407 / 1.2344 | 2.5万-3.5万 | 8万-15万模次 | 通用热作钢里性价比最高的一档 |
| 进口SKD61 / 8418锻件 | 4万-6万 | 15万-25万模次 | 大件薄壁件首选,等向性好,价也硬 |
钢料占总价一成,却决定了一半的寿命上限,这笔账怎么算都该往上调一档。
有个坑必须提:同样标H13,电渣重熔和普通锻打的价差能有30%左右,热裂纹抗性差得可不是一点半点。我们见过一套模压到三万模次型腔就起皮的,切样一看,普通锻打料冒充电渣钢。买钢料要炉号和探伤报告,验收时留样,这个习惯能帮你省掉一次大修。
钢料进厂后粗加工留量,热处理到HRC44-48再精加工,这道工序链里的门道不少,可以参考这篇模具加工五大工艺对比,把车铣磨电火的活儿分给对的人。
模温才是真正的损耗开关
压铸铝模具工作温度控制在180℃到230℃之间损耗最慢,冷模开机和脱模剂过量是热裂纹的两大加速器。模温机按型腔分区配,别一台带全套。
热疲劳的原理不复杂:温差越大,每个循环的胀缩量越大,裂纹来得越早。所以寿命管理的核心不是把模温压低,而是压稳。开模前预热到150℃以上再压第一模,这条纪律能挡掉一多半的早期开裂——冷模压铝液,等于往冰玻璃上倒开水。
我们实测过一组对比:同一套模具,脱模剂喷雾时间从8秒压到4秒、浓度从1:80调到1:120之后,型腔表面单循环温降幅度小了将近40%,连续生产三个月,表面肉眼还看不出明显龟裂。喷雾是把双刃剑,降温靠它,激冷也靠它。定点定量,比多喷两秒管用。
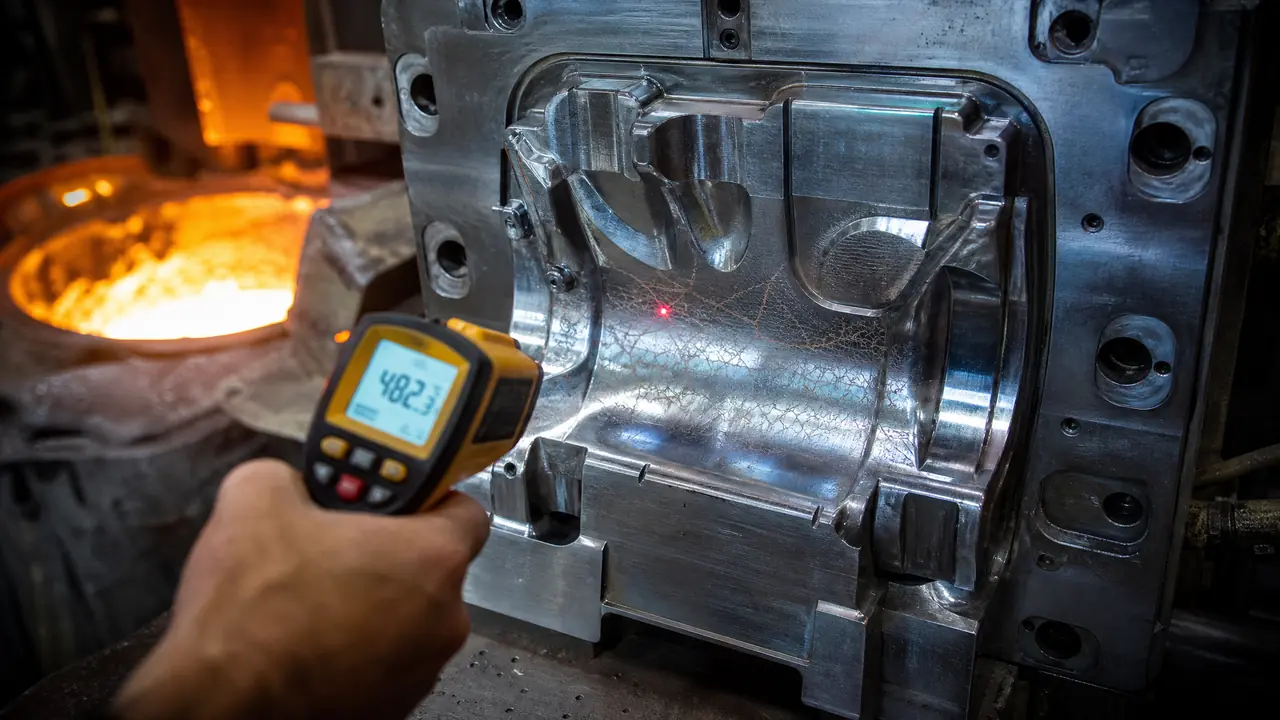
测温别只看模温机面板。用接触式测温枪直接打型腔,压到第50模次测一次,稳定生产后每小时测一次,实际温度和设定值差超过15℃就得查水路结垢。我见过太多厂面板显示210℃、型腔实际只有170℃,热应力全出在这一段温差里。
焊补和氮化能抢回多少寿命?
氮化每8000到10000模次做一次,表面硬度能推到HV900以上;焊补趁裂纹浅时用激光焊,配合起来多抢两三成模次。拖到裂纹连通再修就晚了。
氮化是最便宜的延寿手段,一次几千块。做的时候记得把排气孔遮蔽好,氮化层太厚会影响后续焊补的结合力,跟处理厂说明白这是压铸模不是注塑模,工艺参数不一样。
焊补则分场合:浅裂纹用激光焊,热影响区小,焊完局部抛一下就能复产;裂纹深过两毫米,激光焊堆不牢,老老实实掏掉做镶块。焊机怎么选,我们车间把激光焊和氩焊冷焊都上手比过,实测结果写在这篇模具激光焊机实测对比里。实话说,薄壁件型腔修复激光焊确实强一截,大厚度镶块还是氩焊实在。
翻新也有尽头。同一处型腔焊补超过三次,基体反复受热,再焊的结合力就上不去了,该换镶块换镶块,该报废报废。修到第三次的工时费,往往够买一块新镶块料。
回到开头那套84000模次报废的H13模具。复盘下来,如果当初钢料换8407、脱模剂喷雾再收敛一点,多打三万模次问题不大——按那个件的模次费折算,差出来的就是十几万的利润。压铸铝模具这笔账,其实一直藏在你每天的喷雾秒数和测温记录里,不在报价单的承诺里。
常见问题
压铸铝模具用多久需要做去应力回火?
行业普遍做法是压到1万到2万模次做第一次去应力回火,温度比钢料本身的回火温度低30℃到50℃左右,之后每3万模次再来一次。做得勤热裂纹确实来得晚。很多厂嫌停机麻烦不做,算总账其实是亏的。
压铸镁合金模具和铝模寿命差多少?
镁合金熔点比铝合金低100℃出头,对模具的热冲击小,同等条件下寿命普遍高30%到50%。不过镁液易燃,安全投入比模具贵得多,别只盯着模具这本账。
买二手压铸铝模具怎么验剩余寿命?
两样东西必须拿得到:对方的模次生产记录和最近一次氮化的时间,现场再用渗透探伤查型腔有没有微裂纹。一样都拿不出来就别赌,三折以下的模具十有八九是寿命见底的。
寿命到了只能整模报废吗?
不一定。热疲劳集中在表层,浅裂纹可以焊补翻新,损伤重的可以换镶块,一套模具翻新两次很常见。报废前先让修模师傅评估一次,别急着回炉。