冲孔机模具怎么换刀?方孔圆孔冲模
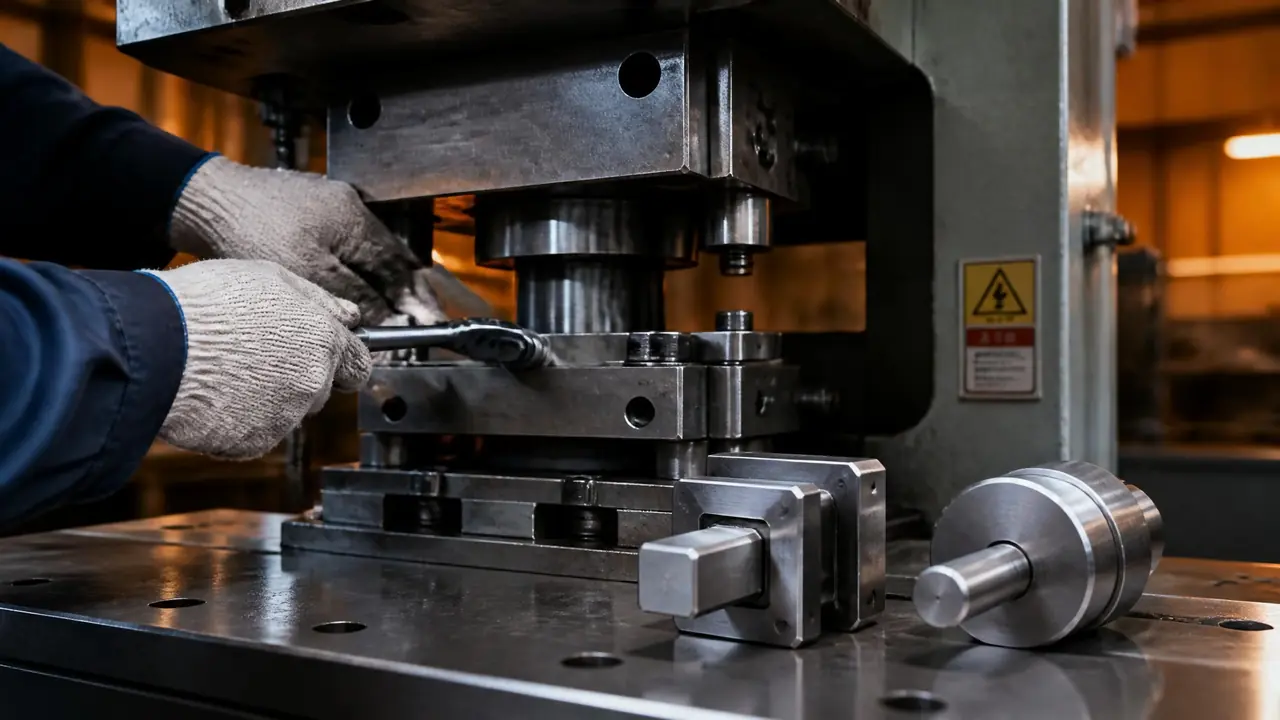
直接给结果:冲孔机模具换刀的难点不在拆装,在间隙——单边间隙取板厚的5%到10%,装完手动盘车试冲两三件再连冲。方孔冲模还要对准防转键和退料板方向,装反了废料顶死。动手前先量旧冲头的磨损量,再决定是磨还是换。
上个月带学徒换一副方孔冲模,他把新冲头往模座里一插,螺丝拧紧就开机,两百件不到,凹模口啃掉一圈,八百多块的模子当场报废。冲孔机模具换刀这事,外行看就是拧螺丝,内行知道坑全藏在间隙和垂直度里。我的看法一直没变:拆装只占三成工夫,剩下七成都花在对间隙、找正、试冲上。
方孔和圆孔还不一样。圆孔冲模方向装错了,顶多毛刺大一点;方孔冲模防转键没对上,冲头下去直接别断。这篇文章把两种冲模的换刀步骤、间隙取值、报废信号分开讲清楚,照着做,能避开我这些年亲眼见过的绝大部分翻车。
换刀六步走,卡壳多半在对间隙那一步
标准动作就六步:停机挂牌、卸压板抽冲头、清模座查凹模、装新冲头、盘车对间隙、试冲确认,单边间隙取板厚的5%到10%,材质越硬越往大取。顺序别颠倒,一步跳过去,后面全是返工。
断电挂牌这步谁都知道,真出事的全是觉得就冲两件不用挂的人。气动设备先泄压,液压的等蓄能器泄干净再动手,别急这几分钟。
卸冲头前先看结构。多数冲孔机模具的上模靠压板加螺丝固定,圆孔冲头拧下锁紧螺母就能抽出来;方孔冲头带防转键,抽的时候记住键的朝向,装回去反了90度,孔型整个转了方向,客户收货直接退货。
清模座是个容易被跳过的环节。铁屑垫在冲头定位面下面,装出来垂直度差个一两度,冲几百件刃口就单边磨损。我习惯用塞尺检查冲头和凹模的配合,1.5毫米板厚的模子,四周塞尺进去的阻力得一致,有一边松就重新找正。
对间隙我多说两句。单边间隙行业普遍取板厚的5%到10%,冲低碳钢我习惯压着下限走,比如1.5毫米的冷轧板留0.08到0.12毫米,断面亮带能占到三分之一以上;不锈钢板硬,往8%以上靠,不然冲头磨损快得吓人。装完先手动盘车,让冲头缓缓进凹模,手感两面阻力均匀,再紧死螺丝。
最后试冲两三件,卡尺量孔径,手指摸断面。我换一副1.5毫米冷轧板的圆孔模,从停机到试冲合格大概40分钟,生手往往在找正上耗掉一个多钟头。这不丢人,丢人的是跳步骤。
方孔冲模和圆孔冲模,差别比想象的大
方孔冲模换刀要多做两件事:对防转键、校退料板方向,间隙宁可偏小不留大,四角一旦崩了整副模基本报废。圆孔冲模怎么转都不影响孔型,间隙可以放宽,返修也简单得多。
| 对比项 | 方孔冲模 | 圆孔冲模 |
|---|---|---|
| 单边间隙 | 板厚的5%-8%,宁小勿大 | 板厚的5%-10%,可适当放宽 |
| 最容易坏的位置 | 四个角应力集中,先崩 | 刃口单边偏磨,坏得均匀 |
| 安装方向 | 必须对防转键,差90度孔型全歪 | 随便转,不挑方向 |
| 退料板 | 装反了废料顶死在型腔里 | 对称设计,影响不大 |
| 返修方式 | 线切割重割刃口,费用高 | 上磨床重磨端面就行 |
方孔四角是应力最集中的地方。我们一副25×25毫米的方孔模冲3毫米Q235钢板,冲到八千多次四角就开始起毛刺,同板厚的圆孔模能顶到一万三左右,差着小半截寿命。所以方孔模的间隙我从来不敢放大,宁愿多磨两次冲头。
崩了的方孔模也别急着扔。四个角崩口不大的时候,拿去线切割把刃口重割一圈,几百块钱,能再顶小半年。车铣磨放电线割这几样工艺各有分工,我在这篇里拆得细:模具加工五大工艺怎么选。
冲头磨到什么程度该换?
三个信号占一个就该动手:毛刺高度超过0.1毫米、孔径往外跑0.05毫米以上、刃口反光带明显变宽。别等崩刃,崩一次可能连凹模一起带走。
老实讲,很多车间是冲出废品才想起来看模具,这个习惯改掉能省不少钱。我的做法是每冲五千件抽检一次断面,拿手摸毛刺,扎手就安排修模,别拖到下个班次。
冲头本身是能修的。Cr12MoV材料的冲头,热处理硬度在HRC58到62之间,每次重磨掉0.05到0.1毫米,磨个五六次没问题,一次重磨几十块钱,比换新划算太多。
崩口超过1毫米的,磨就不划算了,得走焊补。气保焊热影响大容易变形,冷焊机慢但稳,我踩过的坑和对比结果都写在这篇里了,动手焊之前建议先看:工模具修补机怎么用不花冤枉钱。
顺带一提,凹模崩刃比冲头麻烦,拆装费劲还怕伤模架。我们车间后来配了台激光焊机专修小崩口,热影响区小,热处理后变形量能控制在两三个丝以内,这笔账值不值,我在这篇里交了底:模具激光焊机值不值。
话说回开头那个学徒。他那副报废的模子,老师傅拿回去把凹模口重割了一圈,又花了小几百,现在还在线上跑。换刀这件事,快不快是熟练度问题,稳不稳是习惯问题——挂牌、清渣、量间隙、试冲,一步都别省,你的模子寿命自然比别人长一截。
常见问题
换刀一定要整套换吗,能不能只换冲头?
凹模刃口没伤、孔径还在公差内,只换冲头完全没问题,冲头本来就是整套冲孔机模具里的易损件。凹模口崩了或者孔超差了就别省这个钱,整套换,新冲头配旧凹模间隙对不上,寿命反而更短。
冲孔毛刺突然变大,一定是模具该换了吗?
不一定。先查三样:间隙里是不是垫了铁屑、压板螺丝有没有松、这批材料是不是换了供应商变硬了。都正常再怀疑刃口磨损。我见过模子拆下来修了半天,最后发现是料的问题,白忙一场。
方孔冲模换完刀,冲出来的孔一边大一边小怎么办?
多半是找正没做好或者防转键没对上。松开压板重新盘车找正,塞尺四边检查阻力一致再紧螺丝。还歪就要查模座定位面有没有磕伤,拿油石把磕点修掉再装。
换下来的旧冲头怎么处理最划算?
刃口均匀磨损的留着重磨再用,崩口的先评估焊补价值,实在不能修的也别扔,应急当垫铁、做胎具撑头都行。我们车间的旧冲头箱子,一年总能派上几次用场。