压铸模具价格为什么贵?模架钢材与寿命
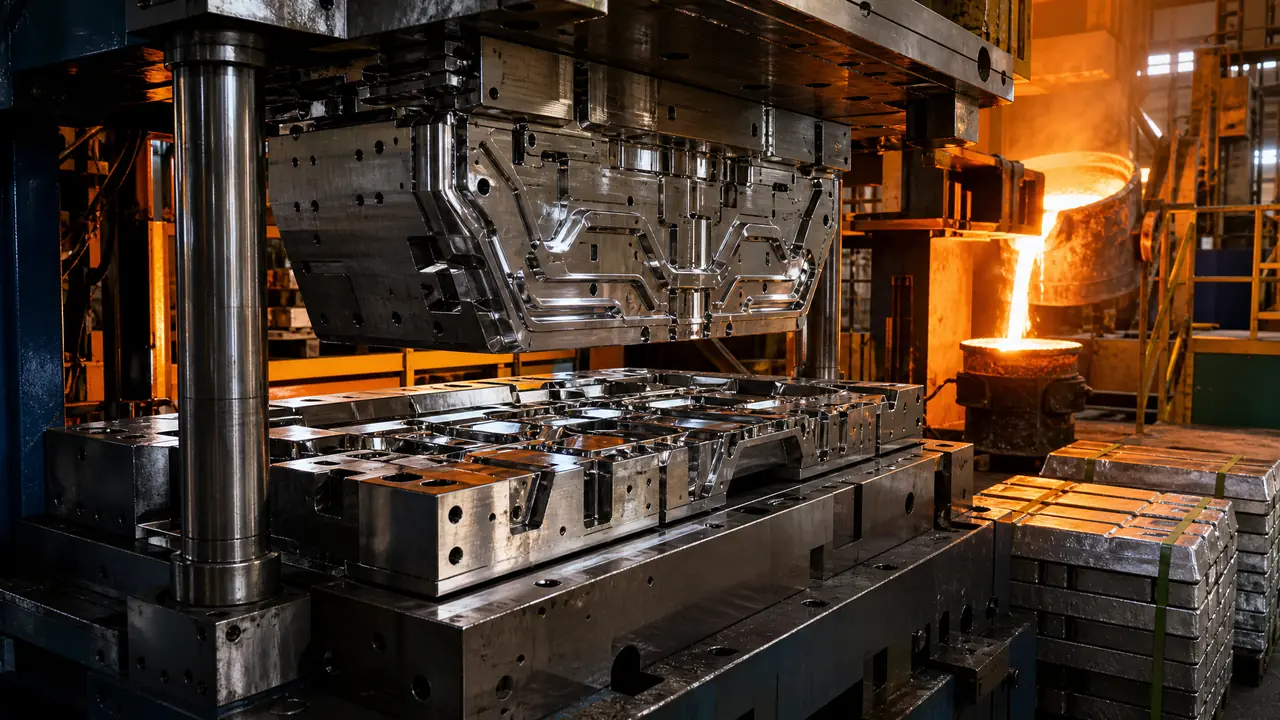
别绕了:压铸模具价格贵,主要贵在型腔热作钢和热处理,模架钢材只是零头。一套模具寿命做到八万模次上下,摊到每个铸件其实没几个钱。拿不准报价,先让对方把模架材质、型腔牌号、硬度承诺写清楚再比。
一套一模两腔的电机壳压铸模,报价18万,客户第一反应都是贵。压铸模具价格确实比同尺寸注塑模高一截,普遍贵三到五成,很多老板比完几家反而更糊涂:不都是钢板加加工吗,差在哪?我的判断很直接——贵主要不在模架,在型腔那几块热作钢、热处理,还有你一次性买断的那份寿命。
去年陪朋友去宁波一家模厂核价,报价单摊开看:模架4万8,型腔钢连粗加工6万2,热处理加表面强化2万3,剩下的全是设计费、工时和利润。模架只占总价的四分之一多一点。真正拉开各家报价差距的,恰恰是后面几项。
报价单拆开看:钱花在哪几块
一套压铸模具的材料费通常只占总价三成左右,热处理、点冷管路和精加工工时才是报价的弹性区间,砍价别只盯着钢板砍。这是我在几轮核价里反复验证过的比例。压铸模和注塑模不一样,型腔要扛一百八九十度的铝液反复冲刷,模温机、点冷管、排气槽一样都不能省。水路油路的孔位加工比注塑模密一倍,深孔钻一打就是好几天。这些工时看不见摸不着,报价单上往往就一行"加工费",水分和诚意都藏在这里面。想看懂整套流程,可以先翻翻这篇从钢板到成品模具的十二道工序,心里有个底再谈价:模具制造全流程十二道工序。
工时这块展开讲一句。型腔精加工完不是就能合模了,还要留出合模研配和试模修整的余量,正常一套中型压铸模试模两到三次才稳定,每试一次就是一周左右的排期。有些厂报价里含两次试模,有些含到出合格件为止,这一条不问清楚,后期的账能差出一两万。压铸模的交期也普遍比注塑模长,钢料难买、热处理排队,催是催不出来的。
价差最大的还有钢料本身。同样是H13这个牌号,电炉钢和电渣钢一公斤能差出一倍,一套中型模的型腔块用掉三四百公斤,光这里就是一两万的差距。报价便宜的那家,多半是钢上省的钱。下面这张表是我按行情整理的常见配置档位,比空对空砍价有用。
| 配置档位 | 模架材料 | 型腔钢 | 适合产品 | 寿命参考 |
|---|---|---|---|---|
| 经济档 | 45钢锻件 | 国产电炉H13 | 支架类小件 | 3-5万模次 |
| 主流档 | S50C或P20预硬 | 国产电渣2344/H13 | 电机壳、结构件 | 6-10万模次 |
| 出口档 | 一胜百系预硬钢 | 进口8407或同级 | 薄壁外观件 | 12万模次以上 |
模架钢材差在哪?45钢和P20不止差在价格
45钢模架便宜但内应力大,用久了容易变形跑披锋;P20预硬钢出厂就调质到HRC30上下,省一道热处理还稳,差价摊进寿命里反而划算。模架在压铸模里干的是力气活,几百上千吨锁模力一次一次砸上去,模板刚性不够就往外胀。胀了什么后果?分型面贴合不严,铝液往外钻,披锋越打越厚,操作工天天拿铲刀修边。我见过一套45钢模架的模具,打到两万多模次,模脚就压出了永久变形,重新上铣床找平耽误了半个月。
预硬钢的好处是出厂状态稳定,进厂直接加工,不用等调质。有些大模架会用铸钢或者锻造45钢加调质,成本更低,但热处理这关必须盯紧,回火不透的料后患都在后面。模板之间靠导柱导套定位,压铸模对这组件的配合精度要求比注塑模苛刻,间隙大了合模偏移,铸件直接报费。选型的时候可以参考这篇导柱选型的避坑细节:模具导柱直径与配合公差怎么定。
型腔钢才是整副模具的心脏。主流选择是H13和它的德国表亲2344,都是热作模具钢,含铬含钼,扛热疲劳。差别在冶炼方式:电渣重熔的钢锭致密、夹杂物少,等温性能稳得多。国产电炉H13大概20元一公斤上下,电渣的35到45元,进口8407轻松过百。一套型腔下来,钢料差价两三万很正常。关于价差的水分,这篇拆得很细:H13模具钢每公斤价差和买钢避坑。
寿命是隐藏账本:贵的模具摊下来反而便宜
H13类型腔正常热处理到HRC44-48、保养到位能打到8-10万模次;硬度和回火偷工的模子两三万模次就热疲劳龟裂,修一次的钱够补半套好钢的差价。铝液一百八九十度,一分钟一模地浇,型腔表面相当于反复被火烧又被水激,热应力拉扯之下早晚开裂,差别只在早晚和裂得多深。热处理做得正的钢,裂纹来得慢、来得浅,抛一下还能接着用;偷工的料裂纹一冒头就连成网,铸件表面全是拉痕。
我吃过一回亏。前年经手的一套模具,客户图便宜选了小厂热处理,打不到3万模次型腔表面就起了密密麻麻的龟裂,铸件拉伤,操作班组先怀疑脱模剂,换了两批都没用。上光谱仪看硬度,表层才HRC40出头,回火温度明显没给够。返修方案是重新淬火,可型腔已经焊补过两次,二次加热直接变形,这副模等于废了一半。
正常保养的账是这样算的:每打3到5万模次把型腔卸下来做一次氮化,一次两千块上下,表面硬度能回到HV900以上,粘模和冲蚀都压得住。配上稳定的模温——我们车间把压铸模温控制在200度上下,波动不超过15度——模次寿命轻轻松松过8万。2344这个牌号在这类工况下表现比普通H13稳一截,具体参数可以看这篇:2344模具钢做压铸模的实战选材。
回到开头那套18万的电机壳模。客户咬着牙做了,打到11万模次还在一线,中途只做过两次氮化和一次局部焊补。隔壁厂有套12万的便宜模具,4万模次就趴窝了,摊到每个铸件上,贵的这套反而省了一半的钱。所以下次拿到压铸模报价,先别急着砍总价,把模架材质、型腔牌号、热处理硬度和承诺模次这四项写进合同再谈,贵得明明白白,才是真的省。
常见问题
压铸模具一般能用多少万模次?
看产品和保养,没有统一数。小件锌合金模寿命比铝合金模长不少,30万模次不稀奇;铝合金电机壳这类主流件,8到12万模次算正常发挥。大模具反而难说,型腔块大,热处理均匀性难保证,寿命经常不如小模稳。
模架用铸钢还是锻钢好?
大模架普遍用铸钢,便宜且刚性够,但气孔缩松要看探伤;中小模架用45钢锻件或S50C更稳。锻件内部致密,打大锁模力的模子我更信锻钢。选哪家都一样,记得要材质证明和硬度报告。
询价时怎么判断报价格谱?
让对方把三样东西写进报价单:型腔钢的产地和冶炼方式、热处理外协给哪家、承诺多少模次。三家报价摆一起,钢料差价一目了然,不敢写模次承诺的,基本就是对自己的热处理没底。
预算紧可以先在哪些地方省?
标准件品牌可以降一档,顶针弹簧用国产一线足够;但点冷管孔位、排气槽和热处理这三样别省。省前两样是打不出好铸件,省热处理等于把模具寿命折价卖掉,回头修的钱更多。