软管模具怎么定型?芯棒与编织
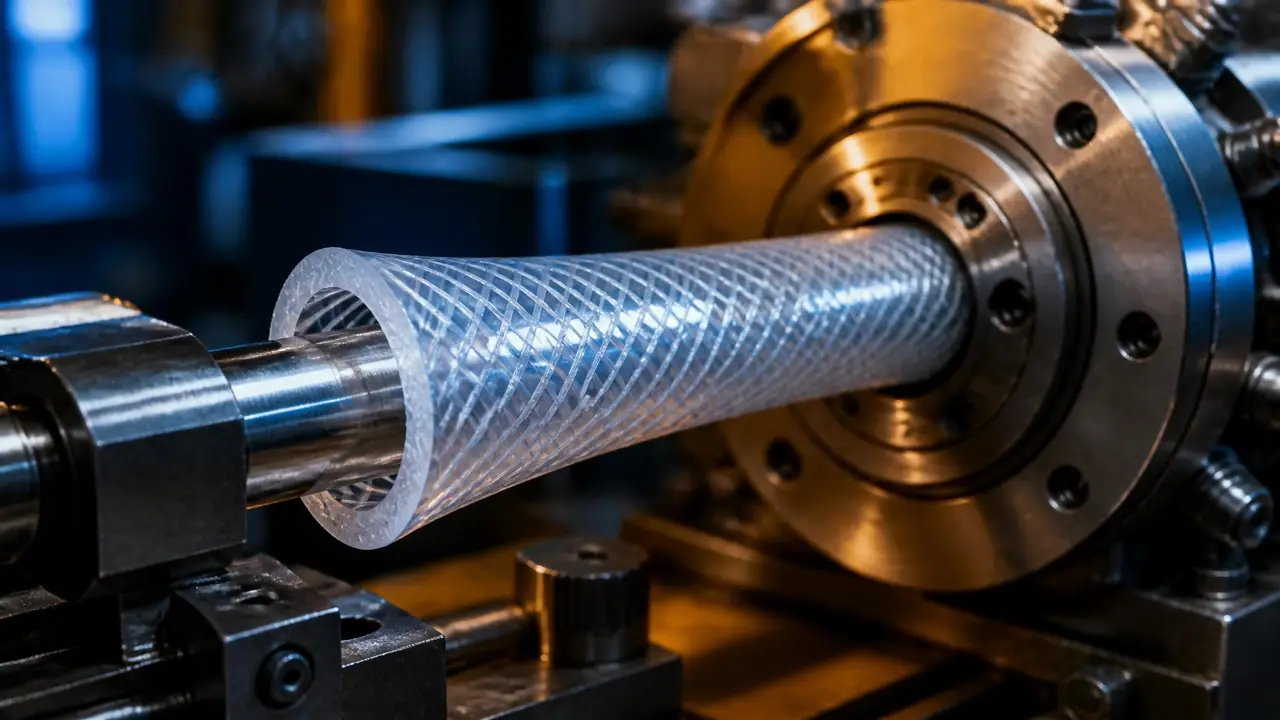
开门见山:软管模具定型,芯棒管内径和内壁,编织层管承压和外径配合,两头咬合才稳。把芯棒收缩量算准,把编织角校对,再用牵引比收尾,三步走完才算定型。
「芯棒到底做多大?」上个月车间新来的学徒拿着一张Φ8内径的软管模具图纸问我。我没直接报数。软管模具这行当,最怕的就是这种看着一句话能答、实际牵一发动全身的问题——芯棒尺寸连着收缩量,收缩量连着牵引比,牵引比又连着编织层的松紧,一环扣一环。我的看法写在前面:定型是芯棒和编织两头的事,单盯一头,迟早翻车。
去年我们接了一套PVC纤维增强淋浴管的模具订单。第一版芯棒照图纸8.0整做,试模量内径正合适,客户一打8公斤水压,管子像蛇一样拧成了麻花。查下来不是芯棒的错,是编织角编大了。这一跤摔得值,把定型链条上的每个零件都逼着重审了一遍。
软管模具的定型链条:芯棒管内径,编织管承压
软管模具的定型分两层:芯棒定内径和内壁质量,编织层定承压强度,外口模只负责收圆外径,三层尺寸互相咬合,缺一环就出废品。一根编织软管的成型顺序是固定的:内管先从模头挤出来,芯棒插在模头正中间,熔料从支架腿之间汇合包着芯棒走,内径和内壁在这一步就定了。内管随后牵进编织机,涤纶丝一上一下缠上去,编完再进外层包覆模头,熔料把丝网埋住,出冷却水槽一硬,尺寸锁死。
这套链条里三个零件各管一段。芯棒动一毫米,内径全变;编织张力大一档,内管表面起棱;牵引快一点,整体拉伸变细。我见过同行把芯棒公差磨到正负0.01毫米,结果编织机和牵引没配平,好模具照样出歪管子。定型是系统的事,不是单件的事。
芯棒定内径:收缩量、支架线和表面光洁度
芯棒直径不能照图纸内径做,PVC冷却要收缩,我们一般在内径上放大百分之二到三,再用牵引拉伸比微调到位。拿Φ8的淋浴管举例,芯棒实际做到8.18,出模量内径8.02到8.05,收缩加拉伸正好吃掉这0.15左右的差量。这个放大系数不是死的,料软料硬、水温高低都会挪动它,每换一种配混料都得重试一版。急不得。
材料上,芯棒常用40Cr调质后镀硬铬,批量大或者料里带玻纤的用H13氮化。镀层比基体重要,内壁挂料十有八九是镀铬层磨穿了。芯棒外圆磨到0.01毫米以内,粗糙度抛到0.2以下,管子内壁才有水亮的光面。芯棒的车磨工序跟一般模具零件一个路子,车铣磨线切割各有分工,这篇模具加工方式对比写得很细,可以对照着排工艺。
支架线是绕不开的坑。模头里几条支架腿把流道分开再汇合,料流接缝留在内壁上,就是几条淡淡的水纹。模头压力够高、料温配得平,纹能淡到打光才看得见;压力不够,手指都能摸出沟。客户验收打水压,渗漏十次有八次顺着支架线走。想更干净就换侧进料模头,成本翻着涨,内销管一般犯不上。
编织层怎么参与定型:54度44分和张力砝码
编织角贴着54度44分走,承压时管子既不伸长也不缩短;角度编小了打压变长变细,编大了整根管扭转打转。这是编织行业的中性角,丝线在这个角度受拉不引起长度变化,理论从绳网结构来的,放软管上一样成立。那套淋浴管第一版拧麻花,就是锭子张力没校平,实际编织角编大了。把24锭机的张力砝码逐锭过秤,重的换轻的,再编出来打8公斤水压,管子安安静静躺在桌上,一毫米都不挪。
张力除了管角度,还管内管的身材。校得过紧,内管表面起一节一节的竹节纹,外层料包进去也填不平;校得太松,丝网浮在面上,打压鼓出一个包。我们的土办法是编完用手转管子,手感发涩又转得动,就差不多。听着玄,编过几千米的师傅手一搭就有数。
编织距也要跟着管径走。管径大编织距小,丝叠成鱼鳞;管径小编织距大,网眼漏料。外层包覆时料温在190度上下,半熔的料往网眼里钻一点,把丝咬住,咬得好不好,直接决定丝层会不会在使用中串位。说到底,编织和包覆的配合就是温度加张力两件事。
芯棒定型还是真空定径,软管模具怎么选?
带编织层的软管只能走芯棒定型,真空定径套只管外圆,管不住内径;没有编织层的单层管,才可以省掉芯棒。三种方式摆在一起看更清楚。
| 定型方式 | 管住的尺寸 | 内径精度 | 外壁 | 典型产品 |
|---|---|---|---|---|
| 芯棒定型 | 内径、内壁 | ±0.05毫米左右 | 靠口模收圆 | 淋浴管、喷雾管、编织增强管 |
| 真空定径 | 外径 | 内径不可控 | 水亮光洁 | 单层透明管、鱼缸管 |
| 波纹模块成型 | 内外同时咬合 | 由芯杆决定 | 连续波纹 | 穿线波纹管、排水管 |
波纹管是另一路数:几十对模块咬合着追料走,内芯杆定内径,模块定波峰,模块温度和气压配不好,波峰就瘪。给客户做软管模具选型,先问一句有没有编织层,答案基本就定了。客户要承压,别报真空定径的方案,那是白做。
回到学徒那个问题。芯棒做多大?先把编织角、牵引比和料的收缩问清楚,数字是算出来的,不是背出来的。软管模具的定型从来没有一步到位,试模表上多记两行参数,交模的时候就能少熬两个通宵。
常见问题
软管模具的芯棒用什么材料好?
内销管用40Cr调质加镀硬铬就够,量大或者料里带玻纤再上H13氮化。重点是镀层和抛光,挂料比磨损更常见,镀铬层一旦磨穿就批量挂料,得及时重镀。
编织软管打压后变长是什么原因?
九成是编织角编小了,低于中性角。先查锭子张力和编织距,别急着动芯棒。也有少数是外层包覆太薄,承压全靠内管硬撑,加厚外层就能压住。
软管内壁的支架线能彻底消除吗?
常规支架式模头能淡化到几乎看不出,彻底消除难,除非换侧进料或者螺旋芯棒式模头,模具成本要上一个台阶。做外贸单、验收标准严的,这笔钱值得花。
一套软管模具试模要多久?
顺的话半天到一天,最花时间的是编织和牵引的配合,换一批料还得重调。我们赶工期试过三小时交样,代价是当天的报废料够编半卷管,不划算。
延伸阅读
芯棒的车磨工序和模头的整体工序安排,可以接着读这篇模具加工工艺完整工序链,从粗加工到精加工的顺序都排好了。
想知道一套模具从钢板到出货中间有哪些环节,模具制造全流程那篇按十二道工序写得更细。