大型模具加工的设备门槛:龙门CNC、行车与拼焊缺一不可
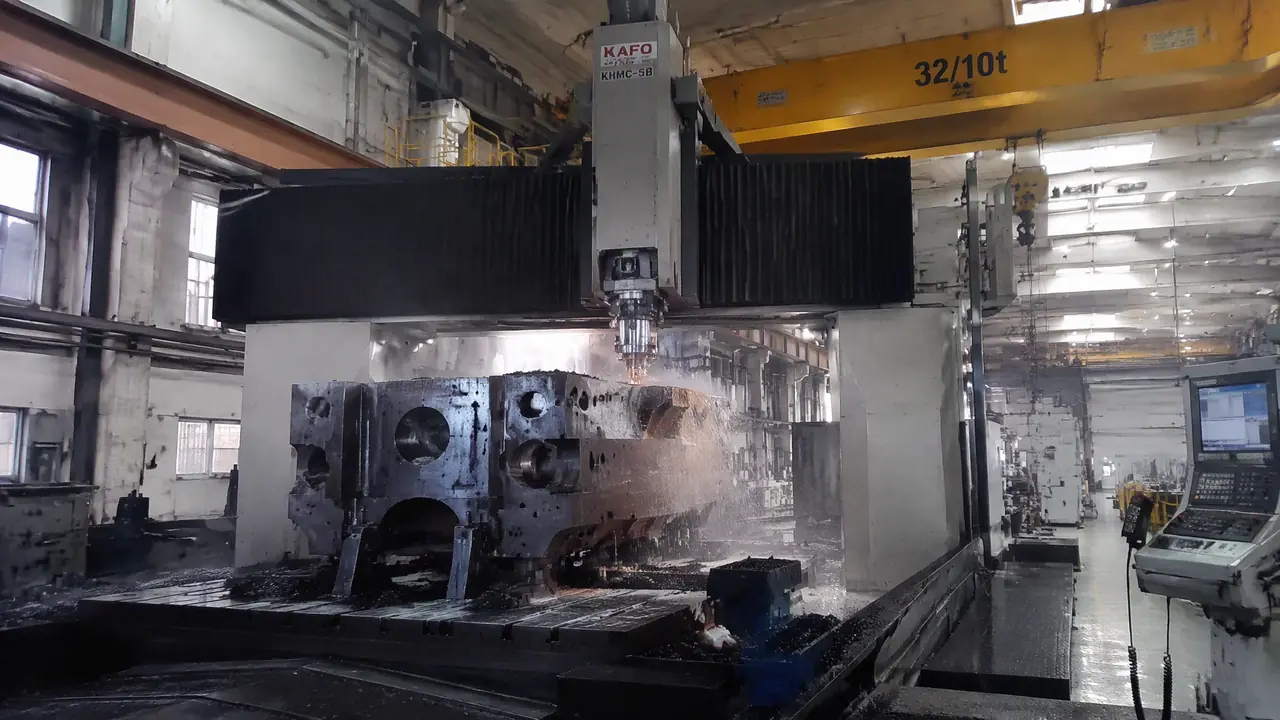
先说结论:大型模具加工的门槛不在手艺在设备,龙门加工中心、大吨位行车和拼焊回火这三样缺一样,接了单也只能干着急。看厂先看车间再谈价,设备清单对不上,报价再低也是白搭。
上礼拜有位同行老板来车间看设备,开口就问大型模具加工能不能接。我先把丑话说在前头:龙门、行车、拼焊这三样看齐了才有得谈,缺一样,这单接了就是坑自己。
他有点懵。大概以为我要先谈价。真不是。大模这个活,卡脖子的从来不是刀工,是设备的吨位、行程和炉子。
先划个范围。我这里说的大模,指模坯单件上吨的活——保险杠模、洗衣机外壳模、1210托盘模、大号垃圾桶模这一档,一模钢料十几吨起步,投影面积过一平米。这个级别的单子,普通模具厂的车间进去就傻眼,立加摆不下,小行车吊不动,整板规格也不够。设备这一关,从接单第一天就横在账上。
龙门加工中心是入场券,行程和承重比精度先卡人
模坯长宽过一米立加就摆不下,只能上龙门,选机先看行程和承重,两米级型面至少要2.5米×4米行程、承重10吨起的机型。数字别背反了,行程决定能不能干,承重决定敢不敢干。
我们车间那台2.5米×4米的龙门是2016年添的,连地基、夹具、排屑带冷却落下来三百五十多万。贵是真贵。可就这台机器,把周边两百公里内的大模精铣活揽了大半,机时费280元一小时往外报,排期还得等十天。
没有龙门的厂怎么接这种活?用大行程立加分次接刀。一米八的型腔分三段铣,接刀台阶压到0.02毫米以内,理论上行,实际看机床刚性和师傅手感。接三刀,两处台阶,合模面拿灯光一照,漏光就是返工。说实话,我见过最惨的一单,四刀接出来的型面,试模漏水,整套模芯报废,六十多万打了水漂。
选龙门还有个坑,别只看行程单上那串数字。工作台承重、立柱间距、刀库容量,三样一起核。有的厂吹自己能干两米件,一问承重才6吨,十几吨的模坯上去主轴直接抖。
三轴五轴与龙门怎么取舍、各档机型差在哪,之前写过一篇专门讲加工中心选型的,看厂前翻一遍能省不少嘴皮子:模具加工中心怎么选?三轴五轴与龙门。
行车不是配套设施,是产能本身
十几吨的模坯翻转装夹全靠行车,吨位不够就得外包吊装一趟半天,干大型模具加工行车至少32吨起,三十吨级坯子要双梁配吊梁。
外行看行车就是个铁钩子,内行看它是车间的心跳。一副保险杠模从开料、粗铣、翻转、精铣到合模,上机下机十几道吊装,道道都得过大钩。32吨的行车跟16吨的比,购入价差不了几万,产能差一半。
安全这块多说两句。十几吨的坯子悬在头顶,吊点位置、吊梁角度、试吊高度,三样一样都不能省。试吊离地200毫米,停稳了再走大车。手指不许伸进模坯底面,这句话我每个新徒弟上岗第一天都要吼一遍。
2019年隔壁市一家厂翻模坯,吊带直接挂在加工好的型面上没加护角,坯子一偏砸下来,地坑砸出个窟窿,人幸亏躲得快。打那以后,我们车间吊装前必须报吊点图,班组长签字才准起钩。
对了,说到这个,行车还得看跨度和轨道长度。车间宽度不够,行车纵横向都施展不开,有钩使不上劲,跟灶台小放不进大锅一个道理。
拼焊大板:焊好了省钢钱,焊不好整块回炉
大模坯超出整板规格就得拼焊,坡口开X形双面焊,焊完必须整体回火去应力,跳过回火的坯子用半年准裂,返修钱比省的钢料贵几倍。
整板一般轧到两米出头,两米五、三米的模板就得拼。坡口开X形,双面焊,焊材跟母材匹配,碳当量差太多焊缝就是软肋。焊完探伤,再进炉回火,550到600度保温,按板厚算时间。
这个坑我2020年踩过。一批718预硬钢的拼焊模坯,客户催得急,焊完没回火直接上机,精铣完第三天合模面翘了0.12毫米,重新松夹、等应力释放、再精铣,前后搭进去十一天。回火一炉才三四千,图省两三天等于赔一个月。
预硬钢拼焊更要小心,焊缝附近硬度会掉。型腔要是正好骑在焊缝上,用着用着就压塌。经验是排料时把焊缝让开型腔和合模面,实在让不开就换超宽整板,贵三成也得认。
拼焊回火只是大模的头一道关,后头型面精铣和合模精度怎么控,保险杠模具那篇写得更细:汽车保险杠模具加工难在哪?大型模具的型面加工与合模精度控制。
没有全套设备也能接单:拆工序外协的账
中小厂接大模单不必样样齐,自己留设计、精铣和装配,粗铣、深孔钻、热处理外协,外协费约占三成,交期多留十到十五天。
这是多数模具厂真实的活法。我认识的几家做托盘模的,车间就两台大行程立加加一台16吨行车,粗加工发给有龙门的厂,深孔钻发专机厂,回火外协热处理车间,自己抓设计和合模研配。毛利薄点,活得挺稳。
外协的账要算三笔:机时费、往返运输、排队时间。深孔钻按孔深和孔径报价,一副托盘模的运水孔外协下来两三千;回火一炉三五千,大件要等配炉,来回十天上下。这三笔加起来,报价时别漏,漏了就是自己贴。
| 设备 | 底线规格 | 没有它的下场 | 短期补救 |
|---|---|---|---|
| 龙门加工中心 | 行程2.5米×4米,承重10吨 | 两米以上型腔接刀,合模面漏光 | 租机时或外协精铣 |
| 行车 | 32吨双梁 | 吊装外包一趟半天,翻转靠人堆 | 分块设计,拆小坯 |
| 拼焊加回火 | X形坡口,550度整体回火 | 半年开裂,整块回炉 | 上超宽整板,贵三成 |
上礼拜那位同行老板,后来把单放给了家报价低两成的厂。前两天打电话来诉苦,那副模在对方车间趴了半个月,等外协深孔钻的排期。我把当初那三样东西又跟他念了一遍:龙门、行车、拼焊。设备这道门槛绕不过去,早看清,少赔钱。
常见问题
没有龙门,用大行程立加接刀干大型模具加工行不行?
两米以内的活勉强能干,接刀台阶压到0.02毫米以内,钳工研配兜底。超过两米建议直接外协龙门,接刀次数越多漏光风险越大,返工一次的钱够付半个月机时费。
大型模具的运水孔用什么设备加工?
深孔钻专机,孔深跟孔径比超过八十比一就得用它。一般机加厂没这设备,外协按孔深算钱,一副模几百到两三千。别省这道,运水不通,注塑周期直接拉长三成。
拼焊完的模坯不回火行不行?
不行。焊缝应力没释放,精铣完两三天就开始变形,合模面能翘零点一毫米以上。回火一炉三四千,比改模便宜十倍,这道工序省不得。
外协热处理一般要几天?怎么盯交期?
算上往返和排队,小件五到七天,大件十到十五天。下单时把回火温度和硬度要求写进纸面,货到了自己打硬度,别光听对方说没问题。