模具雕刻机怎么选?主轴转速、与加工中心分工和刀路一次讲清
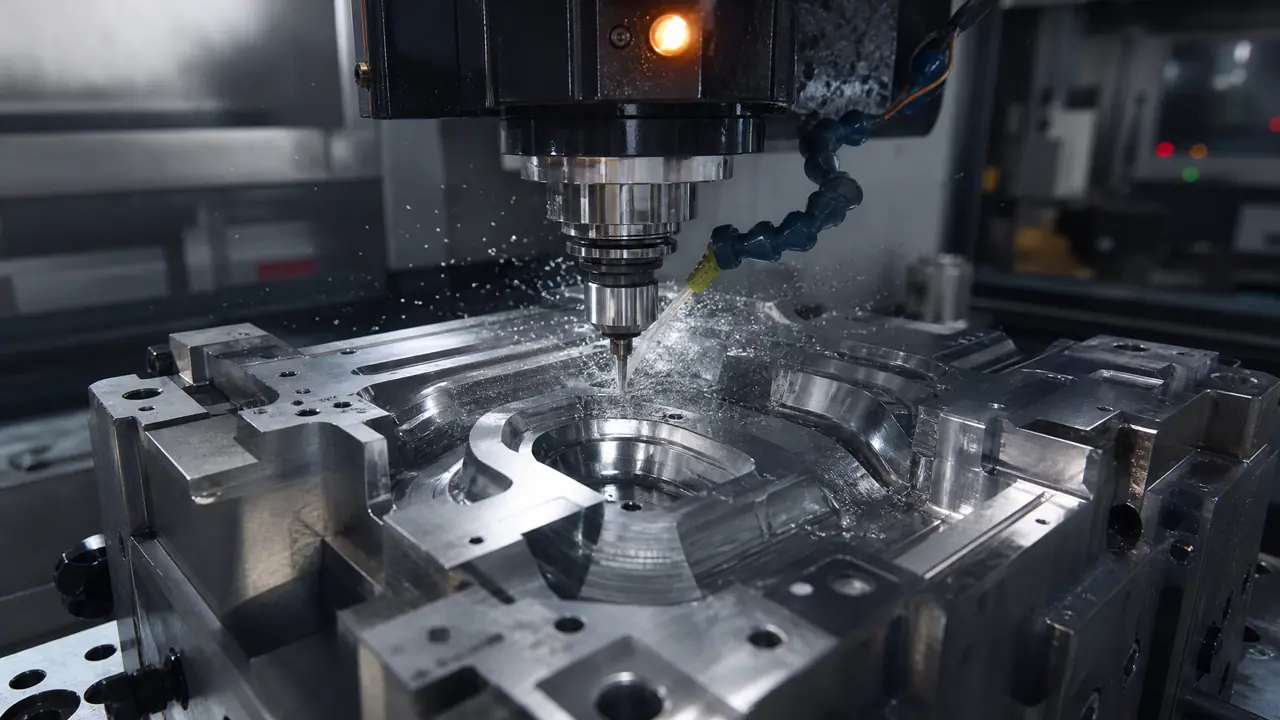
把话放这儿:模具雕刻机买之前先想清楚三件事——你雕什么料、最大件多大、跟现有加工中心怎么搭。转速不是越高越好,钢模精雕12000到24000转够用,铜公和石墨才用得上60000转。买错了配置,多花的钱够再请半年师傅。
上礼拜车间里排单,一个做首饰模具的老客户来催货,模腔里的花纹要雕,我直接把活丢给了旁边那台精雕机,大加工中心腾出来开下一套料的粗。旁边来面试的小伙子看愣了,问我这两台机不是都能雕吗。我说都能转刀,可分工完全是两码事,这就是今天想聊透的:模具雕刻机到底该干哪段活,别一买回来就当万能机使。
我在这行待了十来年,眼看着厂里雕机从一台变成四台。说实话,雕机买对了对小厂是救命的,买错了就是车间里最贵的一块铁。下面这些是我自己交过学费的经验。
选型先看主轴和结构,不是看标价
选模具雕刻机先定主轴:钢料精雕选12000到24000转BT30主轴,铜公石墨选40000到60000转;再看行程和床身结构,龙门式比动柱式抗振。参数表上别的都可以先放着,这两样定下来,机器的定位就清楚了。
先说主轴。市面上雕机主轴常见的三档:24000转风冷的,40000转水冷的,60000转高速电主轴。风冷的便宜,三四万就能拿下整机,但连续跑两小时以上热漂移明显,我实测过,同样的刀路上午雕和下午雕,深度能差出0.01到0.02毫米。做铜公看不出来,做钢模腔面就得靠后续省模救。水冷的稳很多,价格贵两三万,跑一整天尺寸漂移基本压在0.005毫米以内。
60000转那个档位,讲真大部分模具厂用不满。它是给首饰模、滴塑模、眼镜模这种纹路极细的活准备的,刀径经常在0.3毫米以下,转速不够刀尖线速度太低,刀一蹭就烧。你要是主要做塑胶模的铜电极和中小腔体,40000转水冷是最稳的一档,我厂里四台机有三台是这个配置。
再说结构。雕机分动柱式和龙门式。动柱式的机器便宜,但滑枕悬出去越长越颤,雕深腔的时候刀尖振纹肉眼都能看见。龙门式的刀架从横梁上下来,刚性好了不止一个档,雕600乘400以上的大板料明显稳。我的建议很简单:料不超过400乘400的,动柱式凑合能过;经常雕大模架的,直接上龙门,别省这个钱。
行程也有个坑。标称行程是行程,实际可加工范围要刨掉夹具,标700乘500的机子,装上治具可能就剩650乘450。下单前拿你最大的典型工件量一量,留出装夹余量,这是采购最容易忽略的一步。
转速拉多高要看刀径和材料,别一刀到底
主轴转速跟着刀径走:10毫米以上球头刀雕钢用12000转左右,6毫米的拉到18000转,1毫米以下小刀才需要40000转往上,配合进给调切削量。转速与进给要成对调,光拉转速不提进给,等于让刀尖干烧。
车间里最常见的毛病就是转速一刀到底,编好程序S值固定不动。雕钢料的时候这样干,刀寿命掉得飞快。我的经验参数给你参考:S136这类不锈模具钢,用R3球头刀精修,S13000到S15000,进给F1800到F2200,行距给0.1毫米,雕出来纹路手摸基本无感,省模时间能省一半。换成R1.5的小刀清角,转速提S20000,进给降到F900左右,步距0.05毫米。
雕铜公是另一套逻辑。铜料软,怕的是粘刀不是崩刃,转速可以拉高,S25000起步,进给F3000往上,配合冲油或者气吹把切屑吹走。石墨更干脆,粉尘大,机床必须带吸尘,转速倒是随意,重点在刀具涂层,金刚石涂层的刀能用普通涂层三倍的寿命。
对了,说到刀具,多嘴一句。雕机上别拿大刀硬啃,它的强项是轻切快走。有一次新来的师傅想在雕机上用10毫米立铣刀开粗45号钢,一刀下深1.5毫米,主轴直接过载报警,那批刀报废了五支。这不是雕机的活,是加工中心的活。
和加工中心怎么分工:粗活归大机,精修归雕机
合理分工是加工中心负责开粗和粗铣型腔,模具雕刻机接手精雕花纹、清角、雕字和铜电极,两台接力比一台全能机效率高、成本低。大机出荒,雕机出面,各干各的强项。
很多老板纠结要不要买一台带高转速主轴的加工中心,一台顶两台。我的看法很直接:除非你的活全是中小型精密腔体,否则不如大机加雕机两台搭配。850加工中心开粗,切深能上2毫米,一台顶雕机三倍的金属去除率;雕机精修,光洁度和细节又是加工中心够不着的。两台加起来十二到十八万,比一台高性能精密加工中心便宜不少,还互为备份。
我们车间的标准流程是这样:模架粗六面先上加工中心铣到位,留0.3毫米余量;型腔开粗也在大机上做,留0.15毫米;然后转雕机,半精一刀留0.03毫米,最后精修一刀到位。这样雕机只承担最后一两刀,它的弱点——金属去除率低——完全暴露不出来。
| 对比项 | 模具雕刻机 | 加工中心 |
|---|---|---|
| 主轴转速 | 12000到60000转 | 一般8000到12000转 |
| 吃刀量 | 单层0.1到0.5毫米 | 单层1到3毫米 |
| 擅长 | 花纹、清角、铜公、小腔精修 | 开粗、大面、钻孔攻牙 |
| 整格价位 | 4万到20万 | 25万往上(850级) |
| 操作门槛 | 会编简单刀路即可上手 | 需要熟练编程员 |
雕头也就是雕刻主轴本体,挑的时候看两个指标:跳动和温升。新机到手拿千分表打一下刀柄锥孔,跳动超过0.005毫米的直接退货,别听销售说什么磨合磨合就好了。温升呢,连续跑一小时手贴主轴外壳,烫手不敢碰的,散热设计有问题,夏天更遭罪。
电极这一块雕机是绝对主力。做一套胶壳模,铜公少说七八个,骨位细公加工中心根本没法干,全是雕机的活。铜公雕完的表面光洁度直接决定火花机的放电时间,面铣得亮的铜公,粗打加精打能省三成工时,这笔账老师傅都懂。
刀路怎么编才不废刀:行距、余量、清角三件事
雕机刀路的核心是分层浅切加小行距:精修行距取球头刀半径的十分之一到二十分之一,每层切深不超过0.15毫米,拐角处单独做清角刀路。参数给对,同样的刀寿命能翻倍。
编程这块,雕机刀路和加工中心刀路思路不一样。加工中心求快,能一刀过的绝不两刀;雕机求稳,宁可行距密一点,也不能让刀尖负载突变。我常用的策略是三段式:等高开粗留0.2毫米,平行精修留到0,最后的陡峭死角单独跑清角程序,用小一号的刀。
行距怎么定?球头刀精修有个土算法:行距取刀半径的十分之一,残留高度基本在0.003毫米以内,肉眼看着就是雾面。你要是追求镜面,压到二十分之一,加工时间翻倍,一般塑胶模用不着,纹面要晒纹的更不用抠这个。
连接方式也讲究。雕花纹的时候刀路抬刀太多,效率掉一半还伤主轴。软件里把连接方式设成沿曲面连续进给,只在换层的时候抬刀,一套花纹雕下来时间能从四小时压到两个半小时。这个开关很多人编完程序从来不点开看,亏就亏在这里。
还有个细节:雕机加工程序首件试切时,我把进给倍率拧到百分之五十起跑,观察第一层切屑状态,正常了再逐步拉回百分之一百。多花十分钟,省的是断刀和撞机。新手最容易在这一步翻车,程序没问题,毛料装夹偏了0.5毫米,第一刀下去刀就没了。
回到开头那个面试的小伙子,我后来跟他说,你现在学会开雕机只是第一步,搞明白哪段活该给哪台机,你才算入了门。厂里的机器都是死的,活是活的,把雕机和加工中心当成一条线上的两个工位来排,产能自然就上来了。
常见问题
模具雕刻机能直接雕淬硬钢吗?
HRC50度以上的硬料,普通雕机主轴和刀具都吃力,得选刚性更好的机型配硬质合金涂层刀,切深压到0.05毫米以内慢慢磨。我的建议是硬度高的型腔交给铣打或者放电,雕机别硬扛。
雕机每天要做什么日常保养?
三件事:开工前看导轨润滑油位,收工后吹干净导轨丝杆的切屑,每周检查一次主轴夹头的锥孔有没有拉毛。铜屑最伤丝杆,雕铜公多的机子要格外勤清理。
新买的雕机精度不对怎么验收?
拿千分表打主轴跳动,再雕一个标准的圆形测试件,用圆度仪或者投影仪量。位置差超0.01毫米就直接找厂家,验收标准写进合同里,别等到用了半年才发现补偿参数没人会调。
雕机和激光雕刻机能互相替代吗?
替代不了。激光是烧蚀,深度做不深,斜面和立壁更没法干,适合打标和浅花纹;雕机是实打实切削,能出三维型腔。做模具的买雕机,激光机顶多配一台打模号。
一台雕机配几个编程员合适?
活源稳定、排满两班的话一个专职编程加一个操机就够,操机员会改参数会试切,编程员负责出刀路。小厂让操机师傅兼编程也行,就是得给他配个正版或够用的CAM软件。