旋切模具刀口精度怎么盯?不干胶圆刀模的间隙、崩刃与修磨实战
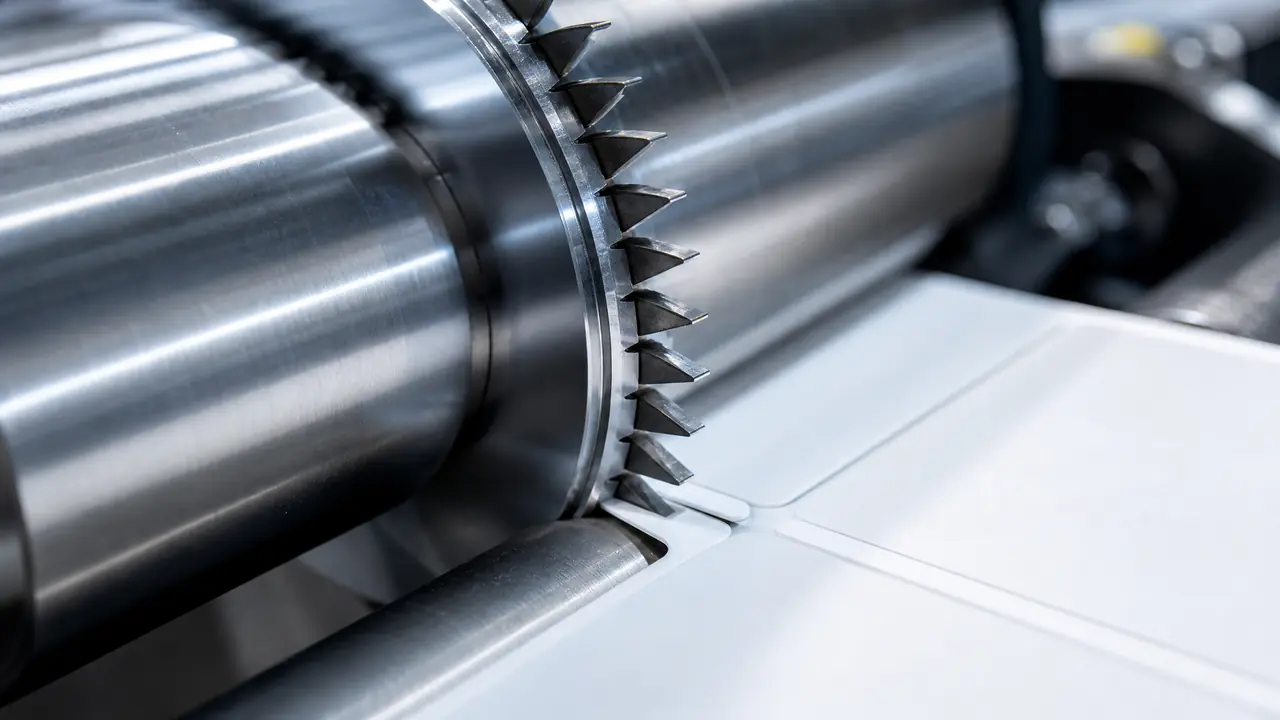
把话放这儿:不干胶标签边缘起毛、连点切不断,八成不是旋切模具刀口本身崩了,而是刀辊和底辊的间隙跑大,或者底辊表面被纸里夹带的砂粒压出了沟。先拿试切纸和塞尺压一圈,分清是刀的问题还是辊的问题,再决定磨刀、换辊还是换模,别一上来就整套报修白花钱。
上个月我在标签厂盯一批哑银不干胶,旋切模具(就是轮转机上的那根圆刀辊)切出来的标签,边缘全是拉丝,每五张还连着一个没切断的点。机长第一反应是刀不行了,得下修模单。我把刀辊拆下来对着灯转了一圈,刀口整整齐齐,一点崩的痕迹都没有。问题出在底辊上,磁辊表面被纸里夹带的砂粒压出了一圈浅沟,间隙最宽的地方已经超过0.05毫米。
这事让我把一个老理想得更透了:旋转模切这条线上,切出来的质量是刀辊、底辊、机器线压力三样凑出来的,光盯着刀没用。这篇就围绕刀口精度这一个事,把两种旋切模具怎么分、间隙怎么压、崩刃和连点怎么排查一次讲完,都是车间里能直接照着干的招。
柔性蚀刻模和固体硬模,先分清手上是哪种
旋切模具常见两种:柔性蚀刻模厚0.68毫米、靠磁辊吸在辊面上,一副两千到四千,寿命三十万次左右而且不能修磨;固体硬模整辊钢制,八千到一万五,能修磨三到五次,寿命过百万次。两种干法完全是两条路,搞混了报价和验收都要吃亏。
柔模说穿了是一片蚀刻出来的薄钢板,刀口靠腐蚀加精修做出比基面高出0.45到0.5毫米的刀尖,用的时候往磁性辊面上一贴就吸牢,换一套版半小时都不到。打样、短单、老换版的活儿它最顺手。我这边三万张以下的单子基本全给柔模,按万张摊模切成本,比硬模划算。
固体硬模是整根45号钢或者D2料上车铣出来、再上磨床精磨刀口的,硬度能到HRC58以上。贵是真贵,可它经得起砂粒、经得起连轴转,磨钝了还能拆下来重磨。长单、铜版纸标这种量大又费刀的活儿,硬模摊到每万张反而便宜。这个账得两头算,别一听价格就把硬模毙了。
| 对比项 | 柔性蚀刻模 | 固体硬模 |
|---|---|---|
| 结构 | 0.68毫米薄钢板贴磁辊 | 整辊钢制加工 |
| 价格 | 两千到四千一副 | 八千到一万五一根 |
| 寿命 | 三十万次上下 | 过百万次 |
| 修磨 | 不能修磨 | 可修磨三到五次 |
| 适合 | 短单、打样、频繁换版 | 长单、量大、含砂粒纸料 |
对了,说到寿命,柔模那个三十万次是个什么概念?跑一般的不干胶标,按每分钟六十米的机速折算,也就两三个班的活儿。所以我从来不让柔模过夜连跑,能白天收尾就白天收尾,别跟那点寿命较劲。
刀辊对底辊的间隙怎么压,0.02毫米是道坎
刀辊和底辊的间隙要压到0.01到0.02毫米,半切标签靠刀尖高出量切穿0.1毫米上下的面纸、留下底纸,间隙每宽出0.01毫米,毛刺高度基本翻一倍。压间隙靠轴承座两侧的偏心调整机构,不是靠手感硬怼。
半切是不干胶模切的命根子:面纸要断得干脆,底纸不能破,破一条底纸,客户贴标的时候整卷废。这一刀切多深,不靠调机器压力硬凑,靠刀尖高出量和底辊的配合——刀尖比基面高出0.45到0.5毫米,正好吃穿面纸加胶层,在底纸表面留一道浅浅的压痕。这道压痕就是验收的凭据,太轻是没切透,太重就是伤底纸。
车间里验间隙有个土办法,比卡尺快:拿一张打字纸剪成窄条,合上模切压力空跑一圈,看纸条被压出的印子。整圈印子深浅均匀,间隙就是正的;哪一段压得发亮,哪一段的底辊就已经低了。压完了再用塞尺在四五个位置复核一遍,五个点都在0.02毫米以内才开机。
老实讲这个坑我踩过。有一批特光铜底的不干胶,机长图省事没跑试切纸,直接上料开机,结果右侧一指宽的范围底纸全切穿了,八千张料全废。追下来是底辊那一段被砂粒啃低了0.04毫米。从那以后我的规矩就是:换料必跑试切纸,塞尺五个点签字,才准开机。
还有一句要紧的:线压力也不是越大越好。压力加大确实能让连点变少,可刀口跟底辊是硬碰硬,压力每加一档,刀口和底辊的磨损都跟着翻着涨。正确的路子是先压准间隙,再给到刚好切透的最小压力,两步别倒着来。
崩刃和连点,先查这三处再下修模单
连点先查底辊磨损和机器线压力,崩刃先查料里砂粒和刀口碰伤,最后才轮到刀口本身的精度,排查顺序反了多半白花修模钱。给修模师傅一张说得清的故障单,比一句"刀不行了"管用得多。
第一处查底辊。把标签平铺在灯箱上对光看,连点的位置要是整卷固定在同一条线上,八成是底辊那条位置有沟或低了。换个角度再切一版,连点跟着位置走,问题在辊;跟着图案走,问题才在刀。
第二处查料。砂粒是刀口的头号杀手,尤其是再生纸底的卷料,胶层里夹着纸屑砂子,一个班下来刀口能被啃出肉眼难见的微崩。我的经验是上机前用手背顺着卷料胶面快速摸一圈,有明显的硌手感就直接跟客户谈换料或者换硬模,别拿柔模硬扛。
第三处才是刀口本身。对光看刀缝,连续发亮的刃线是好的,有断点、亮点集中的位置就是崩刃。送到修模那里,柔模直接换,硬模视崩口深浅决定磨还是焊。磨一次去掉0.05毫米上下,一根硬模磨三到五次就该报废了,别舍不得。
冲压裁切这条线上的门道其实是一脉相承的,间隙、毛刺、崩刃这三件事,平板模和圆刀模只是叫法不同,想往深里追,可以看看打孔模具里冲头凹模间隙和毛刺控制那篇,道理是通的。要是你的活儿对尺寸公差要求更狠,冲压精密模具里刃口精度和粉末钢的门道那篇也值得翻一遍。
再说回那批哑银不干胶。底辊重新磨过、间隙压回0.015毫米之后,同一个刀辊装上去,毛刺没了,连点也干净了,八万张的活儿一个班收尾。机长后来说了句实话:这刀其实还能再跑二十万次。旋转模切这行,刀口精度从来不是刀自己一个人的事,刀辊、底辊、压力三样都伺候到位了,一副刀才能把它该出的命跑满。
常见问题
旋切模具的刀尖高出量到底是多少?
常规不干胶模切用0.45到0.5毫米这一档,正好切穿面纸加胶层。底纸厚、克重高的料可以让供应商把刀尖加高0.05毫米左右,定做的时候把料的克重报全,别只报"不干胶"三个字。
柔模切着切着出现连点还能救吗?
先别急着判死刑。柔模连点多半是磁性辊吸力不匀或者辊面有杂质,把版揭下来、磁面擦干净重新贴合,再用微调压力补一档,很多时候就救回来了。要是连点位置固定在图案某一处,那才是刀口蚀刻的问题,直接换版。
磁辊和底辊是一根辊吗?
不是。磁辊是吸住柔模的那根,相当于刀辊的"托";底辊在刀对面,是承受切穿的硬辊,讲究的机器用的还是带包层的可磨底辊。两根辊的间隙才是刀口精度的落脚点,验机的时候要分开查。
拼版跳距对刀口有影响吗?
有。跳距留得太小,两条刀线之间那一窄条料容易掉进辊缝里带进砂粒,时间一长就是局部崩刃。拼版的时候跳距至少留两毫米,窄于这个数,刀的寿命会明显打折。
橡胶垫片冲切那种平板模,跟旋切模具是一回事吗?
不是一回事。垫片冲切多是平板落料模,一冲一下;旋切是圆刀辊连续切,走卷料。两者只共通"间隙定毛刺"这个理,结构、验收、修磨的路数完全不同,询价的时候别拿平板模的行情去压圆刀的价。