模具钢cr12值不值得选?碳化物分布、适用与局限一篇讲透
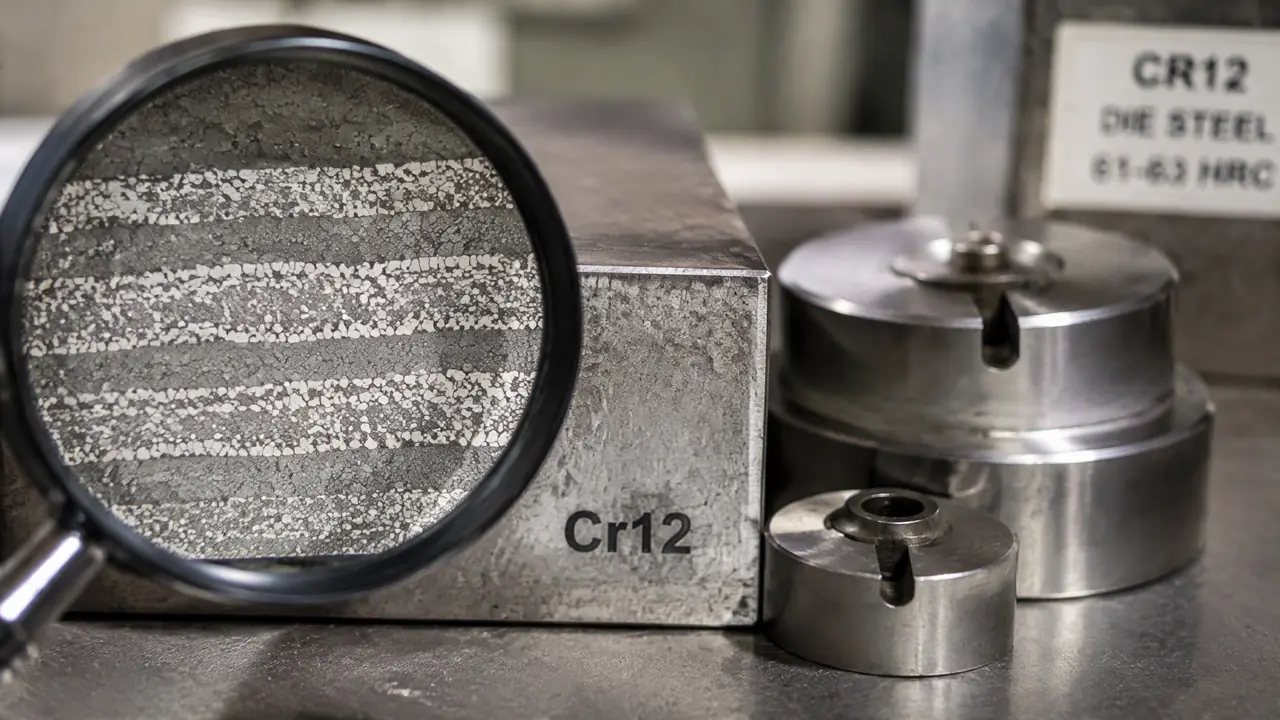
别绕了:模具钢cr12是把双刃的老刀,碳化物够硬所以耐磨,也是它天生带状分布,一崩就崩大口。安静干薄板冲裁一天八千次没毛病,拿去冲厚料不锈钢就是自找崩刃。买料时盯住碳化物不均匀度,别贪便宜料芯,这钱省了,后面十倍补回去。
管采购这些年,模具钢cr12我前后进过两百多吨,最肉疼的一次交学费在去年秋天。车间一副冲3毫米65Mn犁尖片的凹模,刃口崩了,想着省几千块,外发给路边作坊焊补。焊完第二天上线,整条刃口跟受潮的饼干似的掉下来一长条,模子当场报废,四千八的焊补费打了水漂。打那天起我认下一个理:Cr12这料,不懂脾气的人用不起。
先把户口报清楚。Cr12是国标GB/T 1299里的高碳高铬冷作钢,含碳1.8%到2.3%,铬12%上下,不加钼钒,算是Cr12MoV的同门老大。便宜,耐磨,脆,三个词就说完了。
碳化物分布为什么决定Cr12的生死
Cr12的碳化物先天不匀,铸锭冷却时铬碳化合物沿晶界连成带状和网状,带状级别高的料,芯部和表层硬度能差两三度,崩刃都坏在这。
这话不是吓唬人。Cr12含碳量顶到2%以上,钢水凝固的时候,一部分碳和铬先抱团,结成粗大的共晶碳化物,铸锭外圈先冷、芯部后冷,这些硬疙瘩就顺着冷却方向排成条、连成网。跟腌咸菜一个道理,盐没揉匀的疙瘩菜,咬到哪儿齁到哪儿。
分布不匀的账很好算。带状碳化物严重的料,横向冲击韧性掉一半不止,同一块料芯部和表层的淬火硬度能差出两三个HRC,线切割一开槽,应力一放,裂纹专挑碳化物堆缝的地方走。这坑我踩过:前年一批Cr12凹模白坯,线切割切完说好第二天去应力,结果在库房过夜,半夜啪一声裂成两瓣,四千多块的料听了个响。打那以后,我的采购单备注永远钉着一行字,切割后24小时内去应力回火。
所以选料的时候别光问价钱,让钢商把锻造情况报出来:反复镦拔过的料、碳化物带状按GB/T 1299评到2级以内的,才配做刃口。100毫米往上的大截面料最要当心,规格越大,碳化物越容易摆烂。大规格一定让对方改锻,只轧不锻的料,芯部碳化物基本还是铸态的老样子,表面上根本看不出来。
什么活该用Cr12,什么活千万别碰
料厚3毫米以内的碳钢和硅钢片冲裁落料,批量中等,Cr12最划算;不锈钢厚板、连续拉伸、小间隙精密级进模别碰,那是崩刃的快车道。
该用的场景很好认。冲2毫米冷轧板垫片,凸凹模用Cr12做到HRC 60到62,一次刃磨冲八万到十万次;间隙放到料厚的8%到10%,别跟精密模较那个劲。同样的活我更偏向Cr12而不是Cr12MoV,进价便宜四成,这个工况下Cr12MoV多出来的韧性根本用不满,省下的钱够付两年刃磨和线切割。
不该用的也别犟。冲4毫米不锈钢,或者连续拉伸件,Cr12没有钼钒撑韧性,抗回火也差一截,崩刃就是时间问题。这话我当年不信,拿它做过一副拉伸家电端盖的凹模,R角处第七天崩掉米粒大一块,产品拉毛,报废三百多件,从此长了记性。要论待遇,Cr12和Cr12MoV出厂硬度都能做到58往上,账面上一个数,真上机台,工况一苛刻立马见高下。
| 牌号 | 常见硬度 | 进价区间(我的经验) | 干什么合适 |
|---|---|---|---|
| Cr12 | HRC 60-62 | 电炉7-10元/公斤,电渣12元上下 | 薄板冲裁落料、剪刃、浅拉深 |
| Cr12MoV | HRC 58-62 | 14-20元/公斤 | 中厚板冲裁、冷镦,带点韧性要求 |
| SKD11/D2 | HRC 60-63 | 22-32元/公斤 | 不锈钢硅钢片大批量,高耐磨 |
| 45号调质 | HRC 28-32 | 5元上下 | 垫板上下模座,别拿来当刃口 |
Cr12MoV那门兄弟的水比Cr12还深,8元和25元的差价我专门拆过一篇(CR12MOV模具钢多少钱一公斤?8元和25元的料到底差在哪),验料的路数相通:先问清电炉还是电渣,再谈价钱。
进场验料和热处理要盯的硬指标
买Cr12盯三处:碳化物不均匀度按国标卡到2级以内,退火硬度HRC 22到27,淬火后两次回火一次不许省,三样守住,崩刃少一大半。
进场验料我做三步。头一步对炉号,质保书上的炉号和实物钢印对不上,直接退,上个月刚退回去一批,料商换了个便宜炉号的货想蒙混,被我在钢印上逮个正着。第二步试退火硬度,随身带把旧锉刀,锉得动、手感发黏的,大致是正常退火态;锉刀打滑的,硬度偏高或者欠退火,退货再谈。第三步看断面,锯开一小截,断面细密发亮的还行,肉眼能见亮暗条纹的,带状碳化物跑不了。
热处理是另一半命。常规950到980度加热淬油,200度回火两次,硬度落在HRC 60到62;想拿硬度换韧性,就930度低温淬火,硬度让到58左右,崩刃概率小得多。回火必须两次,每回两小时起,别心疼电费。对了,跑题说一句:库房里Cr12别跟45号料挨着堆,俩料颜色一个样,下错料白干一天,这亏我们车间吃过。
线切割的火候也得念叨。切割安排在淬火回火之后,脉冲别贪快,切完24小时内去应力,这三条一条都别省。切完当场没事的模坯别急着装配,库里憋着的应力不爆则已,一爆就是半夜那声脆响,规则守住了,裂纹才不挑时间找你。
还有焊补这事,开头那副报废的模就是答案。Cr12焊补等于把碳化物问题再搅一遍,焊区成分乱、硬度跳,裂纹专往熔合线边上钻。刃口崩了,正确做法是设计时就做镶件,崩了换芯,别拿焊枪逞强。
再说回那副报废的犁尖片凹模。后来我们改成Cr12MoV镶件结构,崩了只换刃口镶芯,一副模芯顶过去三副的寿命,焊补的老路再没走过。Cr12照样照常进我的库,只用在该用的地方:薄板、中批量、间隙放宽,它的便宜和耐磨就是纯赚。越过了这条线,再便宜也是贵的。
常见问题
模具钢cr12和Cr12MoV怎么选不花冤枉钱?
看料厚和料性。冲3毫米以内碳钢选Cr12,省下的料钱是纯利润;冲不锈钢、厚板或者带拉伸的活,多花四成上Cr12MoV,韧性这一课Cr12补不回来。
Cr12淬火后硬度上不去是哪里出了问题?
先查温度,常规950到980度淬火,仪表飘了30度硬度就塌。再查保温和脱碳,盐浴炉比箱式炉稳。我碰到过硬度卡在HRC55的,最后查出来是回火窜到300度附近,正好掉进脆性区还掉硬度,两次回火按200度严格执行就正常了。
Cr12崩刃了还能焊补吗?
不建议。焊区碳化物重新分布,硬度跳,裂纹爱沿熔合线走,我那四千八的焊补费就是这么没的。做镶件换芯才是正路。
Cr12多少钱一公斤算合理?
按我近两年的进货价,电炉料7到10元,电渣料12元上下,大规格锻件再加两三块。低于6元的免谈,多半是回炉料兑出来的,碳化物级别没保证。