eps模具怎么蒸得好?珠粒熟化与冷却
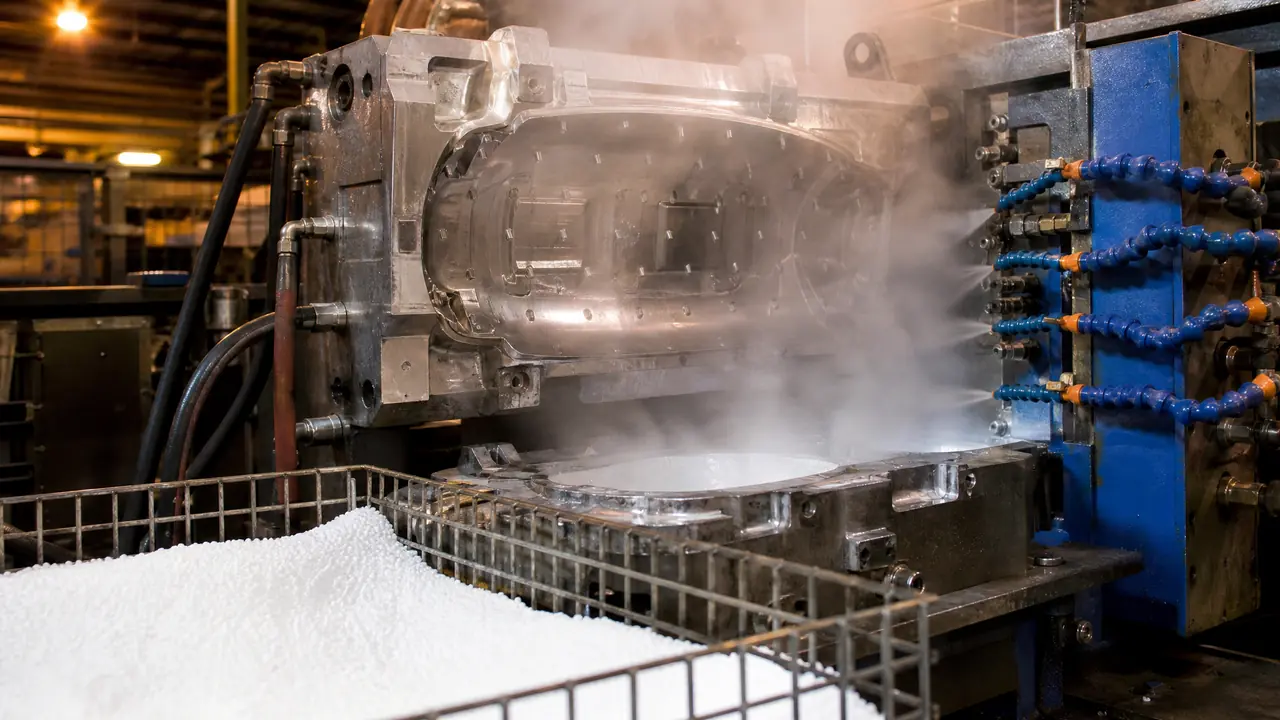
直接给结果:eps模具蒸得好,七分在珠粒熟化、两分在蒸汽、一分在冷却水。熟化不够就上机,脱模必缩;蒸汽带水、水温太高,制品就发白发脆。先查熟化时间和熟化库温度,再核蒸汽压力和进汽秒数,最后才轮到模具本身。
上个月有个做家电包装的朋友拉我去他车间看线,说eps模具蒸出来的块子,脱模才半天,侧面就凹进去一小块,掰开还能看见一颗颗发白的珠粒。他第一反应是铝模漏汽,想拉去返修。我的判断不一样:这批珠粒预发完没放够时间,熟化不到8小时就上机了。锅不在模具。
eps模具的活儿,拆开看就三段:珠粒熟化、蒸汽成型、冷却脱模。气塞怎么布、铝材导热好不好,这些是先天条件,装上去就不常动了。真正天天影响良率的,是珠粒在熟化库里待了多久、蒸汽进了多少秒、冷却水压到多少度。这三样管住,产品就稳。结构上,这类蒸箱模和消失模模具走的是一个路子,差别主要在气塞密度和合模方式,感兴趣可以先看看消失模模具的结构设计要点。
珠粒熟化:放8小时和放20小时,是两种脱模结果
熟化就是让预发后的珠粒在25℃左右的库里静置12到24小时,空气渗进泡孔、内压回稳后再上机,包装类珠粒放够20小时,收缩最稳。珠粒从预发机出来那一刻,泡孔里全是戊烷气体和残汽,温度高、内压大,这时候直接进模,珠粒会继续乱胀,冷下来又猛缩,块子必变形。
静置的原理不玄:泡孔壁慢慢透气,外面的空气一点点渗进去,内外压力拉平,珠粒就定住了。我们做过对比,同一批料分两摊,一摊熟化8小时,一摊放足20小时。前一批的块子脱模24小时后回缩0.8到1.2毫米,四个角用手能摸出软塌;后一批放三天再拿卡尺量,尺寸基本没动。就这一条,省掉的返工比什么工艺优化都实在。
熟化库本身没什么高深:室温25℃上下,料筐别堆太厚,风别直吹珠粒面。反面教训也有,就是放过头。珠粒在库里超过一个星期,戊烷跑掉太多,成型时珠粒之间粘不牢,截面像蒙了层白霜,手一掰就掉粒。熟化是两头都要盯的事,不是越长越好。
还有个前置环节容易漏:珠粒粒径要跟壁厚配。壁厚30毫米以内的薄壁件用小粒径珠粒,四个角才填得实;大厚块用粗粒径,省汽也省时间。密度这块,家电包装类常做在20到25公斤每立方米,坐垫类能到30往上。粒径选错,蒸汽秒数怎么调都救不回来,脱模角部永远是融不透的白边。
预发、熟化、成型这一整条链怎么串起来,之前写发泡模具生产工艺那篇时理过一遍,两篇对着看更顺。
蒸汽怎么给:0.12兆帕进22秒,比手感靠谱
成型蒸汽压力常用0.10到0.15兆帕,进汽15到40秒按壁厚定;蒸汽必须先过疏水阀把冷凝水排净,湿汽进模,珠粒融合面就发白。蒸汽在模腔里只干两件事:把珠粒再次加热到95℃上下,让泡孔二次膨胀,互相挤紧熔成一体。汽量不够,融不透;汽量过了,泡孔压瘪,收缩又找上门。
我们那套30毫米壁厚的包装块,调出来的一组参数是:主进汽22秒,保压8秒,进汽压力0.12兆帕,稳稳当当。隔壁厂的老师傅凭手感,说听排汽声就知道透没透。实话讲,手感不是没用,可换个人开机就是另一个结果。判汽干不干有个土办法:排汽口对着一块冷钢板喷两秒,挂水珠就是湿汽,只见白雾不挂水才算干。参数写在机台边上,谁来都蒸得出来。
真正天天出问题的是气塞。这种直径0.6到1.2毫米的小孔一堵,对应位置的珠粒就不融合,脱模敲出来是一颗颗散珠。通孔用缝衣针,别拿钢丝刷乱捅,孔一扩,那里就常年漏汽、压出印子。开班前还有一步不能省:主汽管先放水几分钟。有回疏水阀卡了没人管,一个早班的货全是白芯,赔了两千多块的料钱,疼。
蒸箱和模框外侧的保温也别省。模框贴一层模具隔热板,蒸汽用量省一截不说,腔内温度波动也小,同一个班次蒸出来的密度才均匀。
冷却要冷到多少度才敢脱模?
制品表面降到70℃以下再脱模,冷却水温控制在25到30℃,配上真空把缝隙里的水抽走,单模周期能压到4到6分钟。脱模太热,制品出模后还在降温,泡孔内的负压一路把表面往里吸,第二天量尺寸就缩了;太热还容易鼓包变形,一炉货全卡在检验那关。
冷却这段没什么花活,就是水加真空。喷水要匀,死角位置最容易出现一块温度偏高的软斑,手感一捏就知道。水温随季节走:冬天自来水十几度,周期短;夏天冷却池能到30℃往上,同样的参数周期要拉长一两分钟。这不是设备坏了,别去乱拧压力。有条件的车间,夏天给冷却池配组冷水机,把水温压回28℃以下,多花的电费比白白延长的周期划算。
模具上的冷却水路接头,建议都用模具水嘴那种快插结构,换模时拔插几分钟搞定,也不漏水,比螺纹缠生料带省心得多。
脱模也不是终点。制品出模后还得常温放24小时,让泡孔内的负压慢慢吸回空气,尺寸才算真正定下来。刚出模就拿去装配的,过一个礼拜准出缝,这是泡孔自己会呼吸的缘故。
我们从纯水冷改水冷加真空,是前年下的决心。改完单模从7分钟压到5分钟上下,脱模时制品表面不带水珠,烘干工序直接省了半小时。这笔账不难算,一天两百多模,省出来的时间够多开一班。
回到开头那位朋友,我们最后只动了一件事:让珠粒在库里多放了半天,第二天再上线。凹面没了,白珠粒也没了。eps模具出问题,先别急着拆模,顺序应该是先问珠粒放了多久,再看汽干不干,最后才轮到查模具。九成的模具病,病根在料上。
常见问题
eps模具一般用什么材料做?
主流是铸造铝合金,大模腔一次铸出来,导热快、成本低;小批量试制模常用6061锻铝开料,改型方便。材质之外,真正决定成型质量的是气塞的排布密度,选模时多看这一点。
珠粒发白掉粒,先查料还是先查模具?
先查料。熟化不足和蒸汽带水占了发白原因的绝大多数,这两样排查不花一分钱。珠粒放够20小时、疏水阀工作正常,还发白,再去看气塞是不是堵了,按这个顺序走基本不走弯路。
没有专门熟化库,珠粒怎么办?
找个避风的房间离地堆放就行,筐上盖层透气的布,别密封死。天冷室温低于15℃时,熟化时间照着翻倍给,宁可多放半天。急用的那一部分,先用暖风机把室温拉到25℃左右再放。
蒸汽压力是不是开得越高蒸得越透?
不是。压力超过0.18兆帕,珠粒容易被汽流打瘪,模缝处还往外喷料,气塞寿命也短一截。透不透看的是进汽时间和汽的干度,不是蛮力,参数老老实实按壁厚给。