模具塑料怎么配?常用塑料特性与对应模具钢材的匹配关系
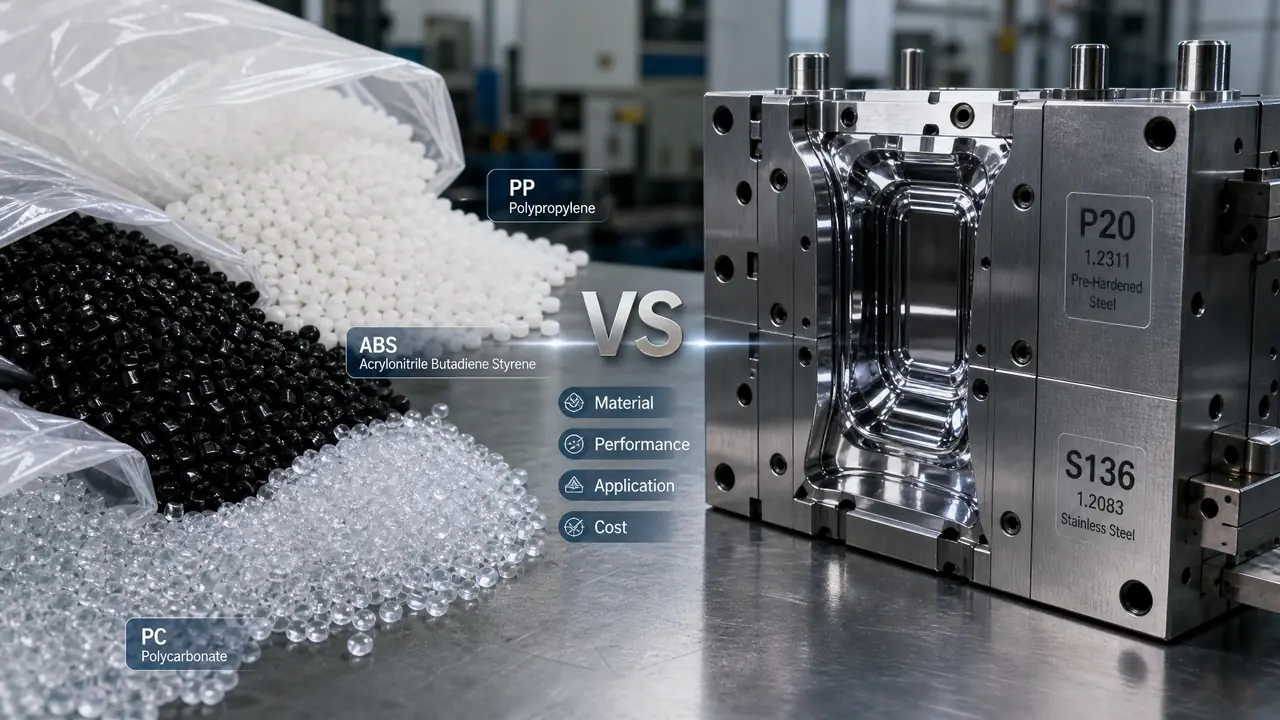
先说结论:模具塑料配模具钢,就看三件事——塑料有没有腐蚀性、件要不要镜面、产量有多大。普通PP料用P20足够,PVC和阻燃ABS必须上S136这类不锈刚,大批量玻纤件直接考虑淬硬钢。下单前先对照文中的匹配表,能省一整轮返工。
模具塑料和钢材配错,钱基本都花在返工上。前几天有个客户拿PP餐盒的模来问,要不要一步到位上S136,我劝他别,PP这料又软又没腐蚀性,P20干到十几万模都不带喘的。他省下来的差价,够再开一套小模。
反过来的例子更多。做PVC的模用P20,锈点顺着分型面爬,客户以为钢厂发了假料,其实是塑料里的氯在高温下变出盐酸类的东西,天天舔你的模腔。配钢不看贵不贵,看塑料的脾气,脾气搞反了,贵钢也白瞎。
腐蚀性是第一道筛子:PVC、POM这类料先卡掉一半钢
含氯、含溴或受热分解出酸性气体的塑料,模腔必须选S136、2083这类马氏体不锈钢,普通P20扛不住,锈点会先从分型面和排气槽长起来。这条筛子最硬,先过它,再谈硬度、抛光和价格,顺序不能反。
分解放腐蚀气体的常见料我给你数一下。PVC受热脱氯化氢,这算最凶的;POM高温下吐甲醛,带点水汽就是甲酸,一样咬钢;阻燃ABS靠溴系阻燃剂,模温一高分解出溴化氢,跟PVC一个德行。这几类料,用碳钢或者普通预硬钢,就是给锈开绿灯。
2024年我们这边接过一批PVC线槽模,客户图便宜坚持用P20,试模第八个小时分型面就起了芝麻大的锈点,头三个月大概每做三千模就得下机抛一次。后来把滑块和型腔镶件换成2083,淬硬到50HRC上下,两万多模没动过抛光轮。差价不到八千,抛一次光停机两天的人工就找回来了,这笔账不难算。
话说回来,防腐蚀也不只靠换钢。PVC模尽量把模温压低、排气开足,让气体别在腔里逗留;停机前用PP料把炮筒和腔内残料洗一遍,这个习惯能救很多钢。可根子上还是那句:料本身带腐蚀,钢就得选带铬13%以上的不锈钢,这不是玄学,是化学。
一张表看懂:常用塑料特性与对应模具钢的匹配关系
绝大多数塑料模具钢的匹配,按「PP、PE用P20,ABS、PC用718H,透明件和腐蚀料用S136或2083,玻纤增强大批量用2344类淬硬钢」这条主线定,误差不会太大。碰到两头为难的情况,往耐腐蚀那边靠,锈的损失比磨损难补。
下面这张表是我按车间里真实做过的活整理的,牌号都是行业里叫得开的名字,进口和国产的对应关系你按预算换算就行。
| 塑料 | 特性要点 | 推荐模具钢 | 备选与注意 |
|---|---|---|---|
| PP、PE | 收缩率大,PP约1.5%-2.0%,无腐蚀,流动性好 | P20、718H预硬钢 | 薄壁大批量件可考虑抛光更好的S136,主要图省心 |
| ABS | 收缩率0.4%-0.7%,成型温度稳,外观件居多 | 718H、2738 | 大模优先718H,截面厚薄硬度均匀;阻燃ABS必须换不锈钢 |
| PC、PMMA | 透明件,模温要求高,PC约80-100℃,收缩率0.5%-0.7% | S136(ESR更好)、2083 | 要镜面就认准电渣重熔的料,麻点藏在抛光最后两道工序里才冒头 |
| PVC | 受热分解放氯化氢,腐蚀性强,软硬PVC都咬钢 | S136、2083、S136H | 排气要足,模温别拉太高,停机记得用PP洗腔 |
| POM | 分解放甲醛带酸性,弹性好回缩快 | S136类不锈钢 | 齿轮类精密件对腔面磨损敏感,硬度别低于预硬档 |
| PA66+玻纤 | 玻纤像小锉刀磨型腔,充填阻力大 | 2344、H13淬硬到48-52HRC | 量大必上淬硬钢,量小可用P20表面氮化顶一阵 |
表里出现频率最高的还是P20和718H这对兄弟。区别讲穿了就一条:P20这种最常用的预硬塑料模具钢胜在便宜稳定,718H加了镍,大模块从表面到芯部的硬度落差小,做一米以上的大模芯不容易软一块硬一块。小模、中模,P20照样是性价比之王,这也是它干了二十年基础款的原因。
PC透明件这档我要多啰嗦两句。有回帮朋友看一套PC灯罩模,用的便宜不锈钢,粗抛还行,精抛到第三道,腔面上冒出成片的针眼,拆下来一看是钢材致密度不够,皮下有疏松。电渣重熔的S136贵是贵些,做透明件基本绕不开,省钢钱等于把成本挪到抛光和报废率里,S136的镜面抛光和耐腐蚀参数这篇里有更细的门道。
产量决定档次:预算花在刀刃上还是花在钢号上
预估产量五十万模以内的普通外观件,718H预硬钢通常就是终点;超过这个量级,或者料里带玻纤,就该往2344、H13这类淬硬到50HRC上下的热作钢走。钢号往上加一档,模具寿命往往翻着倍往上涨。
为什么产量大要换淬硬钢?道理不难。预硬钢出厂硬度大概30HRC上下,玻纤料打个十万模,腔面就起拉毛,件上出现白痕。淬硬到50HRC的料,抗磨损能力不是一个级别的,PA66加30%玻纤这种狠角色,基本只有淬硬钢加氮化才扛得长久。
但别一刀切。我见过太多小厂,一套模一年就打三五万模,非要上全套进口淬硬钢,加工费翻倍、周期拉长,钱花出去产量根本吃不完。模具是耗材,也是投资,按订单量算账,别按面子算账。量小的活,P20氮化一下,对付玻纤件也能顶几万模。拿不准淬硬钢怎么选的,可以看看这篇2344模具钢的性能参数和热处理要点,热作钢做玻纤件镶件的路子都在里面。
定不下来的话,最实在的办法是先问自己三个数:料里有没有氯和溴,件要不要镜面,订单总量过不过五十万模。三个数一报,钢号基本就浮出来了,剩下的只是进口料和国产料的预算取舍。
回到开头那个PP餐盒客户,他最后听劝用了P20,模钱省下一截,货到现在跑了七八万模,腔面还光着。模具塑料配钢材这件事,说难不难,就是把塑料的脾气摸清,再让钢的强项对上号。你手里下一个项目是什么料,翻到上面那张表先对一遍,省下的都是真金白银。
常见问题
PP模具用P20还是718H好?
看模多大。小于300毫米的中小模芯,P20完全够用;模芯大、截面厚薄差大的,选718H,它加镍之后大截面硬度均匀,不容易局部软掉。PP没腐蚀性,这两款都不用担心锈的问题。
S136和2083怎么选?
两家都是铬13%级别的不锈钢,防锈能力一个档次。做透明件和镜面要求高的,S136有电渣重熔版本,致密度好,抛光出针眼的概率低;普通防锈用途,哪个便宜拿哪个,国产2083的性价比这两年不错。
阻燃ABS模具一定要用不锈钢吗?
建议用。溴系阻燃剂在模温高的时候会分解放出溴化氢,遇潮气就是酸,普通钢的分型面几个月就锈给你看。要是不方便整体换不锈钢,至少型腔、滑块这些贴胶位的镶件换,模架保留普通钢能省不少。
玻纤增强塑料模具可以不淬硬吗?
产量小可以偷个懒。P20氮化处理后表面硬度能上一个台阶,打几万模问题不大。订单过十万模就别省了,直接2344或H13淬硬到50HRC上下,算总账反而便宜。