模具镀钛怎么选?TiN、TiCN、DLC涂层区别与镀膜费用、返修顺序讲透
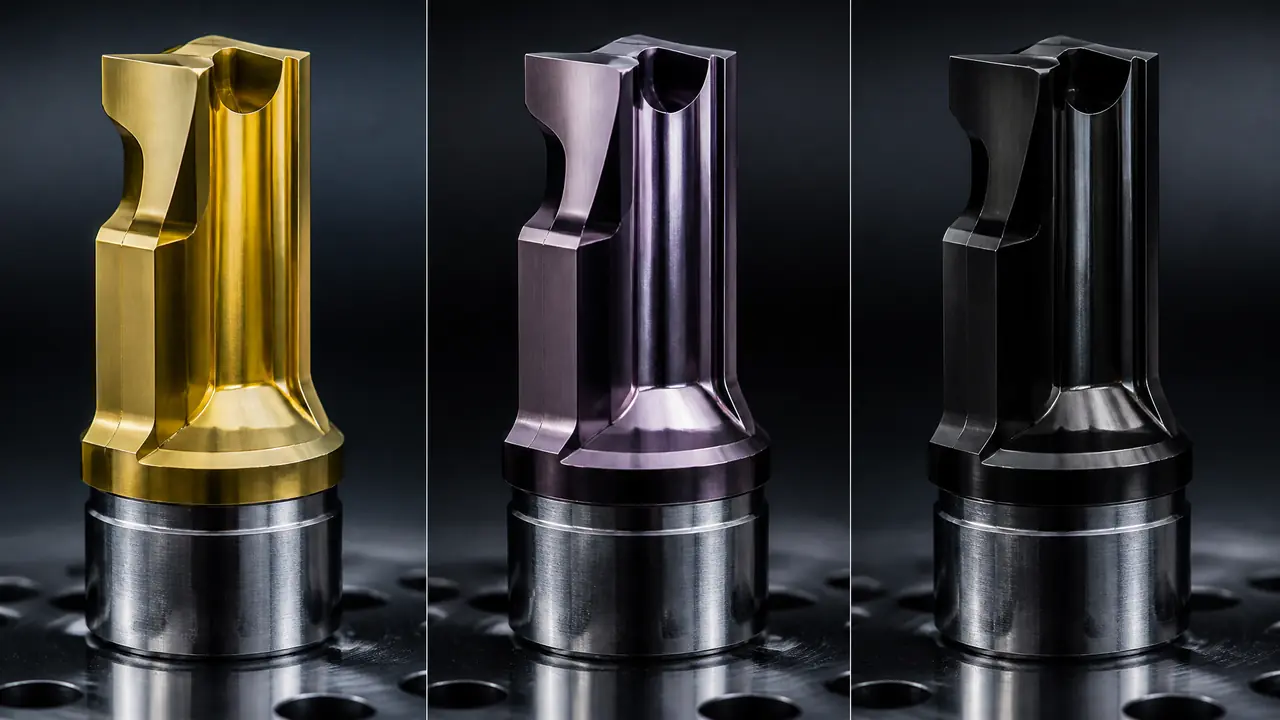
把话放这儿:模具镀钛没有万能答案,冲压扛磨选TiCN,注塑防粘预算够就上DLC,大件低预算选TiN;氮化必须在镀钛之前做,掉了涂层先查前处理,再谈返修不迟。
冲头上的镀钛层掉了一整片,跟揭锅盖似的。上个月那副八工位级进模送回来,老张张口就赖镀膜厂偷工,模具镀钛这活儿,我的判断是七分在镀前处理,三分才看炉子里的本事。拿放大镜一看,涂层底下粘着一层灰白的皮,是氮化白亮层,镀之前根本没人去磨它。这锅镀膜厂不背。
后来重做,磨掉白亮层、抛到镜面再进炉,同一副冲头冲到十五万次才送回来修刃口。前后差着五倍寿命,花的钱一模一样。所以这篇我想把三件事讲透:涂层怎么挑、钱花在哪、氮化跟镀钛谁先谁后,都是这几年替厂里外发镀膜攒下的实账。
TiN、TiCN、DLC三种涂层怎么选
冲压扛磨选TiCN,注塑防粘选DLC,预算紧或大件选TiN,按模具的失效方式倒推选型,没有哪种涂层是万能的。选涂层别光盯硬度表,先看你的模是怎么死的:粘模拉伤,往防粘方向走;磨粒磨损、刃口崩,往硬度方向走;又是铝件又怕粘,那才轮到DLC出手。
三种主流PVD涂层摆在一起看更直观:
| 项目 | TiN | TiCN | DLC |
|---|---|---|---|
| 颜色 | 金黄 | 灰黑 | 黑亮 |
| 显微硬度 | 约2300HV | 3000HV往上 | 2000HV上下 |
| 摩擦系数 | 0.4左右 | 0.3左右 | 0.1上下 |
| 镀膜温度 | 450-500度 | 400-450度 | 200-300度 |
| 耐温上限 | 600度 | 400度 | 300-350度 |
| 常见去处 | 顶针、导柱、注塑模芯 | 冲头、级进模、冲裁刃口 | 拉伸铝件、橡胶模、防粘场合 |
TiN是老前辈,硬度两千三上下,450到500度就能镀,便宜,顶针、导柱、注塑模芯用得最多。我们厂里顶针导柱清一色TiN,一支十几二十块,坏了就换,没人心疼。
TiCN是冲压厂的主力。加了碳,硬度摸到三千HV往上,扛磨粒磨损能力比TiN高一个档。我们冲0.5毫米硅钢片的冲头,裸冲两万次毛刺就超标,镀完TiCN能撑到十二到十五万次才修刃口。老实讲,冲压车间这笔钱最不能省。
DLC黑亮黑亮的,摩擦系数能压到0.1左右,防粘是真有一手。去年我们拉铝板那副拉伸模,没镀的时候八千次就得停下来打蜡抛模,镀了DLC三万次模面还照得出人影。短处也明显:耐温差,工况超过300度膜就发软,压铸模上别指望它。
对了,TD处理也常被人跟镀钛混着叫,那是另一种盐浴扩散工艺,膜层更厚更抗磨,适合拉深不锈钢这类狠角色,两边的账不能混着算,想看总览对比的拉到文末延伸阅读。
镀一付模具到底花多少钱
镀膜外发按面积或按支计价,TiN每平方分米8到12元,TiCN贵五成,DLC翻倍,小批量另收600元起步。大件按面积算,异形件和深腔要按展开面积,还得往上浮两三成。
镀膜厂的报价单上有三种算法。大件按面积,上面那组数是我们这边的行情;顶针冲头这类小件按支算,一支15到60元;整模发包就按套谈,中等注塑模芯全套镀下来800到2500元,压铸模镀TiN全套3000到8000元。
有两笔钱容易漏算。一是起步价,炉子开一次成本是死的,你只送几支冲头,人家也按600到1000元的最低消费收;二是遮蔽费,螺纹、导轨配合面不能带膜,遮一处20到50元,一副模遮十来处很平常。
省钱的路子就一条:拼炉。我们跟隔壁两家厂轮着凑一炉,谁凑齐谁先开,摊完起步价能省三成上下。至于自己买设备,小机型一百多万起步还得养专人,年外发费用不到设备零头的话,这笔账不用算。
氮化和镀钛谁先谁后?掉了涂层怎么返修
顺序是死的:先氮化后镀钛。气体氮化要520度以上保温几十小时,涂层在500度左右就开始氧化分解,反着做必掉膜。把温度这条线捋顺就记住了。
基体淬火回火在最前,回火温度得压住氮化温度,所以至少540到600度;氮化居中,520到540度保温二十到三十小时,渗层做到0.2到0.4毫米;镀钛收尾,PVD炉里只有400到450度,伤不到氮化层。防粘要求高的就上低温DLC,200到300度进炉,更稳妥。气体、离子、软氮化三种氮化怎么挑,我写过一篇模具氮化处理怎么选,这里不重复。
最容易翻车的是白亮层。氮化表面那层5到15微米的白亮化合物又脆又硬,涂层长在它上面,一受冲击就连皮带膜整片剥,开头那副级进模就是这么废的。镀前必须把白亮层精磨或者抛掉,这一道没人提醒你,镀膜厂默认你懂。
掉涂层返修的流程不复杂,费的是工时。先把残膜退干净,研磨或者用药水泡;重新抛光到Ra0.2以下;除氢之后重新进炉。返修费一般是新镀的六到八成,面积算得少、工时算得多。基体要是已经拉出沟了,得先焊补研平再镀,那笔账另算。有些厂修完用被覆机在拉伤部位局部再做一层强化顶一阵,应急可以,别当长久方案,想了解的看这篇模具被覆机是什么。
那副级进模磨掉白亮层重镀之后,现在冲到十五万次,刃口才刚露疲态,返修加重镀一共花了小两千,比换一套新冲头省了一半还多。老张现在送镀前会自己拿油石把白亮层先过一遍。模具镀钛这事说白了不玄,就是把温度链和前处理按规矩办,谁糊弄,模子就在谁身上还账。
常见问题
镀钛之前模芯要抛到什么程度才行?
起码Ra0.2以下,镜面件抛到Ra0.1。涂层只有2到4微米厚,会把基体的粗糙度原样复印出来,镀完只能毡轮轻扫一下,下手重了直接磨穿。
涂层那么薄,能不能靠镀钛把磨掉的尺寸补回来?
补不了。2到6微米的膜是强化用的,不是修复用的,想补尺寸得走激光焊或者电镀那一路,别指望进一趟炉长出一毫米来。
镀过钛的模具还能再氮化吗?
不行,顺序倒不得。氮化的温度会把涂层烧坏,真要氮化得先把膜彻底退干净。正常流程本来就轮不到镀钛在前,遇到这么安排的厂子要多个心眼。
镀钛的时候模芯会不会变形?
400度出头的温度比淬火温和太多,常规模芯看不出变化。细长的顶针要竖着吊挂进炉,横着码放出炉就可能弯,这种细节镀膜厂不一定替你操心,送件前自己交代清楚。
钛涂层不满意能退掉重新镀别家的吗?
能退,研磨或者化学退膜都行,但退膜药水对基体的腐蚀轻重不一,精密件先让镀膜厂做个小样试。退完重镀按新件收费,别抱捡漏的指望。