餐盒模具的食品级要求?薄壁注塑与PP料的选择
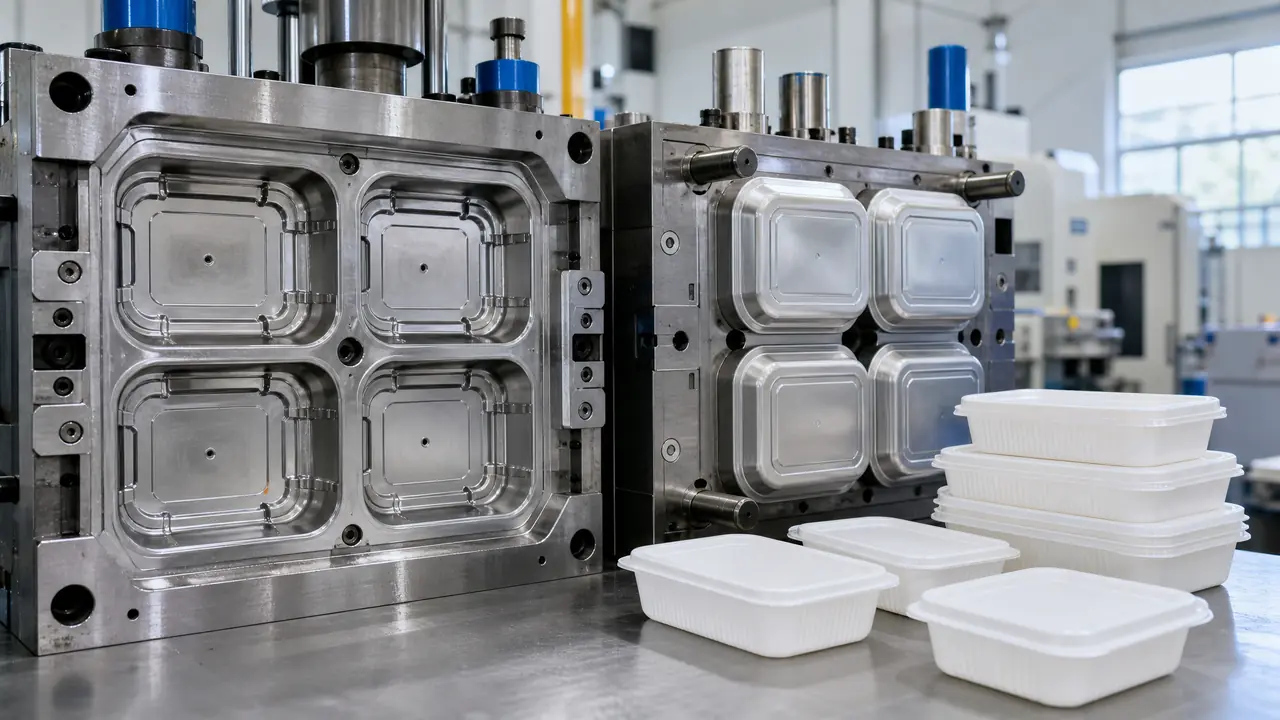
直接给结果:餐盒模具真正的门槛不是食品级认证,是薄壁注塑能不能稳定量产。壁厚0.5毫米上下的盒子,冷却、排气和热流道精度差一点就出废品。动手前先量清壁厚、定好腔数、选好PP牌号,再去找模具厂谈。
餐盒模具这东西,看着比做瓶盖还简单,真上手才知道薄壁两个字有多难伺候。上个月一个做外卖打包盒的老板拿着样品来找我,说原来那套模具压出来的盒子,盖子扣上以后四个角总翘一条缝,客诉攒了一个月。他先怪料,接连换了两家PP,没用。拆模才发现,四个角的水路当年设计时偷了懒,冷却不均,翘曲就是这么来的。我的判断先放这儿:餐盒模具的核心难点是薄壁量产的稳定性,食品级反而是按部就班就能过的一关。
一次性餐盒的壁厚普遍只有0.45到0.6毫米,跟瓶盖模具压出来的瓶盖算是薄壁注塑的近亲,熔体得在三四秒里跑完两百多毫米的距离。食品级那套要求听着吓人,照规矩办并不难过。难的是量产后每个盒子重量误差压在0.3克以内、不翘不缺料,这一关刷掉的模具厂比食品级多得多。两件事得拆开说。
食品级到底卡什么:树脂报告、钢料和抛光
食品级的核心就两条:树脂要有GB 4806.7的合规检测报告,模具这边用不锈模具钢加镜面抛光,不藏料垢、不掉锈点,基本就稳了。先说树脂。2024年9月起实施的GB 4806.7-2023,对食品接触用塑料的总迁移量有明确限值,行业普遍按每平方分米10毫克执行。你采购PP的时候直接找供应商要合规报告,报告上写的牌号要和你收到的货对得上。我见过拿报告是A料、到货换B料的操作,干餐饮供应链的朋友应该不陌生。
模具这一侧的讲究,不少人会忽略。冷却水在普通P20钢的水路里跑上两年,锈渣会顺着水路渗到型腔面,印在盒子上就是一圈黑点,整批货直接报废。所以做餐盒模的型腔和镶件,行业里基本直接上S136、2316这类不锈模具钢,硬度做到HRC48左右,防锈还耐磨。型腔要抛到镜面,一来脱模顺滑不拉伤,二来料垢挂不住,每周擦一遍模就能常年保持盒面光亮。我见过一套用了三年的32腔饭盒模,型腔亮得能照出人影,那家厂的保养记录一页没断过。
薄壁注塑为什么这么难伺候?
壁厚一薄,流长比就爆表,模具得在进浇平衡、排气精度和冷却效率三处同时做到位,缺一样就短射、烧焦或者翘曲。0.55毫米的壁厚配上两百多毫米的流动距离,流长比轻松破四百比一,普通注塑机的注射速度根本喂不满型腔,得用带蓄能器的高速机。排气槽开到0.01到0.015毫米深,开深了飞边,开浅了困气烧焦,这个精度是CNC和钳工一点点磨出来的。
我自己盯过一套16腔浅盒模的T1试模。第一模四个角齐刷刷缺料,按老经验把注射速度往上调,缺料好了,两个角落又开始发黄烧焦。折腾了一下午才定位到是排气不够,把四个填充末端的排气槽加深0.005毫米再试,一次过关。薄壁这东西参数窗口窄得很,速度、压力、排气互相牵制,谁也别想一上来就全对。
腔数上了16腔,热流道基本就是必选项,还得是针阀式的,各腔开启时序可控,温度差压在正负2℃以内,不然同一模里有的盒子饱满、有的缺角。热流道怎么选型、针阀怎么配时序,之前写过一篇热流道模具的拆解,做餐盒模绕不开它。冷却那一侧,光靠直排水路压不住四角温度,我们一般往型腔四角镶铍铜,导热快,实测把冷却时间从4秒压到2.8秒,整模周期从5.2秒干到3.9秒。别小看这一秒多,32腔的模一天就是几万只盒子的差距。
还有个新手最容易栽的坑是收缩率。设计手册写PP放1.3%到1.5%,薄壁件实际收缩偏小,我们那套模按1.3%开的盒盖公扣,试模出来紧得掰不开,白修一轮模。后来我们做薄壁餐盒统一先按1.1%到1.2%留量,关键配合尺寸试模后再修,省事得多。关键尺寸的公差控制思路,跟精密注塑模具里讲的逻辑是一回事,感兴趣可以翻翻。
PP料怎么选:熔指是门槛,共聚是保险
薄壁餐盒优先选高熔指共聚PP:熔指20到40克每10分钟才打得满0.5毫米壁厚,共聚结构扛摔扛跌落;均聚刚性虽好但低温发脆,慎用于外卖场景。熔指不够的料,注射速度再快也填不满型腔,这不是调机能救的,选料那一步就定了结局。
| 料型 | 熔指(克/10分钟) | 长处 | 短处 | 适合 |
|---|---|---|---|---|
| 均聚PP | 8-20 | 刚性好、盒身挺 | 低温脆、怕摔 | 要挺度的碗、盖沿 |
| 共聚PP | 8-25 | 抗跌落、耐冷冻 | 刚性稍弱 | 保鲜盒、要进冰箱的 |
| 高熔指共聚PP | 25-45 | 流动好、周期短 | 每吨贵一千多 | 薄壁外卖餐盒主力 |
外卖餐盒天天被摔,共聚是底线。填充滑石粉的PP便宜是真便宜,但做食品接触的餐盒要谨慎,合规报告不好过,料还发蒙不透亮。回料更是碰都别碰,食品接触级必须用新料,这条查到就是大事。价格上,高熔指共聚比普通拉丝料每吨大概贵一千五到两千,可周期快一秒,32腔一天多出的产能早把料钱赚回来了。这笔账我替好几个客户算过,都划得来。
话说回那个翘盖的打包盒客户。他的模没动大手术,四角水路改成随形走向,再镶上铍铜,翘曲量从1.5毫米压到0.3毫米以内,盖子扣得严丝合缝。你要是也在选餐盒模具的供应商,别急着砍价,先把壁厚、腔数和打算用的PP牌号这三样理清楚拿去谈,各家报价单之间的差距会诚实很多。
常见问题
一套餐盒模具大概要多少钱?
8腔冷流道的十几万就能拿下,16腔配针阀式热流道普遍在25万到40万,32腔得往50万以上走。差价大头在钢材和热流道品牌。市面上报8万一套的也不是没有,省的钱基本从钢料和排气精度里扣,问题全留在量产阶段爆发。
餐盒模具为什么多用不锈钢而不用P20?
P20做普通件没问题,但餐盒模的冷却水路一锈,锈点就往型腔面渗,盒子上全是黑点。食品厂清洗消毒又勤,S136这类不锈钢抗造得多,多花的钢料钱两三年就赚回来了。
PP餐盒真的能进微波炉吗?
可以。PP是5号塑料,耐温110到120℃,短时加热没问题。但高油高糖的食物局部温度可能超标,我自己的习惯是中火加热、中途停一下,别拿餐盒长时间高火转。
薄壁餐盒要用什么样的注塑机?
得用高速机,行业普遍要求注射速度200毫米每秒以上,带蓄能器。锁模力按制品投影面积估,16腔浅盒大概200到300吨就能压住。普通机不是不能打,是周期慢、不良率高,算总账反而不省钱。