大型注塑模具怎么做不翻车?保险杠级模具从机台到报价的实战门道
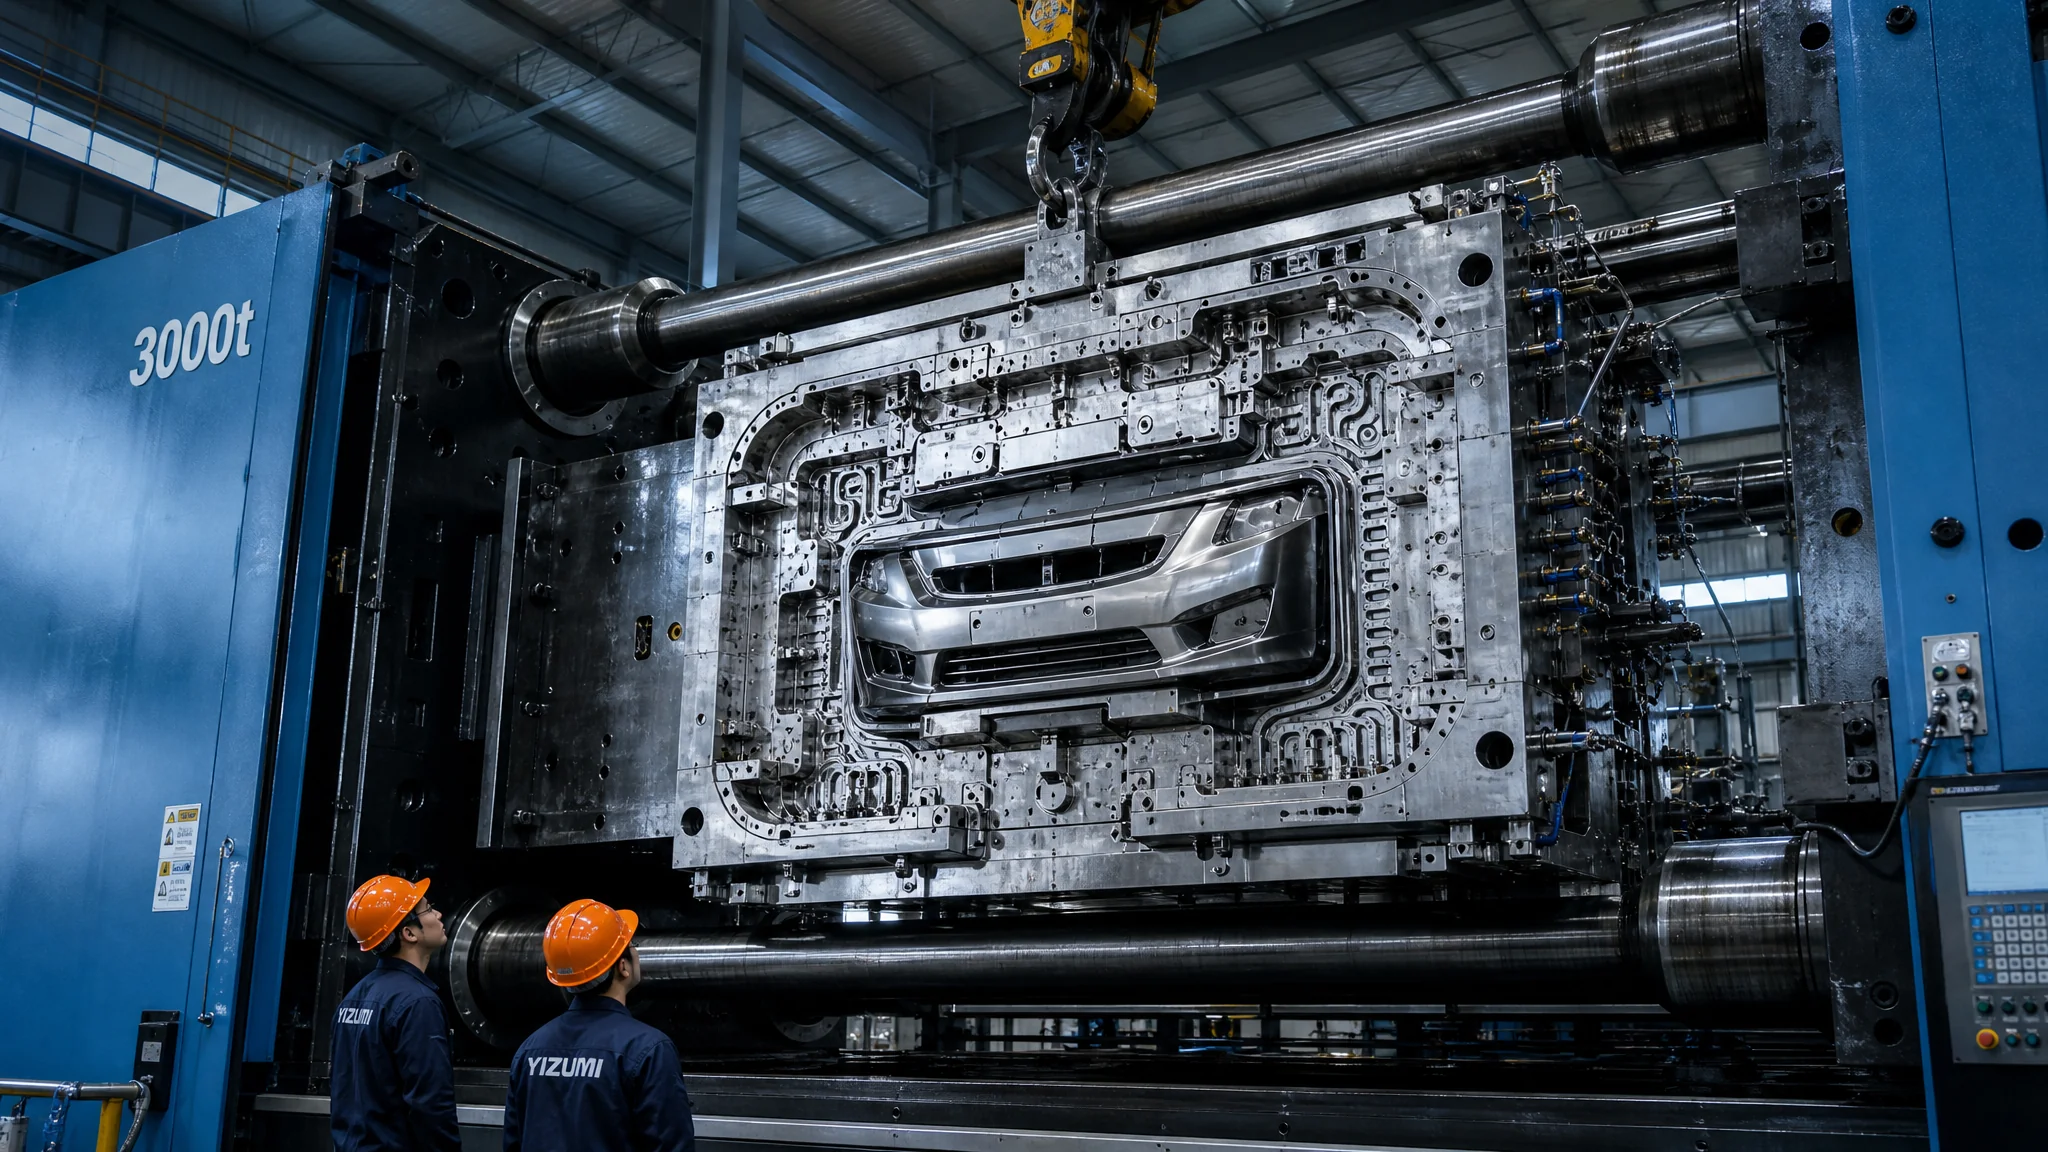
简单说:大型注塑模具(保险杠、家电外壳这个级别)难的不是型腔,是"大"带来的连锁问题——机台要千吨级锁模力、模架十几吨重会自己变形、吊装出事就是人命。一套保险杠模具50万到150万,报价里材料只占两三成,工时和大件加工才是大头。想省钱,先把机台吨位和水路方案定对,这两项选错,后面全是返工。
你肯定见过那种车间:行车的吊钩挂着十几吨的模具慢慢移过来,底下的人全都下意识退开两步。我第一次跟大型注塑模具打交道是2017年,一款洗衣机内筒,模具28吨,我当时站在旁边看师傅吊装,手心全是汗。那种规模的模具,出任何问题都不是"修一下"的事,是停线、赔偿、丢客户的事。
先把"大"量化一下,别空对空。行业内说的大型注塑模具,一般指的是模具重量超过10吨、所需锁模力1000吨以上、产品尺寸超过800毫米的模具。对应的产品就两类最典型:汽车保险杠(1.5到2.2米长)和大家电外壳(冰箱内胆、洗衣机内筒、电视机背板、空调面板)。跟巴掌大的瓶盖模比,这不是一个行当的玩法——设计逻辑、加工设备、管理方式全换了。基础的结构知识这里不重复,想补的看注塑模具结构基本常识,这篇只讲"大"出来的那部分麻烦。
千吨级注塑机怎么配?吨位算错全盘皆输
锁模力按"制品投影面积×型腔平均压力"估,保险杠这类大面积薄壁件按每平方厘米0.3到0.47吨算:2米长、0.6米高的保险杠,投影面积约12000平方厘米,需要锁模力3600吨到5600吨,实际行业里保险杠普遍用3000到4000吨机台打,靠的是流道平衡和分段保压把有效压力压下来。家电外壳类(冰箱内胆、电视背板)投影面积小一些,1000到2500吨的机台是主力。
这里有个新手必踩的坑:只按投影面积套公式,忘了校核"机台的容模量能不能装下模具"。锁模力够、模能不能塞进去,是两回事。大型注塑机的拉杆内距和小机完全不是一个量级——海天JU2500拉杆内距差不多1520×1450毫米,一台4000吨级的更大。你模具宽了20毫米,机台就装不进,整套设计重来。所以大型模具设计的输入条件清单里,第一行就该是"客户现有哪几台机、拉杆内距多少、最大容模厚度多少、最小容模厚度多少"。模具厚度小于机台最小容模厚度还要加垫板,这种低级错误我见过两次,都是几十万的返工。
机台吨位还直接决定你的模具在谁家能打。长三角、珠三角千吨级机台不稀奇,但3000吨以上的大机,一个地级市可能就两三台。我劝所有做大型件的产品方一句:开模前先锁定注塑厂,让模具厂和注塑厂直接对机台参数,别自作主张。模具设计对机台的依赖关系,注塑模具设计标准化流程里讲得更细。顺带一句,国外大型机的选型可以参考恩格尔(ENGEL)官网的大吨位机型参数,做交叉验证用。
模架变形控制:十几吨的钢会"自己动"
大型模具最大的隐形敌人是重力变形。一套20吨的模架平放着加工,和竖着装到机台上,型腔基准面能差出0.3到0.8毫米——加工时的装夹方向必须模拟装机状态,或者干脆分粗精加工、翻面释放应力再精铣,这是大型模具厂的标准动作。模架刚性不够的信号很明确:合模痕迹发亮、分型面中部飞边反复出现、锁模力越锁越跑。
变形的来源有三个,一个个说。第一是钢料内应力,大截面锻件(宽度800以上的模架板)应力释放是慢功夫,正规做法是粗加工后放置或去应力退火再精加工,跳过这步省一周交期,换来的是模具装上机三个月后精度漂移。第二是加工装夹变形,大板件吸在机床磁力台上铣,松开的瞬间回弹,老师傅管这叫"让刀",靠多次轻切削和对称去料压住。第三是热变形,大型模具水路不均匀,A板35度B板42度,两块板热伸长不一样,分型面直接张开。这也是为什么大型模具的测温点比小模具多好几倍。
结构上的对策是"撑住"。大型模具普遍加支撑柱(方铁间加立柱),顶针板加导向,模脚加宽,分型面四周做Encyclopedia式的封胶面+承压块分区——封胶区域管密封,承压块管扛锁模力,各干各的。承压块的高度配磨要留余量按实测修,这活儿急不来。模架板材料,大型模具别吝啬,主承力板用45号锻打或球铁QT600够了,但型腔板和型芯固定板建议上P20级别,别在看不见的地方省。钢材牌号怎么挑,P20模具钢详解和2738模具钢对比里讲透了。
随形水路:大型模具上它才真正值钱
随形水路(conformal cooling,水路跟着产品形状走、离型腔面恒定距离)在小模具上是锦上添花,在大型模具上是救命稻草——大型薄壁件冷却时间占整个周期的七成以上,冷却时间降15%,周期就降10%以上,一条千吨机生产线一年省下的机时费就是十几万到几十万。做法主流是3D打印随形水路镶件(模具钢粉末激光烧结)嵌进常规模芯,一个中等复杂度的保险杠模具镶件大概8万到20万。
我讲一个自己经手的对比数据。一款空调面板模具,1.1米长,原来传统直钻孔水路,水路到型腔面最远的地方有28毫米,最近的地方8毫米,冷却严重不均,周期52秒还有局部缩痕。后来把困水远的两个区域改成3D打印随形水路镶件,水路均匀贴到离型腔面6到8毫米,周期降到44秒,缩痕消失。15%的周期降幅,一条2000吨机台线一个月多打四千多模。这镶件花了11万,客户算完账两个月回本。这种"水路贴着产品走"的原理图和3D打印工艺细节,之前在塑料注塑模具四大系统拆解里画过,这里不展开。
但别神化它。随形水路镶件的三个前提:一是结构上要拆得出独立镶件,整车保险杠那种超大滑块内侧想做随形,镶件拼接缝反而成新风险点;二是3D打印材料目前以Maraging钢(马氏体时效钢)和部分不锈钢粉末为主,腐蚀性料要慎重;三是打印件内部流道没法机械清理,水质差的厂用两年就堵,配过滤系统是隐性成本。水质和水路维护这些细节,模具水嘴与冷却系统维护里有讲。大方向上,随形水路在欧美高端模具已经是标配趋势,技术脉络可以看AMUG(增材制造用户组)的行业案例库。
吊装与安全:这一节讲错是要出人命的
大型模具吊装铁律:模具上的吊环孔只用来吊模具本身,起吊前确认吊环规格匹配模具重量(M30吊环一般单点承重2吨级,20吨模具至少四点起吊)、吊装角不大于90度、行车额定起重量留20%余量、任何人不得在吊物下方停留或穿越。翻模(模具从平放转竖放)必须用专用翻转机或有导向的翻模工装,严禁用行车单钩斜拉硬翻。翻模事故占大型模具严重工伤的大头,这是行业里用命换来的统计。
说个我不愿意回忆的事。早年在台州一家模具厂,一副18吨的家电外壳模具试模完要翻面抛光,车间图快,用行车吊着模具一头,底下垫木方硬拽。模具翻到一半重心过线,直接侧砸下来,木方崩飞,砸到旁边待机的师傅小腿。万幸模具落点偏了半米,不然人没了。那家厂停业整顿一个月,老板赔的钱够买三台翻转机。之后我见过的所有正规大模具厂,翻转机都是标配,选型和安全操作我专门写过一篇模具翻转机选型与真实翻车事故,做这行的建议逐字看。
安全清单再补几条容易漏的:运输时模具要固定在专用模具架上,直接用木方垫着运十几吨的模,急刹车就是重大事故;装模时压板螺丝要对角预紧再逐个加力,单边先紧死会把定位环拉变形;试模第一次合模必须低速低压用"点动"逐步走,防撞针检查行程。还有一点很多人不当回事——模具存放。大型模具存放区地面承重要专门核算,堆两层就是每平方米几十吨的载荷,普通厂房楼板根本扛不住。
报价构成:一套大型模具的钱花在哪了
大型注塑模具报价的典型构成:模架和大板材料费占20%到30%,型腔型芯钢料占10%到15%,CNC加工(含大型龙门铣)占25%到35%,钳工装配与配模占10%到15%,设计仿真占5%到8%,热流道系统8万到25万单列,试模运输吊装占5%左右。一套合格的保险杠模具总价在50万到150万之间,家电外壳级(1米上下)在30万到80万之间。低于这个区间太多的报价,一定在钢料或工时上动了手脚。
跟中小模具比,大型模具报价里最容易被低估的是三块。一是大型龙门加工费,能吃20吨模具的五轴龙门,行业加工费大概150到300元一小时,一套大型模具光开粗精铣就是三四百小时,这一项就是七八万到十几万。二是试模成本,千吨级机台试模一天机时费几千到上万(3000吨级大机更高),保险杠模具平均试模四到六轮,加上每次的材料损耗和运输,试模总成本十几万很正常——报价里只含两次试模的,后面的轮次都是加钱项。三是运输和吊装,30吨模具从宁波运到重庆,专车加固运输加大件吊装,两三万起步。这三块加起来能占总价两成,报价单上没细列的,一定要问。
行业大盘给个参照:根据中国模具工业协会的统计,2024年国内模具行业营收约3400亿元,其中大型精密模具占比逐年提升(协会公开报告可查:中国模具工业协会官网)。大型模具订单向头部集中是实情,但不代表中小厂没机会——区域性的家电配套模具,二三线模具厂接得并不少。评估一家厂能不能接大模具,设备清单和过往案例比报价更说明问题,考察方法看合作17家模具厂后的9条考察标准。
常见问题
大型注塑模具一般多重?
按产品级别差很多。1米左右的家电外壳模具15到25吨,1.5米以上汽车保险杠模具25到40吨,仪表台这种带大滑块的能到50吨。再往上还有注塑集装箱托盘的巨型模具,60吨以上,那种全行业能做的厂一只手数得过来。模具重量直接决定吊装方案和存放条件,报价前就要问清楚。
开一套保险杠模具到底多少钱、多久?
主流区间50万到150万,交期4到6个月。价差主要在滑块数量、热流道品牌(进口与国产差价能到10万以上)、蚀纹要求和试模轮次。特别便宜的报价要警惕钢料降级——大型模具钢料一吨好几万,20多吨的模具把2738换成杂牌钢,光料钱就能"省"出十几万,这种省法是在赌命。
没有千吨机能不能接大型模具订单?
自己没有就外协,长三角珠三角大机台资源多,3000吨级机时费大概每小时几百到一千多。但外协试模的沟通成本高,机台参数对不上模具就得改。我的建议是产品方直接找带大机的注塑厂做模具总包,机台、模具、试模一个口,出了问题不扯皮。
大型模具寿命一般多少模次?
设计目标通常30万到50万模次,保险杠模具按这个标准配钢料和热处理。实际能打多久看保养,水路定期清洗、分型面定期检查、锁模力定期校准的厂,大型模具打到60万模次的也不少。反过来,压模一次不修、水路堵死继续打的,20万模次就报废的我也见过。保养比维修便宜得多,这话在大型模具上尤其成立。
写到这说点我自己的倾向:大型注塑模具这个领域,我坚决不信"性价比",只信"匹配度"。机台吨位和水路方案这两件事,值得你花报价额5%的钱去请有经验的人把一把关,因为它们错了就是全盘错,后面花多少钱都填不平。倒是对追新要冷静,随形水路这种技术,用在冷却严重不均的区域是神,全套上就是烧钱。这个行业真正贵的从来不是模具,是试错。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。