内衣模具里的罩杯热压模怎么做?铝模曲面与海绵复合的实战门道
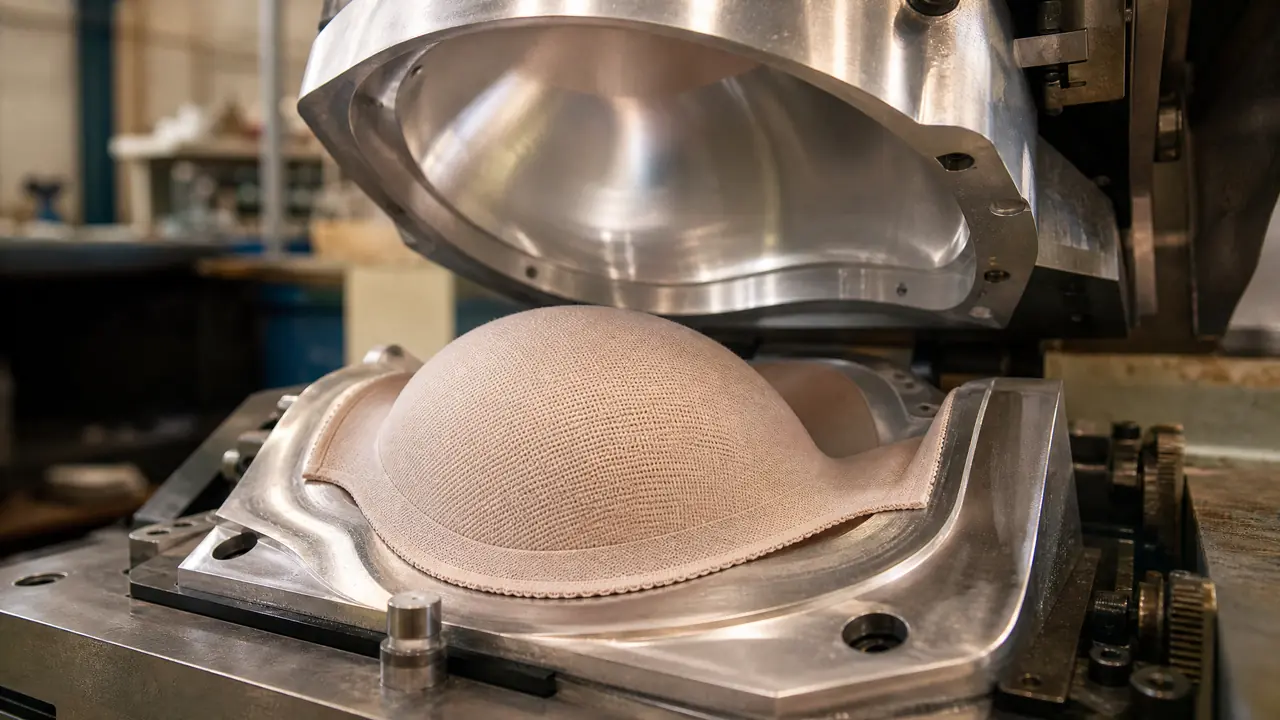
把话放这儿:内衣模具的核心是文胸罩杯热压模,一对铝合金曲面模把加热后的海绵复合布压成立体杯型,成败全看曲面精度、模温曲线和防粘处理三个环节。这篇给出一套模的真实报价、交期,外加四种废品的排查顺序。
上个月有家内衣厂的业务拎着一只旧内衣模具来找我,是用了三年的文胸罩杯热压模,问能不能补喷接着用。我拿放大镜看杯面,特氟龙磨得露出铝底,杯沿一圈细裂纹。修补的钱够重开半副模,我劝他重开。他反而松了口气——这只旧模他问过周边四家模具厂,都说没做过内衣模,不敢接。
这就是这一行的尴尬处:圈子小,会做的人不多,可它偏偏是内衣厂最离不开的家当。很多人一听这个词,脑子里想的是注塑机打塑料,真不是。罩杯模是热压模,铝做的,里头没有胶水,压的是海绵和布。这是本篇第一个判断,下面从结构、价钱、工艺三层把它说透。
罩杯热压模到底长什么样,跟注塑模差在哪
罩杯模是热压成型模,上下两瓣铝模夹住加热后的海绵复合布压出杯型,没有螺杆和浇口,靠加热定型而不是冷却。第一次见这套模的人基本都会愣一下,它和注塑完全是两个路数。
结构上不复杂。阳模是凸出来的杯型曲面,阴模是配套的凹腔,两瓣都从6061-T6铝块上铣出来,装在行业里叫胸杯热压机的压机上,一模一对左右杯。干活的时候,双层针织布包着三毫米厚的聚氨酯海绵,铝模用模温机烧到140度上下,合模保压40到55秒,海绵和布在高温里软化贴合,冷下来杯型就定死了。
跟注塑模的差别落在三个地方。注塑模要运水冷却,罩杯模要加热保温;注塑模怕缩水,罩杯模怕起泡脱层;注塑模一副能打几十万模次,罩杯模一个尺码一副,75B和80B的杯型容积差了两成多,谁也替不了谁。一个大码做全A到G,光模就要备十几副,这也是内衣厂模具投入看着不起眼、实际很吃紧的原因。老实讲,我头一回跟这类单时也以为是注塑件,图纸拿到手才反应过来连浇口位置都没有。
一套罩杯模多少钱,交期怎么算
盐步周边行情,两片式罩杯铝模一对1.2万到2.8万,一体杯模贵三到五成,交期12到18天,差价在曲面抛光和试压轮数。报得比这低太多的,多半没算试模的布料损耗。
拆开看更清楚。铝料占两成左右,一块250乘250乘90的6061铝板,去年我拿货两千八;三轴CNC曲面加工一天到一天半,按机时算钱;真正的大头是钳工研配加试压,新模要在客户的压机上试两到三轮布料,一来一回就是一周。一体杯模为什么贵?它是左右杯连着压出来的整模,曲面翻倍,调温也更讲究,别家报三到五成的差价是合理的。
这个坑我见过活的。同行去年接了个一体杯模的单,一万六报出去,没把试模布料算进去。客户的海绵是新配方,压了五轮才不出泡,光试模布就贴进去三千多,等于白干半个月。所以谈价的时候一定问清:试压布料谁出?含几轮?超轮怎么计费?这三句问下来,报价水分基本就挤干净了。
曲面加工与防粘处理,两步定生死
曲面三轴CNC开粗留0.15毫米余量,球头刀光刀后钳工手工抛光,随后喷两层特氟龙防粘,上下模合拢的错位要压进0.05毫米以内。这两步偷工,模子交出去三个月准出事。
铝材上我站6061这一边。7075更硬,可热压温度才130到160度,用不上那份耐磨,6061导热更匀、机时还省。有客户问过能不能用钢模,我说没必要:钢在这么低的温度下发挥不出优势,反而重、贵、加工慢,做一副钢模的钱够买一副半铝模。
防粘是罩杯模的命门。海绵和布在高温下会轻微渗胶,模面不处理,几十模次后杯面就开始粘布拉丝。处理走两条路:阳极氧化和特氟龙喷涂。我更偏向特氟龙,防粘立竿见影,缺点是寿命只有八到十万模次,到期要拆下来补喷,一次八百到一千二。抛光也很要紧,曲面要抛到Ra0.4以下,杯面压出来才是亮面;分型线尽量走杯沿的车缝位,布边毛边藏在缝里,客人看不见。
海绵复合布压出废品,先查温度再查布
杯面起泡十有八九是模温偏高或保压不够,波浪边多是合模压力不均,左右杯不对称先量上下模错位,别急着怪布料。按下面的顺序排查,能省掉大半返工。
| 废品长相 | 大概率原因 | 车间对策 |
|---|---|---|
| 杯面鼓小泡 | 模温超150度,或保压短于40秒 | 模温降到135度,保压加5秒 |
| 布和海绵脱层 | 预热不足,或海绵克重偏差大 | 预热区提到120度,复核海绵克重 |
| 杯边波浪毛边 | 上下模错位超0.05毫米,压边胶条老化 | 钳工重新研配,换压边条 |
| 左右杯不对称 | 装模时阳模偏心 | 打百分表校模,偏摆压到0.02毫米内 |
排查顺序有讲究:先动参数,再动模具,然后才怀疑材料。温度和时间不要一次调两个,一次动一个,压三轮看结果。这个土办法是车间老师傅教的,比我当年照书一次改三个参数强得多。
回头说开头那只旧模。业务没修,回去按我给的参数重开了一副两片式的,上周发消息说试压一轮就过,比他预计省了十天。内衣模具这行单子不大,可只要把曲面、模温、防粘这三件事盯死,一副模能稳稳当当陪你跑完整季订单。
常见问题
一体杯模和两片式罩杯模有什么区别?
两片式压的是左右两个单片,压完还要车缝拼接;一体杯模一次压出连体的整杯,省掉车缝工序,但对模温均匀性要求高得多,模价也贵三到五成。走高端线的厂子现在基本都换一体杯模了。
罩杯模为什么用铝不用钢?
热压温度只有130到160度,钢的耐磨性根本用不上,铝导热快、升温均匀,CNC加工机时能省一半,整套成本压下来四成左右。钢模要到更高温的层压工艺里才划算。
杯面起泡但温度正常,还该查哪里?
先查海绵。海绵受潮后加热会放水汽,起泡起得最凶,换一批烘过的料压三轮试试。还不行就看布的克重和胶含量,同一副模换了布料配方,参数得重新摸一遍。
下单开罩杯模要准备什么资料?
一只标准样杯加全套尺码表是底线,有3D扫描图更好。布料和海绵的克重、成分必须给全,不然试压那关过不去,来回扯皮的往往就是这一项。