低压模具省在哪里?低压注塑对电子件的温柔
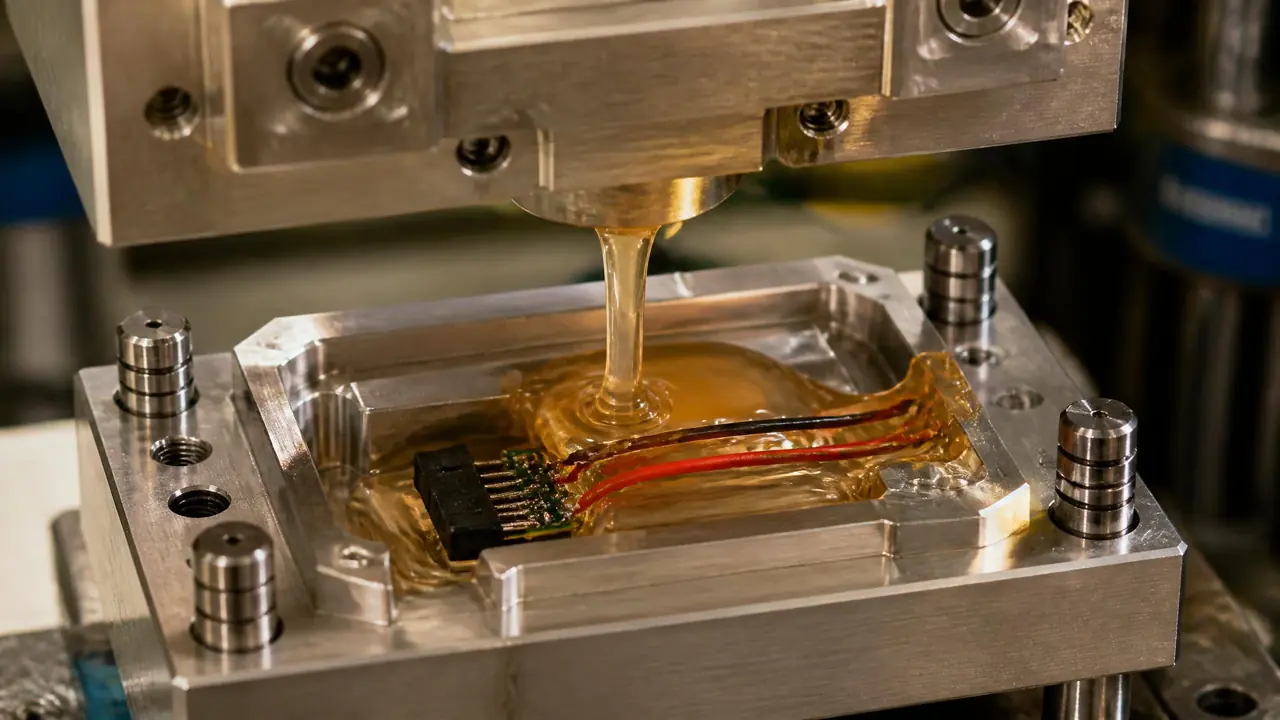
直接给结果:低压模具省的是铝模造价、机台吨位、后道灌封三笔钱,铝模报价通常只有钢模的三到四成,交期还快一半。它用10-40bar的低压温柔包住电子件,焊点排线都不伤,但撑不起结构件和高温部位。
客户拎着一筐灌封起泡的连接器来问我,低压模具是不是又一个新概念,想忽悠他重新开模。我没接话,把两份报价单拍在桌上:同一款防水线材包胶,钢模报九万二,铝模报三万六,交期一个四十五天,一个十二天。这就是我的回答。低压注塑省的是模具、机台、后道工序三笔明账,而且它对电子件的温柔程度,高压注塑一辈子都学不来。
先交代下背景。低压注塑用的材料是聚酰胺基的热熔胶类胶料,180到240℃就能熔成蜂蜜一样的低粘度状态,靠10到40bar的压力慢慢把电子件裹住。传统注塑呢?压力随随便便30MPa起步,折算下来六百bar往上,两边差着一个数量级。材料软、压力小,才有了后面省钱的余地。
铝模替钢模,第一刀就砍掉六成模费
低压模具最实在的省钱点是模具本身:注塑压力低到10-40bar,铝坯就能扛住,一副铝模报价大概只有钢模的三到四成,交期还短一半以上。传统注塑模必须上P20、2738这类预硬钢,六百多bar的熔体往腔里怼,铝材根本撑不住,钢料的加工工时也是一笔硬开销。
我去年在佛山跟过一副铝模,从铝坯上CNC到试模出货,前后十一天。同款结构要是走钢模,光粗加工加淬火回火就得二十天往上,还不算抛光。铝好切、好修、好改,试模发现浇口位置不对,铝模当天铣掉重焊一块,钢模就得走补焊回火那一整套流程。
| 对比项 | 低压注塑 | 传统注塑包胶 | 环氧灌封 |
|---|---|---|---|
| 成型压力 | 10-40bar | 600bar往上 | 常压点胶 |
| 模具造价 | 铝模3-4万 | 钢模8-12万 | 不开模,但治具也得做 |
| 单件周期 | 30-60秒 | 45-90秒 | 固化几小时起步 |
| 电子件风险 | 几乎无损伤 | 焊点芯针易偏位 | 气泡难控 |
顺带提醒一句,钢模贵有贵的道理,那是大压力逼出来的,别拿低压的预算去比高压的项目,两边根本不是一个工种。
机台和后道一起瘦身,小厂也能上
压力降下来,锁模力跟着降,一台100吨的普通注塑机就能干低压包胶的活,灌封点胶和烘箱固化整条后道都能砍掉。我们车间那副模就是在旧110吨机上改的,机器钱一分没多花。
灌封那条老路我太熟了。打胶、抽真空、静置、进烘箱,前后大半天,烘箱还占着半个车间的电。低压注塑直接在模里成型,我拿秒表掐过,一根防水线材从上模到拿下38秒,这是2024年那批订单留下的记录。一条线一天省下来的固化时间,够多出一个班次的产能。
好多做电子五金件的小厂卡在设备投入上,低压这条路等于把门槛拆了。想先弄明白普通注塑到底是怎么回事,可以翻翻注塑模具入门指南,对比着看会清楚很多。
对电子件的温柔,是压力和粘度一起给的
低压注塑只有传统注塑几十分之一的压力,0.3mm间距的连接器、排线、传感器都能直接包进去,焊点偏位能控制在0.05mm以内。熔体不再像水枪,更像温水慢渗,慢慢渗进每一条缝隙,把件裹严实。
我们抽检是用卡尺量的。带端子的线材包胶,高压工艺做的时候芯针偏位是家常便饭,换低压之后量了五十件,最大偏位0.05mm,基本贴着卡尺的分辨极限。客户那款连接器换工艺后,包胶不良率从百分之一点几掉到千分之三以内,这批单子他到现在还在下。
翻车也翻过一回。第一次试模浇口正对一颗电解电容,包完容值漂了,废了三十几件才反应过来是热冲击。把浇口挪到侧面再加一段缓冲流道,就稳了。所以别以为低压就万事大吉,胶料230℃上下的温度摆在那,不耐热的元件要么躲开浇口正对面,要么先做耐温确认。这类把两种材料包在一起的思路,跟双色模具是一个家族的,感兴趣的可以对照着看。
什么活儿不适合交给低压模具?
结构件、长期耐温超过100℃的部位、高光外观件都别用低压注塑,PA热熔胶的强度撑不住受力,表面也做不出镜面效果。它就是个护甲,不是骨架。
有同行拿低压件去当支架用,三个月开裂,回来找我理论。材料短期耐温120℃左右,长期使用撑死80到100℃,发动机舱附近的件想都别想。外观件也别指望,流痕是低压工艺的胎记,磨不掉。说这些不是劝退,是把边界画清楚,边界外的钱不赚,边界内的钱省得踏实。
胶料本身也有本账。邵氏硬度大概D60上下,抗拉强度跟玻纤增强的PA66差着好几个档位。所以老有人问,能不能拿低压料直接做外壳?我都摇头。外壳要扛跌落、扛螺丝扭矩,低压料干不了这活,它的本分是密封、绝缘和缓冲,认清这一点就不容易踩坑。
回到开头那筐灌封废品。换低压工艺之后,废品率的事前面说了,客户省下的灌封产线钱是另一笔暗账。两笔账加一起,才是低压模具的完整价值。开模之前,先把你的件拿去打一次低压样,几十块胶料的事,比听谁说都准。
常见问题
低压注塑和灌封到底怎么选?
年用量上万件、要求外观统一和快交付,选低压注塑;一年就几百件或者结构特别复杂灌胶才填得满的,灌封不用开模反而划算。先把年用量算出来再定,别听供应商单边推荐。
低压铝模能打多少模次?
我们那副跑到六万多模开始出压痕,修模后又跑了近两万才退役。行业普遍的说法是铝模寿命十万模次上下,关键看胶料里有没有填料,还有保养勤不勤。
低压包胶能过IP67防水测试吗?
能。材料本身密封性不差,难点在分型面和线材穿出位置的包紧设计。我们泡水实测过48小时,进水的两件全是线根处,后来加了一段包胶长度才彻底稳住。
低压注塑的胶料贵吗?
按公斤算比普通PP贵三到五倍,但单件用量小,一根线材包胶的胶料成本也就几毛钱。牌号让材料商按你的耐温要求和粘接对象推荐,别光盯着单价看。