注塑模具结构图怎么看?二板模三板模的图纸识读顺序
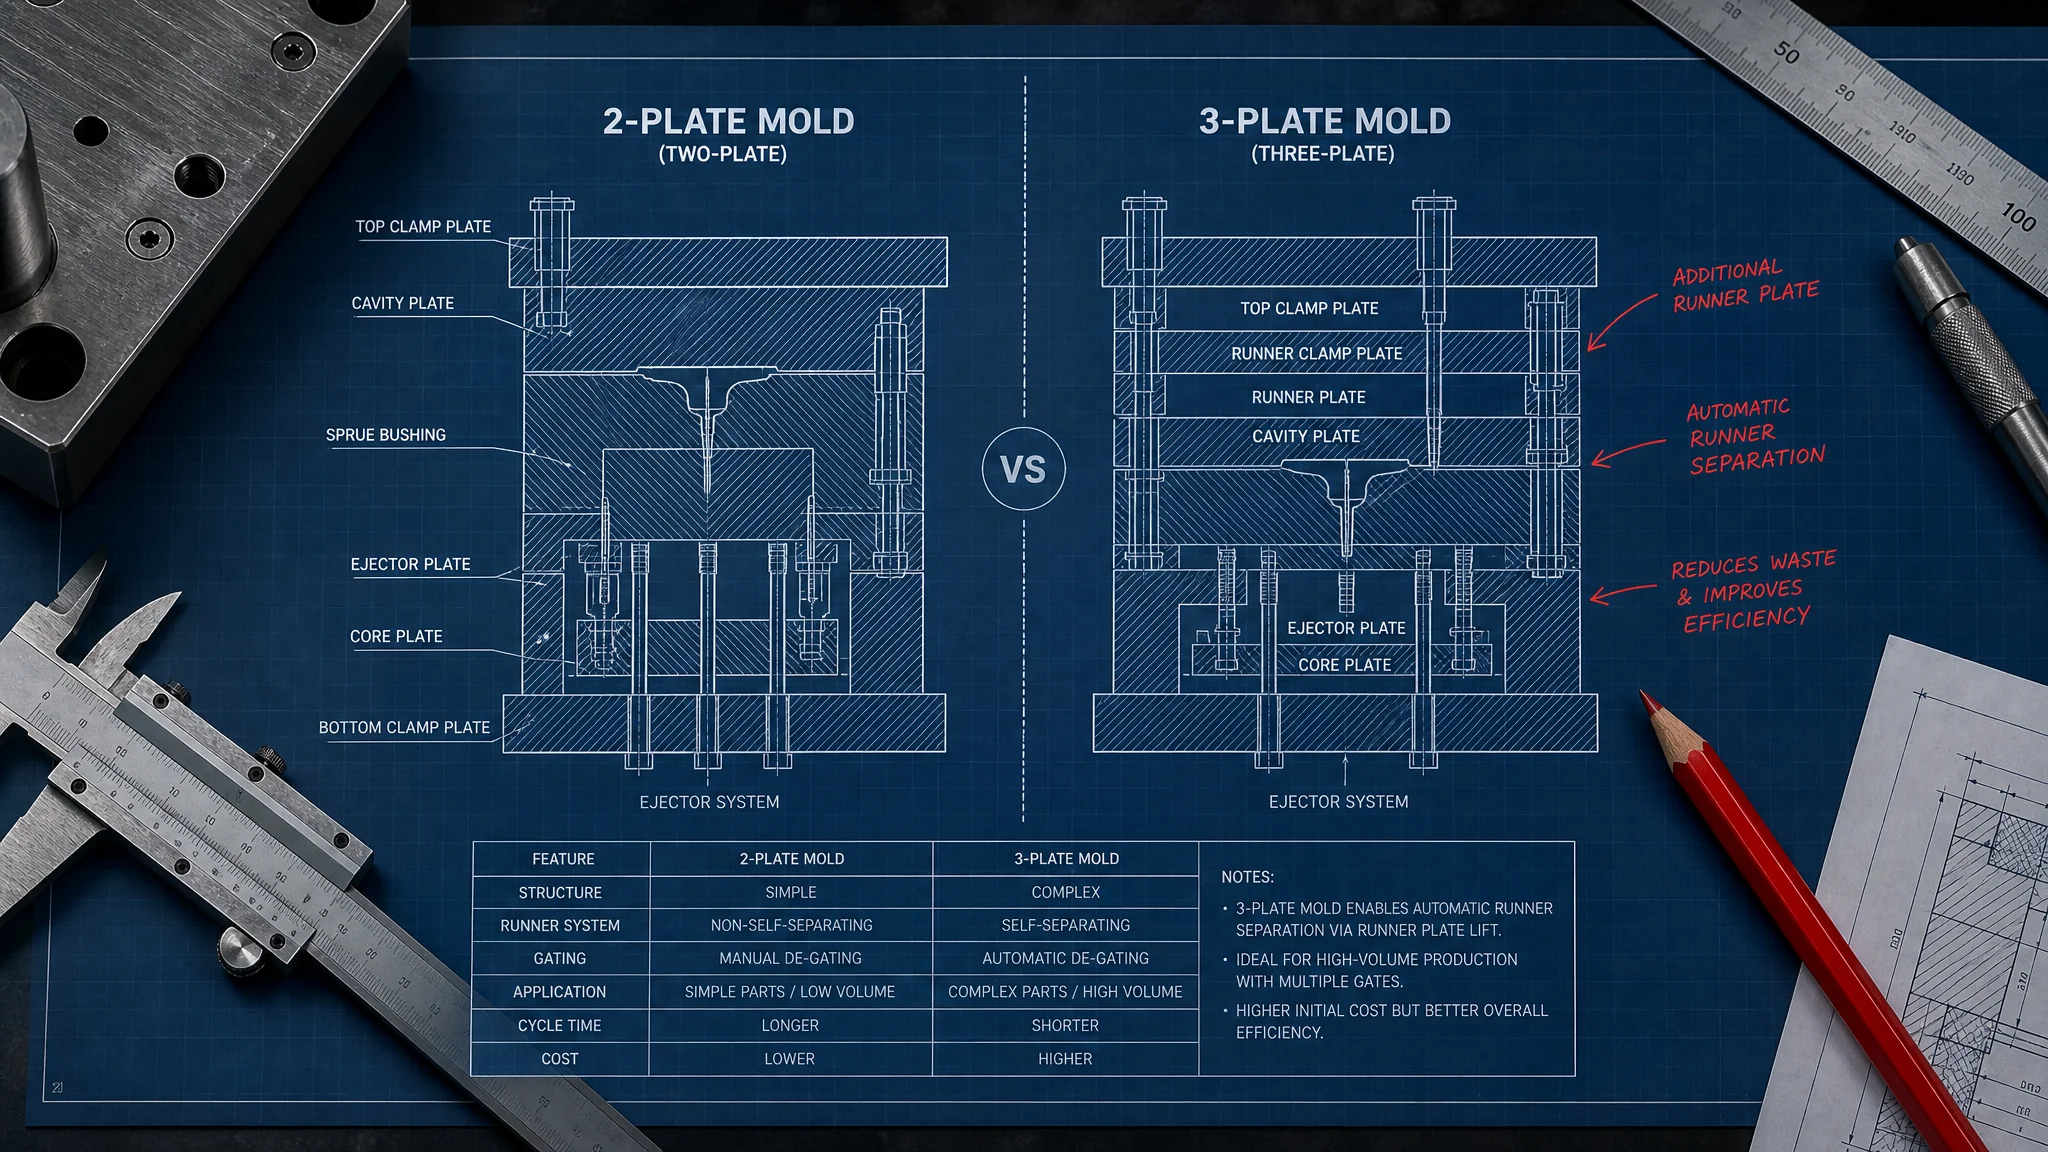
简单说:看注塑模具结构图按"标题栏明细表→主视图剖切位置→开合模状态→零件序号对照→顶出和冷却"五步走。二板模只有一条开模线,三板模多一块水口板和一套开模顺序控制,图的层数多两层。先把这两类看熟,九成结构图都不怵。
第一次独立看结构图,我就闹过笑话。师傅丢给我一张三板模总装图,我趴在那数了半个钟头,愣是没找到浇口套在哪——因为我压根不知道多出来的那块板叫水口板,还以为是画重复了。注塑模具结构图这东西,没人给你点破识读顺序,对着几百条线干看,看一天也是白看。这篇文章我把这几年攒的看图套路掰开讲清楚,重点放在二板模和三板模的结构差异上——这两类认熟了,其他衍生结构都好办。
先说句掏心窝的话:结构图不是拿来看懂的,是拿来"走"通的。眼睛顺着开模动作在图上走一遍,走通了图就看懂了。干坐着记零件名,记三年也记不住。下面从总装图开始,一步步来。
总装图五步识读法,先走哪个视图有讲究
看注塑模具结构图的总装图,顺序是:一读标题栏和明细表,二找主视图的剖切位置,三分清闭合状态和工作状态,四拿零件序号对照明细表,五顺开模动作走一遍。核心就一句——搞清楚每块板是什么、谁先动、动多远。
新手最常犯的错是一上来就盯着线条最密的那个视图啃。错。先花两分钟看标题栏和明细表:模架多大(比如3030的LKM标模)、多少个零件序号、有没有滑块斜顶这些非标件。这一步等于先看演员表再看电影,心里有底。我带学徒就逼他们先抄一遍明细表,抄三套图之后,看总装图的速度肉眼可见地变快。
第二步找主视图的剖切位置。结构图的主视图基本全是全剖或阶梯剖,剖切符号在俯视图上,A-A、B-B这样标。你得知道这一刀从哪切下去——切过浇口套和顶针的剖法,跟切过滑块的剖法,图上呈现的完全是两个世界。我吃过亏:一套一模两腔的模具,主剖面切在两腔中间,滑块在剖面上只有一点点虚影,我以为没抽芯,报价漏了两个滑块,五千块没了。血泪教训,别重蹈。
第三步分状态。多数总装图画的是合模状态,但顶出位置的图会单独画一个"顶出状态"或局部剖——顶针板推到最上、产品被顶起来几毫米。两个状态对着看,顶出行程够不够一目了然。第四步序号对照就不用多说了,气球线指到哪个零件,回明细表查名称、数量、材料。第五步才是真正的功课:脑内开合模。从分型面分开那一下开始,动模后退、顶棍推顶针板、顶针顶产品、复位杆回位,每一步在图上用手指划过去。划不顺的地方,要么你没看懂,要么图有问题。
二板模的图怎么认?定模动模各有什么零件
二板模结构图里,定模部分从上到下是面板(面板上有定位环和浇口套)、A板(型腔所在);动模部分是B板(型芯所在)、方铁、顶针板(含面针板和底针板)、底板(正中间是顶棍孔)。整个模具只有一条开模线,就是A板和B板的分型面。
拿到一张二板模结构图,我习惯从最上面的定位环开始往下数。定位环是个凸出来的圆环,装配时卡进注塑机定模板的孔里定位用,图上很好认。紧挨着它插在面板中间的就是浇口套——一条带锥度的通孔,塑料熔体的入口。有个快速判断技巧:主流道小端直径3到6毫米、带锥度、注口那头有圆角R1到R2的,八成就是浇口套。
往下是A板,型腔镶在这块里。再往下就是分型面,A板和B板碰面的位置,图上通常是主视图里最长的那条水平线。B板里镶型芯,产品开模后得留在动模这边,靠的就是包紧力。B板底下左右各一块方铁(也叫垫块、C块),中间掏空的空间就是顶针板的"家"——顶针板在方铁围出来的空间里前后滑动。最底下模脚底板,正中间你会看到一个通孔或缺口,那是顶棍孔,注塑机的顶棍从这伸进来推顶针板。看二板模的图,把这七层结构从上到下捋一遍,图纸的骨架就立起来了。想系统补零件功能的,翻这篇注塑模具结构基本常识,跟图对照着看效率最高。
三板模多了什么?水口板和开模顺序控制
三板模比二板模多一块水口板(也叫剥料板),开模顺序靠拉杆、限位螺丝、尼龙塞这套机构控制:先开水口板分走流道凝料,再开主分型面取产品。图上最明显的特征是面板下面多了一层,导柱上多几节台阶。
三板模结构图我第一次看懂时的感觉,像忽然开了窍。认它的诀窍就三个字:找水口。水口板夹在面板和A板中间,开模时它跟着动模走一小段,把流道凝料从浇口套里剥下来,所以又叫剥料板。点浇口进胶的模具几乎都是三板模——浇口那么小,凝料不先分出去,产品根本取不下来。
真正的难点在开模顺序控制的识读。第一次开模面在面板和水口板之间,第二次在A板B板之间,中间还夹着一次A板和剥料板的分离。靠什么保证这个顺序?图上要找三样东西。一是拉杆(小拉杆),装在面板和水口板之间的四根细长杆,带肩限位,控制水口板行程,一般就8到15毫米;二是限位螺丝,控制A板的行程;三是尼龙塞(树脂开闭器),装在A板和B板之间,靠摩擦力让这两块板先"粘"一会儿,等水口分型开完才松开。图上尼龙塞通常画成A板B板导柱孔附近的一个小圆件,明细表里叫树脂开闭器或尼龙锁模扣。识图时把这三个件的安装位置串起来走一遍动作:开模→尼龙塞锁住主分型面→水口板分型、拉杆限位→限位螺丝拉住A板→尼龙塞被强行拉开→主分型面打开。这个顺序在图上走得通,三板模你就毕业了。
说句有偏向的实话:能做二板就不做三板。三板模零件多、模板多一层、动作链长一截,故障点跟着涨,模具成本普遍贵两三成。但点进胶的场合没得选——浇口痕迹要求小、产品不允许大浇口残留的,三板模是刚需,这钱省不得。
剖面线的方向和密度,藏着零件归属的答案
结构图剖视图里,相邻两个零件的剖面线方向不同或间距不同,同一零件在各视图里的剖面线完全一致。看不懂这个规则,剖面上密密麻麻的斜线全是一锅粥;看懂了,扫一眼就知道哪块区域属于哪个件。
这是制图国标的基本规定,但车间里真能熟练用它读图的人不多。剖面线规则的出处是GB/T 17452对剖视图和剖面区域画法的规定,细节可以在ISO 128技术制图标准里找到国际对应的条款,国内外图纸在这条规则上是统一的。我的用法很土:拿铅笔把主视图里某个剖面线方向圈出来,比如"45度、间距2毫米"这一族,再到剖视图另一侧找完全一样的那一族——两边对上了,这两个区域就是同一个零件。装配关系当场就清楚了。间距的疏密还能帮判断壁厚:同方向但间距突然变密的地方,往往是薄壁位或者另一个件开始了,要警惕。
再补两个我常用的细节。紧固件和实心轴、浇口套这类件,纵剖时按不剖处理,图上是没有剖面线的空白区,别误当成漏画。装配图里剖面线碰到螺纹紧固件会自动断开让位,那种"拐弯"的线就是告诉你这里藏着个螺丝。冲压模具的结构图也是同一套剖切规则,有兴趣可以对照这篇冲压模具结构图解比较着看,规则一致,结构逻辑完全不同。
顶出系统图和水路图,两张辅助图别跳过
顶出系统图重点看顶针排布和复位方式,水路图重点看水路走向和接口位置。这两张图(或总装图上的这两块区域)决定模具能不能稳定生产,看图时跳过它们,等于体检不做心电图。
顶出系统图里我必查三项。第一,顶针是不是落在产品的受力筋位和柱位上,光看排得整不整齐没用;第二,复位杆至少四根、对称分布,有斜顶的模具还要看有没有额外复位限制;第三,顶针板有没有导向——大模具顶针板重,光靠顶棍中间推会歪,得配顶针板导柱(垃圾钉那套是限位,别混)。我见过一套模具顶针板没设导柱,用了三个月顶针孔单边磨损,产品顶出毛边,拆开修了两天。水路图就盯两件事:水路有没有把型腔包均(尤其产品厚壁位背后必须有水),进出水接口有没有跟注塑机上的快换接头对位。夏天车间水温一高,水路排得差的模具周期直接拉长20%,这些亏都是生产端买单。顶出、冷却这些系统的原理和设计逻辑,这篇塑料注塑模具四大系统拆解写得更系统,配合结构图一起看。
常见问题
二板模和三板模在结构图上最快的区分方法是什么?
看面板和A板之间有没有多一层。二板模从上到下面板、A板、B板、方铁、顶针板、底板,一条开模线;三板模在面板和A板之间多一块水口板,导柱上带限位台阶。再看明细表里有没有拉杆、树脂开闭器这些件,有就基本是三板模。
结构图看不懂剖切位置怎么办?
回俯视图找剖切符号,A-A、B-B那条粗短线就是下刀的位置。找不到剖切符号就顺着剖面线找——主视图左右两侧剖面线能对上的,就是一刀切过去的同一个件。实在不行拿张纸把主视图描下来,手动分块涂色,土办法但特别管用。
点进胶为什么非用三板模不可?
点浇口尺寸小,流道凝料和产品连在一起,二板模开模后没法把凝料从定模侧拉出来。三板模先开水口板分型把凝料剥掉,再开主分型面取产品,两步动作刚好解决这个死结。热流道也能解决,但那是另一套成本逻辑,模具费还要往上加。
学看结构图有什么快速进步的笨办法?
抄图。找十套不同模具的总装图,把零件序号和明细表抄一遍,再用红笔画出开模线和顶出动作。我当年抄到第六套的时候忽然就通了。比光看不动的效率高十倍,这是我的真实经历。
写到这里,看图的路子基本都交出来了。我个人最看重"脑内开合模"这一步——图纸毕竟是把三维机器压平在纸上,能在脑子里把它重新立起来、动起来,才算真看懂。工具方面我用UG看3D总装转剖面,二维审图还是AutoCAD顺手,纯个人偏好。行业层面的数据也能说明看图基本功的分量:根据中国模具工业协会的统计,2024年中国模具行业营收已超过3400亿元(中国模具工业协会官网可查),这个体量的产业里,一张结构图看得准不准,背后都是真金白银。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。